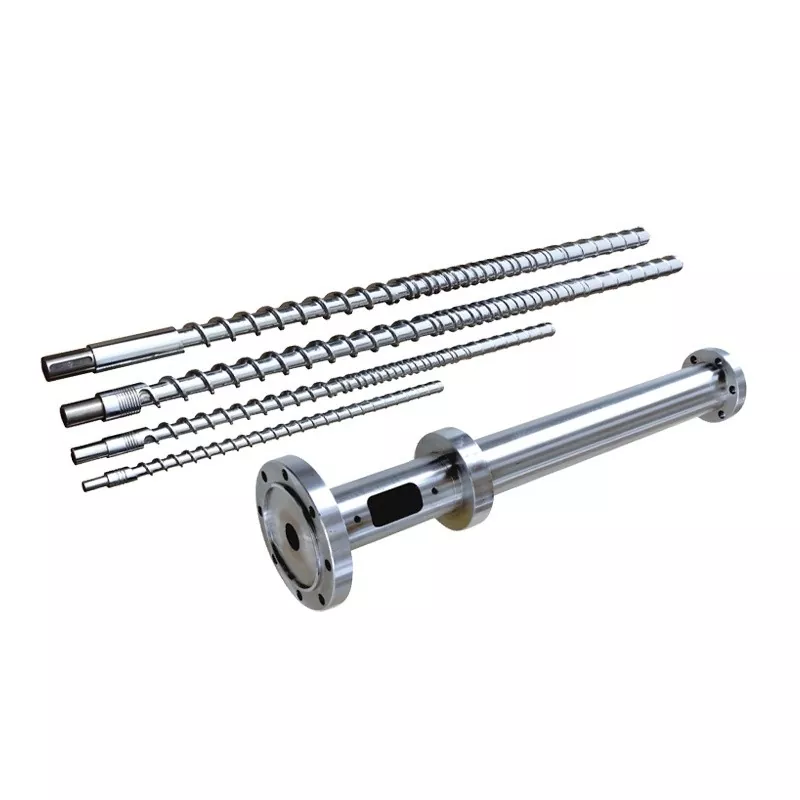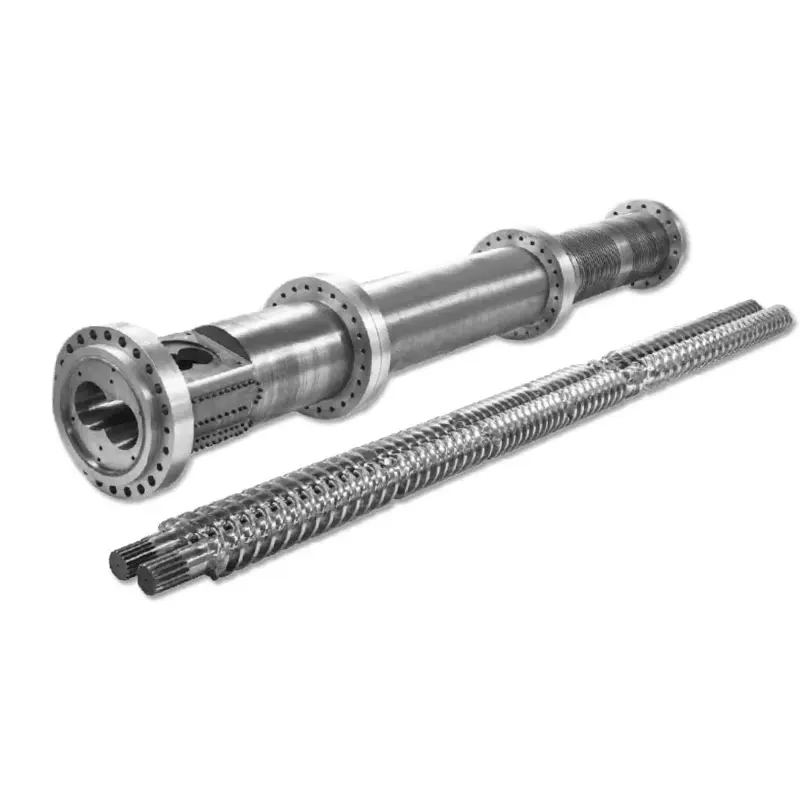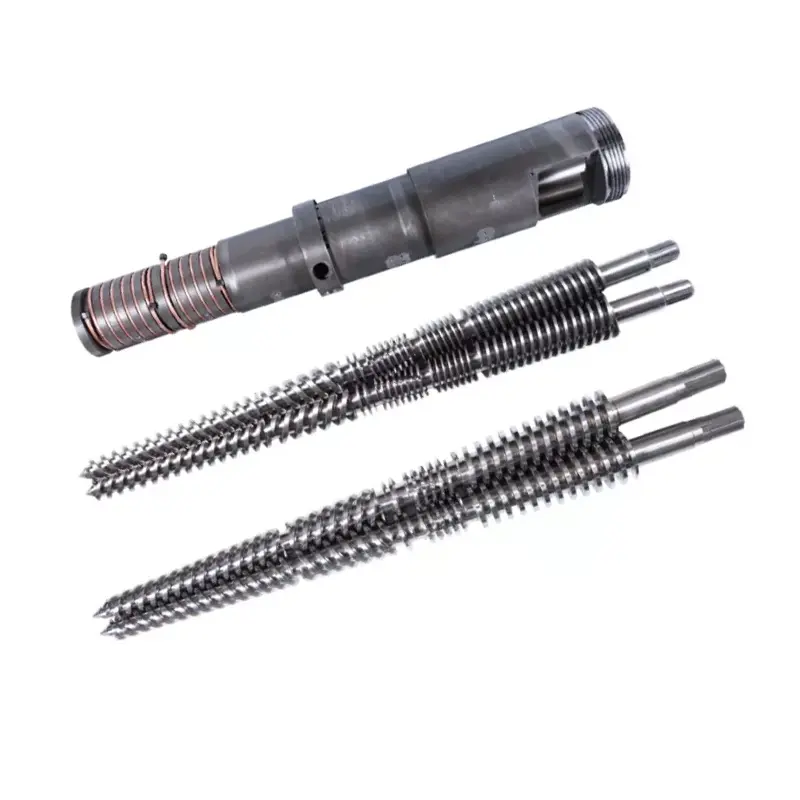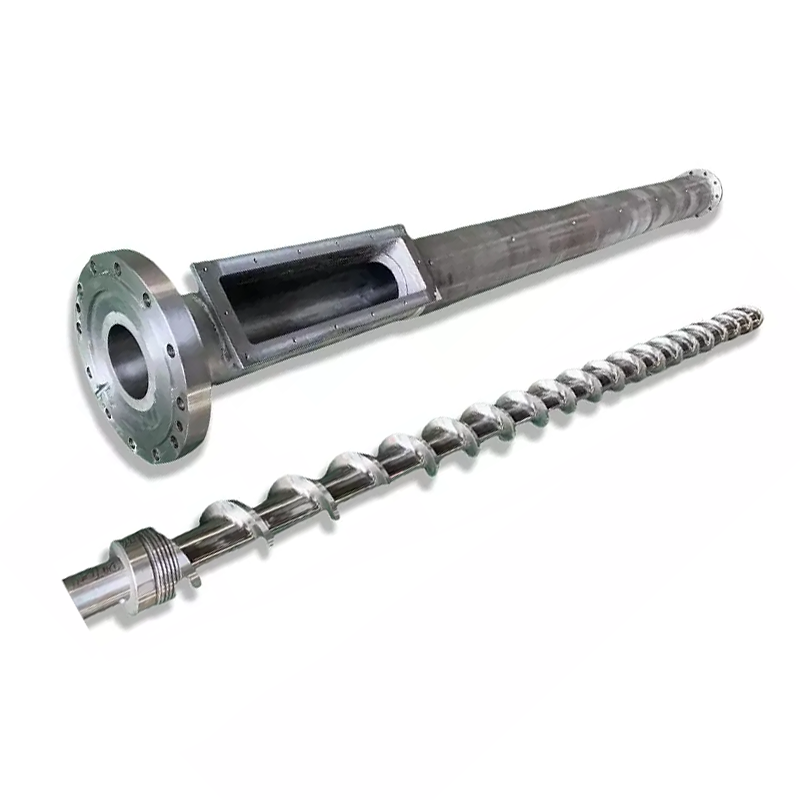
سکرو آر پی ایم بذات خود کوئی آؤٹ پٹ ڈائل نہیں ہے۔ رفتار کی تبدیلی سے ٹھوس اشیاء کی ترسیل، پگھلنے کا وقت، قینچ، دباؤ پیدا کرنے اور رہائش کے وقت میں تبدیلی آتی ہے، اس لیے مفید نتیجہ کو پگھلنے کے درجہ حرارت، موٹر بوجھ، دباؤ اور مصنوعات کے معیار سے پرکھنا چاہیے۔

فوری جواب
اسکرو کی رفتار میں اضافہ عام طور پر ڈریگ فلو اور مواد کے عمل میں داخل ہونے کی شرح کو بڑھاتا ہے، لیکن تعلق لامحدود یا بالکل لکیری نہیں ہے۔ زیادہ آر پی ایم قینچ کی حرارت بھی شامل کر سکتا ہے، رہائش کا وقت کم کر سکتا ہے اور کمزور فیڈ یا پگھلنے والے حصے کو بے نقاب کر سکتا ہے۔
ایک وقت میں ایک کنٹرول شدہ متغیر کو تبدیل کریں، ایک مستحکم حالت کا انتظار کریں، پھر آؤٹ پٹ، پگھلنے والے درجہ حرارت کی پروفائل، دباؤ، موٹر لوڈ اور مصنوعات کے معیار کا موازنہ کریں۔ جب ان میں سے کوئی ایک اپنی منظور شدہ حد تک پہنچ جائے تو رکیں، چاہے ڈرائیو تیزی سے مڑ سکے۔
ایکسٹروڈر کو ایک منسلک سسٹم کے طور پر پڑھیں
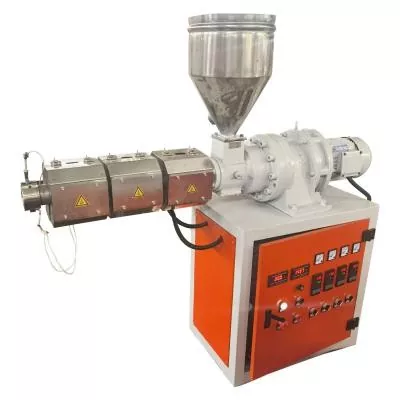
مواد بڑے پیمانے پر ٹھوس کے طور پر داخل ہوتا ہے، ایک کمپیکٹ شدہ بستر بن جاتا ہے، پگھلتا ہے، مکس ہوتا ہے اور ایک محدود بہاؤ کے راستے سے نکلتا ہے۔ موٹر مکینیکل توانائی فراہم کرتی ہے جبکہ بیرل ہیٹر اور کولنگ سرکٹس اس عمل کے ساتھ حرارت کا تبادلہ کرتے ہیں۔ سکرو اور ڈائی پریشر ڈیوٹی کا اشتراک کرتے ہیں۔
2016 کے صنعتی پیمانے کے مطالعے میں 135 آپریٹنگ حالات کے لیے تین پولیمر، تین اسکرو جیومیٹری، پانچ رفتار اور تین درجہ حرارت کے حالات کا تجربہ کیا گیا۔ مصنفین نے توانائی کی طلب کی پیمائش کی اور درجہ حرارت کی تبدیلی کو ایک ساتھ ملایا۔ ان کے نتائج مواد، پیچ اور حالات کے ساتھ بدل گئے، یہی وجہ ہے کہ ایک عالمگیر rpm سے آؤٹ پٹ اصول ناقابل اعتبار ہے۔
ہماری فیکٹری کا نظارہ:بہترین آپریٹنگ پوائنٹ سب سے زیادہ rpm نہیں ہے جسے انورٹر قبول کرتا ہے۔ یہ سب سے زیادہ مستحکم پیداواری حالت ہے جو منظور شدہ موٹر، گیئر باکس، دباؤ، درجہ حرارت اور مصنوعات کے معیار کی حدود کے اندر رہتی ہے۔ اگر ایک حد جلد پہنچ جاتی ہے، تو تیز ڈرائیو یا نیا سکرو آرڈر کرنے سے پہلے اس رکاوٹ کی نشاندہی کریں۔
جب سکرو کی رفتار بڑھ جاتی ہے تو کیا بدلتا ہے۔
اعلی rpm بیرل کے مقابلے میں سکرو کی سطح کو تیزی سے حرکت دیتا ہے۔ ایک مستحکم رینج میں، یہ ٹھوس مواد کی نقل و حمل اور پگھلنے کی ترسیل کو بڑھا سکتا ہے۔ یہ قینچ کی شرح، مکینیکل انرجی ان پٹ، پگھلنے کے لیے دستیاب وقت اور مادی تجربات میں اسکرو ریوولیشن کی تعداد کو بھی تبدیل کرتا ہے۔
پگھلنے والے درجہ حرارت کی تبدیلی کی سمت عالمگیر نہیں ہے۔ 2014 کے ایچ ڈی پی ای کے مطالعے میں تین رال ویسکوسٹیز، تین اسکرو جیومیٹریز اور کئی رفتار اور سیٹ درجہ حرارت کا استعمال کیا گیا۔ اس نے پایا کہ سکرو کی قسم، رال کی واسکاسیٹی، درجہ حرارت اور رفتار تمام متاثر توانائی کے استعمال اور پگھلنے کی مستقل مزاجی کو۔
سنگل فلائیٹ اسکرو نے ایک اہم رفتار دکھائی جہاں پگھلنے کا معیار خراب ہوا، جب کہ ٹیسٹ شدہ بیریئر اسکرو نے درجہ حرارت کی بہتر یکسانیت کو برقرار رکھا۔


بیرل سیٹ درجہ حرارت پگھل درجہ حرارت نہیں ہے
کنٹرولر ہیٹر زون کا ہدف اور عام طور پر بیرل کی دیوار کے قریب درجہ حرارت دکھاتا ہے۔ چینل کے اندر پولیمر بھی اخترتی اور رگڑ سے مکینیکل توانائی حاصل کرتا ہے۔ ٹھنڈک اس گرمی کے کچھ حصے کو ختم کر سکتی ہے، لیکن آخری پگھلنا زیادہ گرم، ٹھنڈا یا کم یکساں رہ سکتا ہے جیسا کہ ایک کنٹرولر ریڈنگ سے پتہ چلتا ہے۔
ایک متعین مقام پر پگھلنے والے درجہ حرارت کی پیمائش کریں اور سینسر کا طریقہ بتائیں۔ 2006 کے پولیمر انجینئرنگ اور سائنس کے مطالعہ نے پگھلنے کے بہاؤ میں تھرموکوپل گرڈ کا استعمال کیا۔ اس نے کم درجہ حرارت والے علاقوں کو سنگل فلائٹ اسکرو کے ساتھ ہائی تھرو پٹ پر پایا، جبکہ میڈڈاک مکسر کے ساتھ آزمائشی رکاوٹ والے اسکرو نے بہتر پگھلنے اور کم تغیر حاصل کیا۔
ہر ہیٹر زون کو صرف اس وجہ سے کم نہ کریں کہ ماپا پگھل گرم ہے۔اگر سکرو زیادہ تر گرمی پیدا کر رہا ہے تو، ایک جارحانہ کمی ٹھوس بستر کو ٹھنڈا کر سکتی ہے جبکہ قینچ اونچی رہتی ہے۔ مکمل پروفائل کو تبدیل کرنے سے پہلے جائزہ لیں کہ پگھلنے کی جگہ، ہیٹر آؤٹ پٹ، کولنگ رسپانس اور موٹر لوڈ۔
آؤٹ پٹ سیدھی لائن میں آر پی ایم کے بعد کیوں رک جاتا ہے۔
کم رفتار پر، ایک اچھی طرح سے کھلایا ہوا ایکسٹروڈر rpm اور بڑے پیمانے پر بہاؤ کے درمیان قریبی لکیری تعلق دکھا سکتا ہے۔ یہ رشتہ اس وقت کمزور ہو جاتا ہے جب چھرے متناسب طور پر چینل کو نہیں بھرتے ہیں، بلک کثافت میں تبدیلی آتی ہے، فیڈ تھروٹ پھسل جاتا ہے، پگھلنا پیچھے ہو جاتا ہے، یا نیچے کی طرف مزاحمت دباؤ کے بہاؤ کے توازن کو بدل دیتی ہے۔
اسٹٹگارٹ یونیورسٹی کے 2022 کے مطالعے میں تیز اسکرو رفتار پر ہموار، ہیلی طور پر نالیوں اور محوری طور پر نالی والے فیڈ زونز کا موازنہ کیا گیا۔ اسے ایک حد ملی جس سے آگے تھرو پٹ نان لائنر ہو گیا، اور اس گولی کی شکل اور سائز نے اس حد کو متاثر کیا۔ یہ ایک عملی فیکٹری اصول کی حمایت کرتا ہے: اصل فیڈ اسٹاک کے ساتھ ساتھ پولیمر کا نام بھی ریکارڈ کریں۔



Nanhaiya کی شائع شدہ رفتار اور آؤٹ پٹ رینج کو کیسے پڑھیں
Nanhaiya اپنے دونوں پر درج ذیل فیملی ٹیبل شائع کرتا ہے۔سنگل سکرو زمرہاور PE/PP تیز رفتار صفحہ۔ یہ کمپنی کی بیان کردہ مصنوعات کی حد کی شناخت کے لیے مفید ہے۔ یہ غیر متعینہ مواد اور مرنے کے لیے آپریٹنگ گارنٹی نہیں ہے۔
| ماڈل | L/D | شائع شدہ آؤٹ پٹ | اشاعت کی رفتار | ڈرائیونگ موٹر |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 سے 5 کلوگرام فی گھنٹہ | 10 سے 60 آر پی ایم | 1.1 / 1.5 / 2.2 کلو واٹ |
| NHYZS25 | 25:1 | 5 سے 8 کلوگرام فی گھنٹہ | 10 سے 60 آر پی ایم | 2.2 / 3.0 / 4.0 کلو واٹ |
| NHY30 | 25:1 | 5 سے 10 کلوگرام فی گھنٹہ | 10 سے 60 آر پی ایم | 2.2 / 3.0 / 4.0 کلو واٹ |
| این ایچ وائی 45 | 25:1 سے 36:1 | 10 سے 120 کلوگرام فی گھنٹہ | 10 سے 150 آر پی ایم | 5.5 سے 22 کلو واٹ |
| NHY65 | 25:1 سے 36:1 | 60 سے 300 کلوگرام فی گھنٹہ | 20 سے 150 آر پی ایم | 22 سے 75 کلو واٹ |
| این ایچ وائی 75 | 25:1 سے 36:1 | 200 سے 450 کلوگرام فی گھنٹہ | 20 سے 150 آر پی ایم | 30 سے 132 کلو واٹ |
| NHY90 | 25:1 سے 36:1 | 180 سے 600 کلوگرام فی گھنٹہ | 20 سے 110 آر پی ایم | 30 سے 185 کلو واٹ |
| NHY120 | 25:1 سے 36:1 | 320 سے 1000 کلوگرام فی گھنٹہ | 20 سے 90 آر پی ایم | 75 سے 280 کلو واٹ |
| NHY150 | 25:1 سے 36:1 | 400 سے 1300 کلوگرام فی گھنٹہ | 20 سے 75 آر پی ایم | 90 سے 400 کلو واٹ |
ماخذ: Nanhaiya ویب سائٹ، 31 اگست 2026 کو چیک کیا گیا۔ ہر قطار میں وسیع سیریز کی اقدار شامل ہیں۔ سب سے زیادہ آؤٹ پٹ، رفتار اور موٹر نمبر کو ایک فرض شدہ مشین کی ترتیب میں یکجا نہ کریں۔
Nanhaiya ویب سائٹ کا دعویٰ:PE/PP تیز رفتار صفحہ بتاتا ہے کہ آپٹمائزڈ اسکرو ڈھانچہ اور ایک ہائی ٹارک گیئر باکس روایتی آلات کے مقابلے کارکردگی کو دوگنا کر سکتا ہے، اور یہ کہ اس کا ڈیزائن PP ایکسٹروشن درجہ حرارت کو کم کر سکتا ہے۔
صفحہ موازنہ مشین، رال، ڈائی، ٹیسٹ کا طریقہ یا قبولیت ونڈو بیان نہیں کرتا ہے۔ دونوں بیانات کو سپلائر کے دعووں کے طور پر سمجھیں جن کے لیے ROI یا خریداری کی گارنٹی داخل کرنے سے پہلے پروجیکٹ کے لیے مخصوص ٹیسٹ پروٹوکول کی ضرورت ہوتی ہے۔
مجموعوں کی تشریح کریں، الگ تھلگ پڑھنے کی نہیں۔
| آر پی ایم میں اضافے کے بعد رجحان | ممکنہ تشریح | اگلا چیک |
|---|---|---|
| آؤٹ پٹ بڑھتا ہے، دباؤ اور بوجھ مستحکم رہتا ہے، معیار برقرار رہتا ہے۔ | لائن اب بھی اس کے مفید آپریٹنگ ونڈو کے اندر ہوسکتی ہے۔ | پگھلنے والے درجہ حرارت کی یکسانیت اور نیچے کی طرف کولنگ کی صلاحیت کی تصدیق کریں۔ |
| آر پی ایم بڑھتا ہے لیکن پیداوار میں اضافہ سکڑ جاتا ہے۔ | فیڈ کی صلاحیت، پگھلنے یا نیچے کی دھارے کی مزاحمت محدود ہو سکتی ہے۔ | فیڈ کی مستقل مزاجی، مخصوص آؤٹ پٹ، فلٹر اور ڈائی پریشر چیک کریں۔ |
| پگھلنے کا درجہ حرارت اور موٹر کا بوجھ تیزی سے بڑھتا ہے۔ | مکینیکل توانائی اور مزاحمت بڑھ رہی ہے۔ | رال کی viscosity، سکرو جیومیٹری، فلٹر کی حالت اور ہیٹ پروفائل کا جائزہ لیں۔ |
| پگھلنے کا اوسط درجہ حرارت گرتا ہے لیکن تغیر بڑھتا ہے۔ | دیر سے یا نامکمل پگھلنا موجود ہو سکتا ہے۔ | مصنوعات کے نقائص کا معائنہ کریں اور اسکرو کے پگھلنے کی صلاحیت سے موازنہ کریں۔ |
| آؤٹ پٹ اور موٹر بوجھ کے ساتھ پریشر سائیکل | مسئلہ فیڈ، پگھلنے، درجہ حرارت کنٹرول یا پابندی ہو سکتا ہے | استعمال کریں۔بڑھتی ہوئی تشخیصی گائیڈ |
| فلٹر یا ڈائی کی تبدیلی کے بعد لوڈ بڑھتا ہے۔ | ڈاؤن اسٹریم مزاحمت نے آپریٹنگ پوائنٹ کو تبدیل کردیا۔ | ایک ہی مواد اور شرح پر صاف اور گندے دباؤ کا موازنہ کریں۔ |


کنٹرولز کا پیچھا کرنے کے بجائے ایک کنٹرول شدہ مرحلہ ٹیسٹ استعمال کریں۔
- ایک مستحکم مواد اور مصنوعات کا انتخاب کریں۔رال گریڈ، گولی یا ریگرائنڈ فارم، additives، نمی اور حالیہ مواد کی ترتیب کو ریکارڈ کریں۔
- ایک بیس لائن قائم کریں۔لائن کے مستحکم ہونے کے بعد اصل rpm، فیڈ، آؤٹ پٹ، پگھلا درجہ حرارت، دباؤ، موٹر لوڈ، زون ریڈنگ اور پروڈکٹ کا معیار ریکارڈ کریں۔
- ایک منظور شدہ متغیر کو تبدیل کریں۔لائن کے طریقہ کار کے ذریعہ بیان کردہ اضافہ اور استحکام کا وقت استعمال کریں۔ رفتار، خوراک اور درجہ حرارت کو ایک ساتھ تبدیل نہ کریں۔
- اوسط اور تغیر دونوں کا موازنہ کریں۔ایک قابل قبول اوسط سائیکلنگ کے دباؤ یا غیر مساوی پگھلنے والے درجہ حرارت کی پروفائل کو چھپا سکتی ہے۔
- پہلی محدود حالت کو نشان زد کریں۔یہ موٹر بوجھ، دباؤ، پگھلنے کا معیار، جہتی استحکام، ٹھنڈک کی صلاحیت یا سطح کی خرابی ہو سکتی ہے۔
- صرف منظور شدہ حدود کے اندر دہرائیں۔مفید زیادہ سے زیادہ اس وقت پہنچ جاتا ہے جب ایک اور اضافہ بہت کم پیداوار دیتا ہے یا قبولیت سے باہر ایک پیمائش شدہ حالت کو آگے بڑھاتا ہے۔
ہماری فیکٹری کا نظارہ:ایک گاہک جو پانچ مستحکم آپریٹنگ پوائنٹس بھیجتا ہے ہمیں زیادہ سے زیادہ rpm بھیجنے والے صارف کے مقابلے میں زیادہ مفید ڈیزائن ثبوت فراہم کرتا ہے۔ رجحان یہ ظاہر کرتا ہے کہ لائن کہاں کارکردگی کھو دیتی ہے اور کیا اگلی تبدیلی فیڈ سیکشن، سکرو جیومیٹری، پہننے کی حالت یا نیچے کی دھار کے آلات میں ہے۔
جب عمل کا رجحان ہارڈ ویئر کی طرف اشارہ کرتا ہے۔
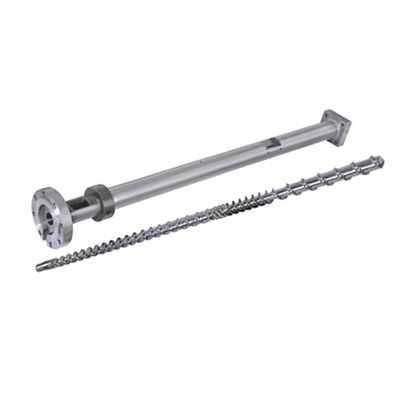
اعلی rpm ضرورت سے زیادہ سکرو ٹو بیرل کلیئرنس، ایک کم سائز کا فیڈ سیکشن، پگھلنے والا حصہ جو پیچھے پڑ جاتا ہے، یا ایک مکسر کی مرمت نہیں کرسکتا جو بہت زیادہ دباؤ کا نقصان پیدا کرتا ہے۔ یہ ان حدود کو دیکھنا آسان بنا سکتا ہے۔ پہنے ہوئے اجزاء کو کاپی کرنے سے پہلے صاف کریں اور ان کی پیمائش کریں۔
استعمال کریں۔رکاوٹ، روایتی اور اختلاط سکرو موازنہجب پگھل یکسانیت رفتار کے ساتھ بدل جاتی ہے۔ استعمال کریں۔پہننے کی پیمائش گائیڈجب صاف بہاؤ کے راستے اور مستحکم مواد کے ساتھ مخصوص آؤٹ پٹ میں کمی آتی ہے۔
ننھیا کاسامان کا صفحہبتاتا ہے کہ اس کی CNC لیتھز 6 میٹر تک ورک پیس کو مشین بنا سکتی ہے اور اس کی ڈرلنگ اور ملنگ کے آلات میں 0.02 ملی میٹر پوزیشننگ کی درستگی ہے۔ وہ فیکٹری کی سطح پر شائع شدہ صلاحیتیں ہیں۔ منظور شدہ ڈرائنگ میں اب بھی آرڈر کے لیے طول و عرض اور معائنہ کے پوائنٹس کی وضاحت ہونی چاہیے۔

ایک اعلی آؤٹ پٹ سنگل سکرو جائزہ کے لیے ڈیٹا
- مشین بنانے والا، ماڈل اور سکرو قطر
- اصل اور موجودہ سکرو اور بیرل کی پیمائش
- رال گریڈ، گولی فارم، ریگرینڈ اور additives
- قبول شدہ معیار کے ساتھ عام اور ہدف کی پیداوار
- موٹر، گیئر باکس کا تناسب اور ریٹیڈ ٹارک ڈیٹا
- اصل rpm، موٹر لوڈ اور توانائی کا رجحان
- بیرل سیٹ پوائنٹس اور اصل زون ریڈنگ
- پگھل درجہ حرارت کا مقام اور سینسر کا طریقہ
- دباؤ کا رجحان، فلٹر اور ڈائی کی تفصیلات
- کولنگ، ہاول آف اور ڈاون اسٹریم کی حدود
- نقائص کی تصاویر اور رکھے ہوئے نمونے۔
- اصل ڈرائنگ اور کنکشن کے طول و عرض
اکثر پوچھے گئے سوالات
کیا سکرو کی رفتار میں اضافہ ہمیشہ ایکسٹروڈر آؤٹ پٹ میں اضافہ کرتا ہے؟
نہیں، آؤٹ پٹ ایک مستحکم آپریٹنگ ونڈو کے اندر سکرو کی رفتار کے ساتھ بڑھ سکتا ہے، لیکن فیڈ کی گنجائش، پیلٹ فارم، سکرو جیومیٹری، پگھلنے کی صلاحیت، ڈائی ریزسٹنس، موٹر لوڈ اور پہننے سے نتیجہ محدود ہو سکتا ہے۔ تیز رفتاری سے، مخصوص آؤٹ پٹ گر سکتا ہے یا پگھلنا کم یکساں ہو سکتا ہے۔
کیا بیرل سیٹ کا درجہ حرارت پگھلنے کے درجہ حرارت جیسا ہے؟
نمبر بیرل سیٹ پوائنٹس ہیٹر زونز کو کنٹرول کرتے ہیں، جبکہ پولیمر بھی سکرو کی گردش اور قینچ سے مکینیکل توانائی حاصل کرتا ہے۔ ایک مناسب سینسر کے ساتھ ایک متعین مقام پر پگھلنے کی پیمائش کریں اور کنٹرولر سیٹ پوائنٹ کو اصل پگھلنے والے درجہ حرارت کے طور پر سمجھنے کے بجائے طریقہ ریکارڈ کریں۔
جب سکرو کی رفتار بڑھ جاتی ہے تو درجہ حرارت پگھل کیوں سکتا ہے؟
زیادہ سکرو کی رفتار قینچ کی شرح اور مکینیکل انرجی ان پٹ کو بڑھا سکتی ہے۔ پگھلنے والے درجہ حرارت میں کتنی تبدیلی آتی ہے اس کا انحصار رال کی چپکنے والی، سکرو جیومیٹری، فل، بیرل پروفائل اور نیچے کی دھارے کی مزاحمت پر ہے۔ کچھ اسکرو اور مادی امتزاج اس کی بجائے ایک اہم رفتار سے زیادہ ناقص یا نامکمل پگھلاؤ دکھا سکتے ہیں۔
آر پی ایم بڑھنے پر بھی آؤٹ پٹ بڑھنا کیوں رک سکتا ہے؟
فیڈ سیکشن متناسب طور پر بھرنا بند کر سکتا ہے، پیلٹ سلپ تبدیل ہو سکتی ہے، بلک کثافت مختلف ہو سکتی ہے، پگھلنے کی صلاحیت تک پہنچ سکتی ہے، یا ڈائی اور فلٹر کی مزاحمت سسٹم کو محدود کر سکتی ہے۔ ایک پہنا ہوا سکرو اور بیرل بھی رساو کو بڑھا سکتا ہے اور مفید پمپنگ کو کم کر سکتا ہے۔
سکرو کی رفتار کو تبدیل کرنے کے بعد آپریٹرز کو کیا ریکارڈ کرنا چاہیے؟
سکرو کی اصل رفتار، فیڈ ریٹ، آؤٹ پٹ، پگھلنے کا درجہ حرارت اور تغیر، پگھلنے کا دباؤ اور تغیر، موٹر لوڈ، زون کا درجہ حرارت، کولنگ رسپانس، پروڈکٹ کا معیار اور نئی مستحکم حالت تک پہنچنے کا وقت ریکارڈ کریں۔
ایک اعلی پیداوار والے سنگل سکرو کے جائزے کے لیے مجھے ننھایا کو کون سا ڈیٹا بھیجنا چاہیے؟
رال کا گریڈ اور فارم، ایڈیٹیو اور فلرز، مطلوبہ آؤٹ پٹ، موجودہ آر پی ایم، موٹر اور گیئر باکس ڈیٹا، بیرل پروفائل، پگھلا ہوا درجہ حرارت اور دباؤ کے رجحانات، ڈائی اور فلٹر کی تفصیلات، اسکرو اور بیرل ڈرائنگ، پہننے کی پیمائش اور پروڈکٹ کی خرابی یا پیداوار کی حد جو آپ کو حل کرنے کی ضرورت ہے بھیجیں۔
ادارتی نوٹ: Nanhaiya مصنوعات کی وضاحتیں اور دعوے کمپنی کی شائع کردہ معلومات کے طور پر شناخت کیے گئے ہیں۔ آزاد تحقیق عمل کے رشتوں کی حمایت کرتی ہے، کسی بھی ننھایہ ماڈل کی ضمانت نہیں۔ حتمی حدود اور قبولیت کی شرائط کے لیے مواد، مشین، منظور شدہ ڈرائنگ اور پروجیکٹ ٹیسٹ پلان کی ضرورت ہوتی ہے۔