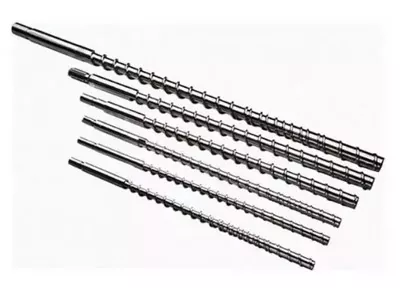
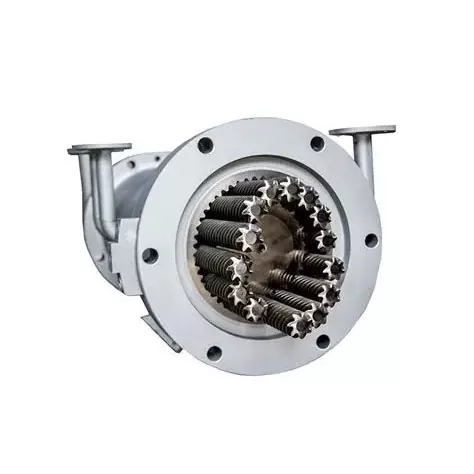
ایکextruder سکرو بیرلایک پلاسٹک کے ایکسٹروڈر کا دل ہے — ایک گرم بیرل کے اندر گھومنے والا سکرو جو پلاسٹک کو پگھلاتا ہے اور اسے مستحکم دباؤ پر آگے بڑھاتا ہے۔ صحیح کا انتخاب تین چیزوں پر آتا ہے:قسم(سنگل سکرو، ٹوئن سکرو، مخروطی یا متوازی)،مواداسے چلنا پڑتا ہے (جو سطح کو سیٹ کرتا ہے — صاف رال کے لیے نائٹرائیڈ، کھرچنے والے یا سنکنرن کے لیے بائی میٹالک)، اور یہ کیسے ہےمخصوص اور تعمیر. ان کو حق حاصل کریں اور یہ سالوں تک چلتا ہے۔ یہ گائیڈ تینوں میں سے گزرتا ہے۔
جو بھی آپ باہر نکالتے ہیں — پائپ، پروفائل، فلم، شیٹ، کمپاؤنڈ، یا چھرے —extruder سکرو بیرلاصل کام کرنے کا حصہ ہے۔ یہ وہ حصہ بھی ہے جو پہنتا ہے، اور یہ فیصلہ کرنے کا سب سے زیادہ امکان ہے کہ آیا آپ کی لائن صاف اور انداز میں چلتی ہے یا معیار اور ڈاؤن ٹائم پر آپ سے لڑتی ہے۔ یہ گائیڈ پورے موضوع کو ایک ساتھ کھینچتا ہے: سکرو بیرل کیا ہوتا ہے، اقسام، مواد، اپنے مواد سے ایک کو کیسے ملایا جائے، اور ایک متبادل کی وضاحت کیسے کی جائے جو دیرپا رہے۔ ہم نے 20 سال سے زیادہ عرصے سے پیچ اور بیرل بنائے ہیں، لہذا ہم اسے سیدھا اور عملی رکھیں گے، اور آپ کو گہرے گائیڈز کی طرف اشارہ کریں گے جہاں آپ کو ان کی ضرورت ہے۔
ایک Extruder سکرو بیرل کیا ہے؟
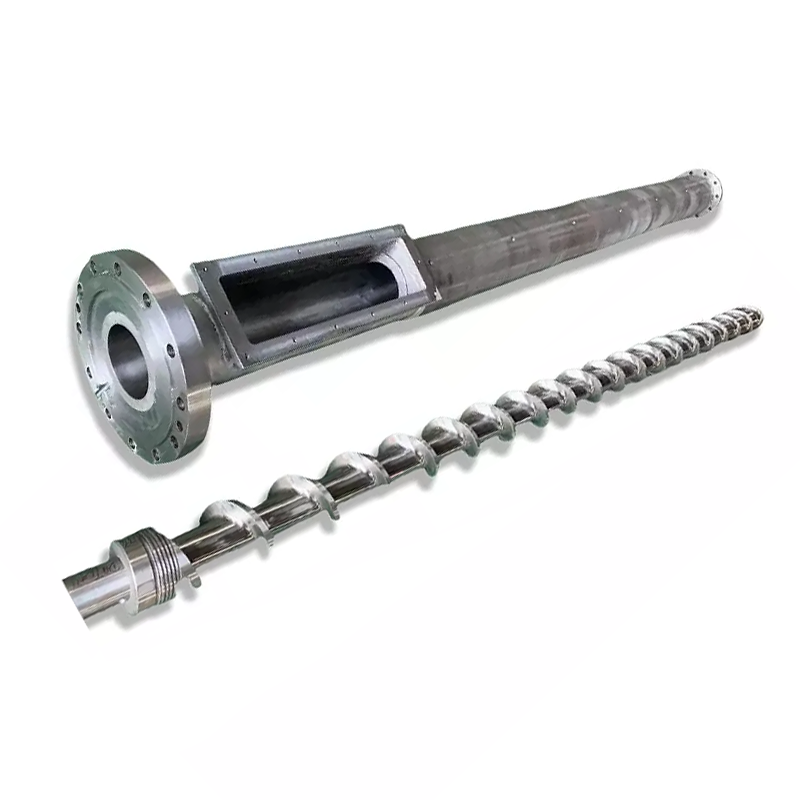
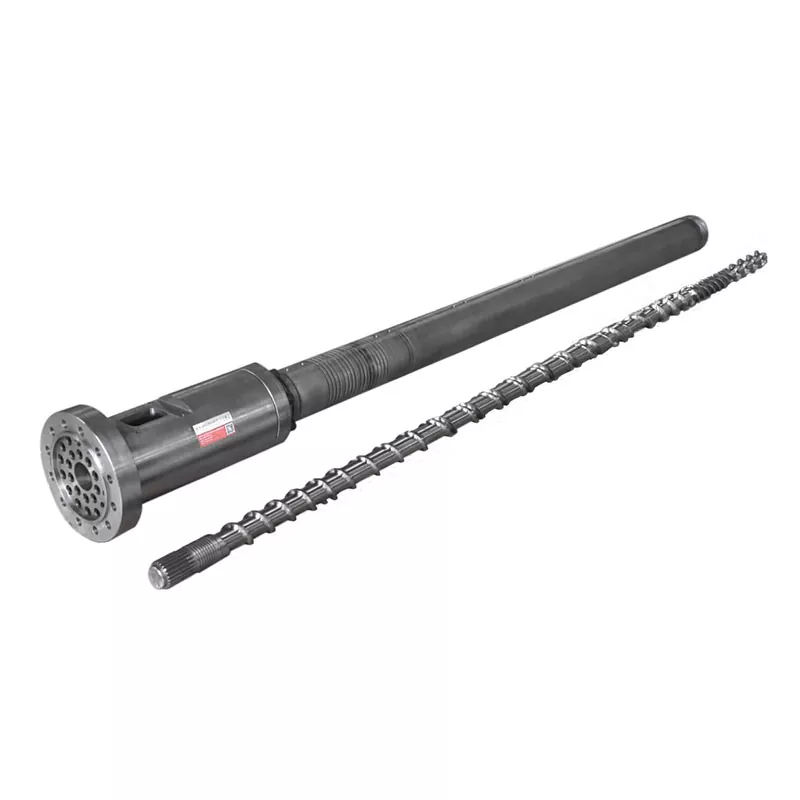
ایکextruder سکرو بیرلایک پلاسٹک ایکسٹروڈر کی بنیادی اسمبلی ہے: ایک خاص طور پر مشینی اسکرو جو گرم بیلناکار بیرل کے اندر گھومتا ہے۔ ٹھوس پلاسٹک — چھرے یا پاؤڈر — فیڈ کے آخر میں جاتا ہے۔ جیسا کہ سکرو گھومتا ہے، بیرل سے گرمی اور سکرو سے قینچ مواد کو پگھلا دیتی ہے، اور سکرو جیومیٹری اس کو پہنچاتی ہے اور اس پر دباؤ ڈالتی ہے، جس سے ایک یکساں پگھل جاتی ہے جو ڈائی کے ذریعے دور کے آخر میں نکل جاتی ہے۔
سکرو اور بیرل ایک مماثل جوڑا ہے، دو الگ الگ حصے نہیں۔ سکرو فلائٹس اور بیرل بور کے درمیان چھوٹی سی کلیئرنس ہی آؤٹ پٹ اور پگھلنے کے معیار کو کنٹرول کرتی ہے — اس کلیئرنس کو پہننے کے ذریعے کھولیں اور مشین دونوں کو کھو دیتی ہے۔ یہی وجہ ہے کہ دونوں کو ایک ساتھ ڈیزائن، بنایا اور تبدیل کیا گیا ہے، اور اسکرو بیرل کسی بھی اخراج یا انجیکشن کے عمل کے مرکز میں کیوں بیٹھتا ہے۔

سکرو بیرل کیسے کام کرتا ہے۔
زیادہ تر ایکسٹروڈر سکرو سکرو کی لمبائی کے ساتھ تین زونوں میں اپنا کام کرتے ہیں۔ دیفیڈ زونٹھوس مواد لیتا ہے اور اسے آگے بڑھانا شروع کر دیتا ہے۔ دیکمپریشن زون— جہاں سکرو چینل کم ہو جاتا ہے — گرمی اور قینچ کے ذریعے پلاسٹک کو کمپیکٹ اور پگھلاتا ہے۔ دیمیٹرنگ زونپھر پگھلے ہوئے پلاسٹک کو ایک مستحکم، کنٹرول شدہ دباؤ پر آگے پمپ کرتا ہے، جو مرنے کے لیے تیار ہے۔
حرارت دو جگہوں سے آتی ہے: بیرل ہیٹر اور اسکرو کا مکینیکل شیئر جو پولیمر پر کام کرتا ہے۔ ان کو اچھی طرح سے متوازن کریں اور مواد زیادہ گرم کیے بغیر یکساں طور پر پلاسٹکائز ہو جاتا ہے۔ یہ ساری چیز صرف اس سکرو ٹو بیرل کلیئرنس کی وجہ سے کام کرتی ہے - یہ وہی چیز ہے جو پروازوں کے دوران پگھلنے کو پیچھے کی طرف پھسلنے سے روکتی ہے۔ برداشت کی تعمیر اور سطح کی سختی اس کلیئرنس کو وقت کے ساتھ سخت رکھتی ہے، یہی وجہ ہے کہ مادی انتخاب اور مینوفیکچرنگ کوالٹی سکرو ڈیزائن کی طرح اہمیت رکھتی ہے۔
بیرل کے ارد گرد سیٹ ہیٹر بینڈز کو زون میں گروپ کیا جاتا ہے، ہر ایک کو ایک مقررہ درجہ حرارت پر رکھا جاتا ہے، جس میں ہاتھ پر ٹھنڈک ہوتی ہے تاکہ پگھل کبھی زیادہ گرم نہ ہو۔ دور کے آخر میں، ڈائی پگھلنے کو اپنی آخری شکل دیتی ہے۔ اسمبلی کا کام یہ ہے کہ وہ پگھل جائے جو درجہ حرارت اور دباؤ میں یکساں ہو — کیونکہ اوپر کی طرف سے کوئی بھی تغیر مصنوعات کے بہاو میں خرابی کے طور پر ظاہر ہوتا ہے۔
Extruder سکرو بیرل کی اقسام
"اسکرو بیرل" کئی مختلف مشینوں کا احاطہ کرتا ہے۔ صحیح اس بات پر منحصر ہے کہ آیا آپ کے عمل کی ضرورت ہے۔پمپایک مواد یامکسیہ
سنگل سکرو
A واحد سکروایک گول بور میں ایک شافٹ چلاتا ہے۔ یہ بہت اچھی طرح سے پہنچاتا اور پمپ کرتا ہے، جو اسے ایک مستقل مواد - پائپ، پروفائل، شیٹ، فلم، اور تار کی کوٹنگ کے اعلی حجم کے اخراج کے لیے اقتصادی ورک ہارس بناتا ہے۔ یہ جو نہیں کرتا ہے وہ ہے شدید اختلاط۔
جڑواں سکرو
ایک جڑواں اسکرو فگر ایٹ بور میں دو آپس میں چلنے والی شافٹ چلاتا ہے۔ یہ میشنگ نقطہ ہے: یہ انتہائی اختلاط، مثبت پہنچانے، اور قینچ اور رہائش کے وقت پر سخت کنٹرول فراہم کرتا ہے، یہی وجہ ہے کہ جڑواں پیچ کمپاؤنڈنگ، ماسٹر بیچ، ری ایکٹو اخراج، اور مشکل یا بھرے ہوئے مواد کو ہینڈل کرتے ہیں۔ اگر آپ ان دونوں کا وزن کر رہے ہیں، تو ہمارا گائیڈسنگل سکرو بمقابلہ ٹوئن سکرو ایکسٹروڈرتجارت پر گہرا جاتا ہے.
متوازی بمقابلہ مخروطی جڑواں سکرو
جڑواں پیچ شکل سے دوبارہ تقسیم ہو گئے۔ اےمتوازی جڑواں سکروایک مستقل قطر رکھتا ہے اور ماڈیولر استعمال کرتا ہے،دوبارہ ترتیب دینے کے قابل عناصر - مرکب سازی اور اعلی پیداوار کے لیے ورسٹائل انتخاب۔ اےمخروطی جڑواں سکروٹیپرز ایک وسیع فیڈ سے لے کر تنگ ڈسچارج تک، ایک بڑا فیڈ گلا اور کم رفتار پر زیادہ ٹارک فراہم کرتا ہے — سخت PVC پائپ اور پروفائل کے لیے کلاسک مشین۔ ہم ان میں تفصیل سے موازنہ کرتے ہیں۔مخروط بمقابلہ متوازی جڑواں سکرو extruders.جڑواں پیچ یا تو ساتھ گھومنے والے (بہترین مکسنگ) یا کاؤنٹر گھومنے والے (ہائی پریشر، پیویسی کے لیے عام) بھی ہوتے ہیں۔

انجیکشن مولڈنگ سکرو بیرل
ایکانجکشن مولڈنگ سکرو بیرلایک ہی پگھلنے اور پہنچانے کے اصول پر کام کرتا ہے لیکن مسلسل اخراج کے بجائے انجیکشن مشین کے باہمی سائیکل کے لئے بنایا گیا ہے۔ نیچے کی سطح اور مادی منطق اس پر بالکل یکساں لاگو ہوتی ہے۔
ایک نظر میں، یہاں یہ ہے کہ اہم اقسام کی ترتیب کیسے ہوتی ہے:
| قسم | کے لیے بہترین | اختلاط | عام مصنوعات |
|---|---|---|---|
| سنگل سکرو | ایک مواد کا اعلی حجم اخراج | کم | پائپ، پروفائل، شیٹ، فلم |
| متوازی جڑواں | مرکب، اعلی پیداوار، لچک | اعلی | مرکبات، ماسٹر بیچ، چھرے |
| مخروطی جڑواں | کومپیکٹ پیویسی پائپ اور پروفائل | اعلی | UPVC پائپ، پروفائل، ڈبلیو پی سی |
| انجکشن سکرو | انجیکشن مولڈنگ سائیکل | مختلف ہوتی ہے۔ | ڈھالے ہوئے حصے |
جہاں ایکسٹروڈر سکرو بیرل استعمال کیے جاتے ہیں۔
ایک ہی بنیادی جزو پوری پلاسٹک انڈسٹری میں ظاہر ہوتا ہے، جو ہاتھ میں کام کے لیے ترتیب دیا گیا ہے۔ پائپ اور پروفائل لائنوں میں یہ PVC، PE، اور PPR کو شکل دیتا ہے۔ فلم اور شیٹ میں یہ ڈائی کو فیڈ کرتا ہے جو پیکیجنگ اور بورڈ بناتا ہے۔ کمپاؤنڈ کرنے میں یہ پولیمر کو فلرز، پگمنٹس، اور ایڈیٹیو کے ساتھ ملا دیتا ہے، اور یہ ماسٹر بیچ پروڈکشن بھی چلاتا ہے۔ یہ ری سائیکلنگ لائنوں کو چلاتا ہے جو سکریپ اور ری گرائنڈ، کیبل اور وائر کوٹنگ، اور انجیکشن مولڈنگ مشینوں کے اندر ری سائیکلنگ بیرل کو دوبارہ پروسیس کرتی ہے۔ جہاں کہیں بھی پلاسٹک پگھلا کر شکل اختیار کر لیتا ہے، ایک سکرو اور بیرل پگھل رہا ہے۔ ایک صنعت سے دوسری صنعت میں جو تبدیلی آتی ہے وہ ہے قسم، سطح اور جیومیٹری — یہی وجہ ہے کہ ایک محتاط قیاس ایک کیٹلاگ پارٹ نمبر سے زیادہ اہمیت رکھتا ہے۔
سکرو بیرل مواد اور سطح کے علاج
ایک سکرو بیرل سزا دینے والے ماحول میں رہتا ہے — گرمی، دباؤ، رگڑ، اور اکثر کھرچنے والے یا سنکنرن مواد۔ بیس سٹیل اسے طاقت دیتا ہے۔ سطح کا علاج اسے پہننے اور سنکنرن کے خلاف مزاحمت فراہم کرتا ہے۔ دو سطحوں پر غلبہ ہے۔
بیس اسٹیل اور نائٹرائڈنگ
عام بنیاد ایک نائٹرائڈنگ اسٹیل ہے جیسے38CrMoAlA. گیس نائٹرائڈنگ سطح پر ایک پتلے کیس کو سخت کرتی ہے، جس سے صاف، بھری ہوئی رال جیسے PE، PP، اور ABS کو مناسب قیمت پر پہننے کی اچھی مزاحمت ملتی ہے۔ ایک nitridedسکرو بیرلجب مواد خاص طور پر کھرچنے والا یا سنکنرن نہ ہو تو یہ اقتصادی، قابل اعتماد انتخاب ہے۔
دو دھاتی
کھرچنے یا کھرچنے والی ڈیوٹی کے لیے، ایک بائی میٹالک بیرل بور کے اندر ایک بہت زیادہ سخت، موٹی کھوٹ کی تہہ کو فیوز کرتا ہے — سنکنرن کے لیے نکل پر مبنی، رگڑنے کے لیے ٹنگسٹن کاربائیڈ سے بھرپور — ایک سخت بیس اسٹیل پر۔ اس کی قیمت زیادہ ہے، لیکن یہ بہت زیادہ دیر تک چلتی ہے جہاں ایک نائٹرائیڈ سطح گزرتی ہے۔ ہمارے اپنے بائی میٹالک بیرل پر ہم بور کو تقریباً 62 HRC پر لے جاتے ہیں، جہاں بہت سی دکانیں 58 پر رک جاتی ہیں۔ مکمل موازنہ ہماری گائیڈ میں ہے۔بائی میٹالک بمقابلہ نائٹرائڈ سکرو بیرل۔
سکرو کا علاج بھی ہو جاتا ہے۔
سطح کو سخت کرنا صرف بیرل کا کام نہیں ہے۔ نائٹرائڈنگ کے ساتھ ساتھ، سکرو کی پروازیں اکثر مشکل ہوتی ہیں - ایک لباس مزاحم مرکب جو فلائٹ لینڈز پر ویلڈڈ ہوتا ہے، سکرو پر سب سے زیادہ پہننے والا نقطہ - لہذا سکرو بور کے ساتھ رفتار برقرار رکھتا ہے۔ اگر ایک سکرو اور بیرل مختلف نرخوں پر پہنتے ہیں، تو کلیئرنس ختم ہو جاتی ہے اور معیار کو نقصان پہنچتا ہے، اس لیے دونوں کو کام کرنے اور ایک مماثل جوڑے کے طور پر پہننے کے لیے سخت کیا جاتا ہے، نہ کہ الگ الگ حصوں کے طور پر۔
سکرو بیرل کو آپ کے مواد سے ملانا
یہ وہ جگہ ہے جہاں زیادہ تر سکرو بیرل فیصلے جیتے یا ہار جاتے ہیں۔ آپ جو مواد چلاتے ہیں وہ آپ کی ضرورت کی سطح کو سیٹ کرتا ہے — دوسری طرف نہیں۔ ایک فوری نقشہ:
| مواد | بیرل کے لیے اہم خطرہ | تجویز کردہ سطح |
|---|---|---|
| پیئ / پی پی / اے بی ایس کو صاف کریں۔ | ہلکا پہننا | نائٹرائیڈ |
| سخت پیویسی | سنکنرن + کچھ رگڑ | دو دھاتی (نکل پر مبنی) |
| شیشے سے بھرا ہوا / معدنیات سے بھرا ہوا | بھاری رگڑنا | دو دھاتی (کاربائیڈ سے بھرپور) |
| ڈبلیو پی سی (لکڑی + فلر) | شدید رگڑ (+ سنکنرن اگر پیویسی پر مبنی) | دو دھاتی (کاربائیڈ سے بھرپور) |
| ری سائیکل / آلودہ فیڈ | رگڑ + نامعلوم | دو دھاتی |
دو مواد ان کی اپنی پلے بک کے مستحق ہیں۔پیویسیسنکنرن ہے کیونکہ یہ ہائیڈروکلورک ایسڈ کو خارج کرتا ہے جیسا کہ یہ عمل کرتا ہے، لہذا اسے سنکنرن مزاحم دائمی سطح کی ضرورت ہے۔ڈبلیو پی سیاخراج میں سب سے زیادہ کھرچنے والے مواد میں سے ایک ہے، اس کی لکڑی اور معدنی فلر کی بدولت، اس لیے اسے سب سے سخت مرکب پرت کی ضرورت ہے جسے آپ بور میں ڈال سکتے ہیں۔ ہر بار، مواد کے لئے سطح کی وضاحت کریں.
کلیدی وضاحتیں: قطر، L/D اور کمپریشن
قسم اور سطح سے ہٹ کر، چند وضاحتیں اسکرو بیرل کی کارکردگی کی شکل دیتی ہیں۔ آپ کو ماخذ بنانے کے لیے سکرو ڈیزائنر بننے کی ضرورت نہیں ہے، لیکن اس سے یہ جاننے میں مدد ملتی ہے کہ ان کا کیا مطلب ہے۔
- قطر- آپ کی مشین اور ٹارگٹ آؤٹ پٹ کے مطابق۔ سکرو اور بیرل قطر کی ایک وسیع رینج میں بنائے جاتے ہیں تاکہ چھوٹی پروفائل لائنوں سے لے کر بڑے ایکسٹروڈر تک ہر چیز کے مطابق ہو۔
- L/D تناسب- سکرو کی لمبائی کو اس کے قطر سے تقسیم کیا جاتا ہے۔ لمبا L/D پگھلنے اور مکس ہونے میں زیادہ وقت دیتا ہے۔ ایک چھوٹا زیادہ کمپیکٹ ہے. صحیح قدر مواد اور عمل پر منحصر ہے۔
- کمپریشن تناسب- فیڈ سے میٹرنگ تک سکرو چینل کتنا کم ہوتا ہے۔ اعلی کمپریشن کچھ مواد کو سخت کام کرتا ہے؛ گرمی سے حساس پولیمر جیسے PVC ہلکے تناسب کے حق میں ہیں۔
یہ مواد اور کام کے لیے سیٹ کیے گئے ہیں، یہی وجہ ہے کہ بنا ہوا بیرل ایک عام کو مارتا ہے۔ اپنے بنانے والے کو مشین، مواد اور آؤٹ پٹ دیں، اور جیومیٹری وہاں سے آتی ہے۔
عام مسائل اور وہ جن کی طرف اشارہ کرتے ہیں۔
جب کوئی لائن قیاس سے ہٹ جاتی ہے، تو پگڈنڈی اکثر سکرو اور بیرل کی طرف جاتی ہے۔ ایک فوری تشخیص:
- اسی سکرو کی رفتار سے آؤٹ پٹ گر رہا ہے۔- پہنا ہوا کلیئرنس، کلاسک پہلی علامت۔
- بڑھتا ہوا یا غیر مستحکم دباؤ- پہننا، یا فیڈ یا درجہ حرارت کا مسئلہ۔
- کالے دھبے اور انحطاط- مٹیریل پھٹے ہوئے خلاء میں لٹکا ہوا ہے یا کھردری سطح پر بیٹھا ہے۔
- ناقص اختلاط یا غیر پگھلا ہوا مواد- کام کے لیے سکرو کی غلط قسم، یا گھسا ہوا سکرو۔
- سکرو یا بور پر گڑھا ڈالنا- سنکنرن، عام طور پر مواد کے لیے غلط سطح۔
کسی بھی ایک علامت کی کئی وجوہات ہو سکتی ہیں، لیکن دو یا تین مل کر تقریباً ہمیشہ پہنی ہوئی یا غلط طریقے سے مخصوص بیرل کی طرف اشارہ کرتے ہیں۔ پہننے کی پیمائش کرنا آپ کو بتاتا ہے کہ کون سا - اور آیا یہ ٹھیک ٹھیک ہے یا متبادل۔
پہننا، دیکھ بھال اور تبدیلی
ہر اسکرو بیرل آخرکار پہنتا ہے - صرف سوال یہ ہے کہ کتنی تیز ہے، اور اس کا انحصار اس مواد پر ہے اور مشین کو کیسے چلایا جاتا ہے۔ پہننا اسی سکرو کی رفتار سے گرتی ہوئی پیداوار، بڑھتے ہوئے، ناقص مکسنگ، سیاہ دھبوں، یا پگھلتے ہوئے درجہ حرارت کے طور پر ظاہر ہوتا ہے۔ اس کی وجہ ماضی کی رواداری کو کھولنے والے سکرو اور بیرل کے درمیان کلیئرنس ہے۔
جب آپ ان علامات کو دیکھتے ہیں، تو عمل کرنے سے پہلے پیمائش کریں: سکرو فلائٹ قطر، بیرل بور، اور ریڈیل کلیئرنس اصل قیاس کے خلاف۔ بعض اوقات اسکرو کو دوبارہ بنایا جا سکتا ہے جب کہ بیرل ابھی بھی اچھا ہے۔ ایک بار جب بور کو برداشت کرنے کے بعد پہنا جاتا ہے، تو اسے تبدیل کرنا عام طور پر اقتصادی حل ہوتا ہے۔ کے لیے ہماری گائیڈگھسے ہوئے سکرو بیرل کو کب تبدیل کرنا ہے۔پہننے کی پیمائش کرنے اور مرمت کے مقابلے میں بدلنے کا فیصلہ کرنے کے ذریعے چلتا ہے۔ کچھ عادات سروس کی زندگی کو بڑھاتی ہیں: سطح کو مواد سے جوڑیں، آلودگیوں کو فیڈ سے دور رکھیں، درجہ حرارت کو رینج میں رکھیں، اور ہر سروس پر کلیئرنس ریڈنگ لاگ ان کریں۔
ایکسٹروڈر سکرو بیرل کا انتخاب اور وضاحت کیسے کریں۔
اسے ایک ساتھ کھینچنا، سکرو بیرل کا انتخاب ترتیب میں تین فیصلے ہیں:قسم، پھرسطح، پھرتفصیلات. ان کے ذریعے کام کریں اور آپ زیادہ غلط نہیں ہوں گے۔
- قسم- کیا آپ کا عمل ایک مواد (سنگل سکرو) پمپ کرتا ہے یا مکس اینڈ کمپاؤنڈ (جڑواں سکرو)؟ کومپیکٹ پیویسی یا پروفائل کا کام مخروط کی طرف اشارہ کرتا ہے۔ متوازی کی طرف اعلی پیداوار اور لچک کا نقطہ۔
- سطح- صاف رال کے لئے نائٹرائڈ، کھرچنے یا سنکنرن مواد کے لئے دو دھاتی. بھرے یا پیویسی مواد پر شک ہونے پر، دائمی دھات پر جائیں۔
- تفصیلات- قطر، L/D، اور کمپریشن آپ کی مشین، مواد، اور آؤٹ پٹ سے مماثل ہے۔
ایک درست اقتباس اور ایک بیرل حاصل کرنے کے لیے جو سیدھے اندر گرتا ہے، اپنے بنانے والے کو مشین کا میک اور ماڈل، سکرو کا قطر اور L/D (یا اصل ڈرائنگ)، مواد اور فلر لوڈ، اور ٹارگٹ آؤٹ پٹ دیں۔ کوئی ڈرائنگ نہیں؟ ایک پہنا ہوا نمونہ ریورس انجنیئر کرنے کے لیے کافی ہے ایک درست متبادل — یا اپ گریڈ شدہ نمونہ جس کی سطح آپ ریٹائر ہو رہے ہیں اس سے زیادہ سخت ہے۔
ننہیا کے ساتھ کیوں کام کریں۔
ہم نے ہر قسم کے ایکسٹروڈر سکرو اور بیرل بنانے میں بیس سال سے زیادہ کا عرصہ گزارا ہے۔واحد سکرو, متوازی جڑواں سکرو, مخروطی جڑواں سکرو، اورانجکشن مولڈنگ— 38CrMoAlA نائٹرائیڈ اسٹیل اور بائی میٹالک الائے میں، جس میں 62 HRC تک دائمی بور کی سختی، برداشت کنٹرول، اور ہر سیٹ پر متحرک توازن کی جانچ ہوتی ہے۔ 500 سے زیادہ کلائنٹس اور دو دہائیوں سے زیادہ کے تجربے کے ساتھ، ہم آپ کے مشین کے ماڈل، ڈرائنگ یا نمونے سے کام کرتے ہوئے، کراؤس میفی، سنسناٹی، اور جویل جیسے بڑے برانڈز کے ساتھ ہم آہنگ متبادل بناتے ہیں۔ ہمیں اپنا مواد، مشین اور آؤٹ پٹ بتائیں، اور آپ کو بارہ گھنٹے کے اندر ایک موزوں سفارش اور اقتباس ملے گا۔
صحیح سکرو بیرل کی ضرورت ہے، یا اپنی لائن کا متبادل؟ اپنی مشین، مواد اور آؤٹ پٹ بھیجیں — 12 گھنٹے کے اندر سفارش اور اقتباس حاصل کریں۔
ایک اقتباس حاصل کریں۔اکثر پوچھے گئے سوالات
ایک extruder سکرو بیرل کیا ہے؟
یہ پلاسٹک کے ایکسٹروڈر کا بنیادی کام کرنے والا حصہ ہے - ایک گرم بیرل کے اندر گھومنے والا سکرو۔ یہ ایک سرے پر ٹھوس پلاسٹک لیتا ہے، اسے گرمی اور قینچ کے ساتھ پگھلاتا ہے، اور دوسرے سرے کو مستحکم دباؤ پر یکساں پگھلا کر پمپ کرتا ہے۔ سکرو اور بیرل ایک مماثل جوڑے کے طور پر کام کرتے ہیں، اور ان کے درمیان چھوٹی کلیئرنس آؤٹ پٹ اور کوالٹی کو کنٹرول کرتی ہے۔
ایکسٹروڈر سکرو بیرل کس چیز سے بنا ہے؟
بنیاد عام طور پر 38CrMoAlA کی طرح ایک نائٹرائڈنگ اسٹیل ہے، جو صاف رال کے لیے گیس نائٹرائڈنگ کے ذریعے سخت ہوتا ہے۔ کھرچنے یا کھرچنے والے مواد کے لیے یہ دائمی دھاتی ہوتی ہے — ایک سخت، پہننے والی اور سنکنرن سے بچنے والی مرکب کی تہہ جو ایک سخت بیس اسٹیل پر بور کے اندر مل جاتی ہے۔ سطح کا انتخاب اس مواد کے لیے کیا جاتا ہے جسے آپ چلاتے ہیں۔
سکرو بیرل کی اہم اقسام کیا ہیں؟
سنگل سکرو اور ٹوئن سکرو۔ جڑواں اسکرو متوازی اور مخروطی میں تقسیم ہوتا ہے، اور ساتھ گھومنے اور مخالف گھومنے میں، اس کے علاوہ انجیکشن مولڈنگ اسکرو بیرل بھی ہوتے ہیں۔ اعلی حجم اخراج کے لئے سنگل سکرو پمپ؛ جڑواں پیچ مکس اور کمپاؤنڈ؛ مخروطی جڑواں سوٹ کمپیکٹ پیویسی اور پروفائل لائنوں.
ایک ایکسٹروڈر سکرو بیرل کتنی دیر تک چلتا ہے؟
ایک اچھی طرح سے برقرار رکھنے والا عام طور پر 3 اور 10 سال کے درمیان رہتا ہے۔ یہ مواد، سطح کے علاج، آپریٹنگ حالات، اور دیکھ بھال پر منحصر ہے - کھرچنے والے اور سنکنرن مواد اسے چھوٹا کرتے ہیں، صاف رال اور ایک دو دھاتی سطح اسے بڑھاتے ہیں.
میں صحیح کا انتخاب کیسے کروں؟
تین مراحل: اپنے عمل کی ضرورت کی قسم کا انتخاب کریں، اپنے مواد کے لیے سطح کا انتخاب کریں، پھر کام کے لیے قطر، L/D اور کمپریشن سے مماثل ہوں۔ بنانے والے کو اپنی مشین کا ماڈل، مواد اور آؤٹ پٹ دیں — ایک ڈرائنگ یا نمونہ اسے بالکل درست بناتا ہے۔
کیا آپ کسی بھی مشین برانڈ کا متبادل بنا سکتے ہیں؟
جی ہاں ہم آپ کے مشین کے ماڈل، ڈرائنگ یا نمونے سے متبادل پیچ اور بیرل بناتے ہیں جو بڑے ایکسٹروڈر اور انجیکشن برانڈز — KraussMaffei, Cincinnati, Jwell — کے لیے موزوں ہوتے ہیں۔ 12 گھنٹے کے اندر اقتباس کے لیے تفصیلات بھیجیں۔