سکرو کی نوک اتنی چھوٹی ہوتی ہے کہ اسے اسپیئر پارٹ کی طرح سمجھا جا سکے، پھر بھی یہ فیصلہ کرنے کے لیے کافی درست ہے کہ آیا ہر شاٹ پگھلنے کے ایک ہی حجم سے شروع ہوتا ہے۔ اسے مماثل بہاؤ اور سگ ماہی اسمبلی کے طور پر خریدیں، نہ کہ تھریڈڈ میٹل پوائنٹ کے طور پر۔


فوری جواب
انجیکشن مولڈنگ اسکرو ٹپ کو چار چیزوں سے منتخب کریں: نان ریٹرن والو ڈیزائن، درست اسکرو اور بیرل انٹرفیس، پروسیس شدہ رال اور فلر، اور موجودہ اسمبلی کا پہننے کا پیٹرن۔ جب ورژن، پچھلی مرمت یا غیر معیاری پیچ موجود ہو تو اکیلے مشین کا ماڈل کافی نہیں ہے۔
متبادل آرڈر کے لیے، جب دستیاب ہو تو اصل ڈرائنگ بھیجیں، پھر دھاگے، کندھے، ٹپ کی لمبائی، انگوٹھی کا سفر، سیٹ، قطر کے باہر اور اصل مشین کے خلاف پگھلنے والے حصئوں کی تصدیق کریں۔ ایک اچھا اقتباس جیومیٹری سے شروع ہوتا ہے۔ مواد اور سطح کا علاج آگے آتا ہے۔
سکرو ٹپ دونوں سمتوں میں بہاؤ کو کنٹرول کرتا ہے۔
سکرو ریکوری کے دوران، نان ریٹرن والو کھل جاتا ہے اور پگھلے ہوئے پولیمر کو سکرو کے سامنے کی طرف جانے دیتا ہے۔ انجیکشن کے آغاز پر، یہ بند ہو جاتا ہے اس لیے اسکرو حرکت اور دباؤ کا عمل اسکرو کے ساتھ پگھلنے کے بجائے شاٹ پر ہوتا ہے۔
یہی وجہ ہے کہ سکرو ٹپ، چیک کی انگوٹی اور سیٹ نہ صرف دیکھ بھال کے عمل سے تعلق رکھتے ہیں۔ENGEL کا نان ریٹرن والو ٹیوٹوریلانہی دو آپریٹنگ حالتوں کو بیان کرتا ہے اور بند ہونے والے رویے کو براہ راست انجیکشن ریپیٹ ایبلٹی سے جوڑتا ہے۔
ہماری فیکٹری کا نظارہ:سب سے مہنگی سکرو ٹپ غلطی شاذ و نادر ہی دو میٹریل گریڈ کے درمیان فرق ہے۔ یہ ایک ایسا حصہ ہے جو سکرو پر دھاگہ لگاتا ہے لیکن سفر، مہر یا درست طریقے سے سیدھ میں نہیں آتا۔ ایک کامیاب فٹ ٹیسٹ سیلز صفتوں کی ایک لمبی فہرست سے زیادہ قیمتی ہے۔
مولڈنگ ڈیوٹی کے ارد گرد اسمبلی کا انتخاب کریں
صحیح ڈیزائن کو بحالی کے دوران آزادانہ طور پر کھلنا چاہیے، انجیکشن کے دوران متوقع طور پر بند ہونا چاہیے اور پگھلنے کے راستے میں ضرورت سے زیادہ پابندی سے بچنا چاہیے۔ اسے ملن کی سطحوں کو نقصان پہنچائے بغیر رال کے کھرچنے، چپکنے والے اور سنکنرن بوجھ سے بھی بچنا چاہیے۔
| خریداری کا سوال | یہ سکرو ٹپ کو کیوں بدلتا ہے۔ | سپلائر کو کیا بھیجنا ہے۔ |
|---|---|---|
| کس رال کو ڈھالا جا رہا ہے؟ | واسکاسیٹی، چکنا پن، انحطاط کی حساسیت اور سنکنرن ڈیوٹی بہاؤ کے راستے، مواد اور سطح کے علاج کو متاثر کرتی ہے۔ | عین مطابق رال گریڈ، رنگ کا نظام، شعلہ retardant اور عام پروسیسنگ رینج. |
| کیا رال کو تقویت ملی ہے یا بھری ہوئی ہے؟ | شیشے کا فائبر، معدنی فلر اور دوبارہ حاصل شدہ آلودگی انگوٹھی، سیٹ اور پگھلنے والے حصئوں پر کھرچنے والے لباس کو تیز کر سکتی ہے۔ | فلر کی قسم، وزن کا فیصد اور آیا یہ پروڈکٹ کے لحاظ سے تبدیل ہوتا ہے۔ |
| شاٹ کتنا درست ہونا چاہیے؟ | پتلی دیوار، کثیر جوف اور تنگ وزن والے حصے والو کے بند ہونے اور رساو میں چھوٹی تبدیلیوں کو ظاہر کرتے ہیں۔ | حصہ کا وزن، گہا کی گنتی، شاٹ ویٹ ٹالرینس اور حالیہ ٹرینڈ ڈیٹا۔ |
| موجودہ والو سٹائل کیا ہے؟ | سلائیڈنگ رِنگ، بال چیک اور دیگر ڈیزائنز میں مختلف بہاؤ کے علاقے، سفر اور اختتامی رویے ہوتے ہیں۔ | اصل حصہ نمبر، ڈرائنگ، تصاویر اور مکمل ہٹائی گئی اسمبلی۔ |
| کیا اسکرو کو پہلے تبدیل کیا گیا ہے؟ | مشین کا ماڈل اب نصب شدہ دھاگے، ٹپ کی لمبائی یا سیٹ جیومیٹری کی شناخت نہیں کر سکتا ہے۔ | موجودہ سکرو ڈرائنگ اور براہ راست پیمائش، نہ صرف مشین کا نام پلیٹ۔ |
| حصہ کیوں تبدیل کیا جا رہا ہے؟ | ٹوٹا ہوا دھاگہ، ٹوٹا ہوا بہاؤ کا راستہ اور رسنے والی انگوٹھی ایک ہی اصلاحی عمل کی طرف اشارہ نہیں کرتی ہے۔ | فوٹو، عمل کی علامات، دیکھ بھال کی تاریخ اور ناکام طول و عرض پہنیں۔ |
Nanhaiya معیاری اور حسب ضرورت دھاگے کے نمونوں کے علاوہ خصوصی پولیمر کے لیے ریورس فلو ٹپ کے اختیارات پیش کرتا ہے۔ منتخب حصے کو ایک کے ساتھ ملایا جا سکتا ہے۔انجکشن مولڈنگ سکرویا وسیع تر حصے کے طور پر فراہم کی جاتی ہے۔انجیکشن مولڈنگ اور اخراج کے اسپیئر پارٹس کی حد.


اسمبلی کو ہٹانے سے پہلے عمل کے سگنل پڑھیں
ایک متغیر کشن، بہتے ہوئے شاٹ وزن یا خراب ٹرانسفر ریپیٹ ایبلٹی والو کے رساو کی طرف اشارہ کر سکتے ہیں، لیکن ان میں سے کوئی بھی اسے اکیلے ثابت نہیں کرتا ہے۔ رال کی تبدیلیاں، فیڈ میں عدم استحکام، درجہ حرارت کا کنٹرول، بیرل پہننا، پگھلنے میں ہوا، دباؤ کی ترتیبات اور مولڈ کے حالات اسی طرح کی علامات پیدا کر سکتے ہیں۔
ENGEL نان ریٹرن والو، سکرو اور پلاسٹکائزنگ بیرل کو چیک کرنے کی تجویز کرتا ہے۔جب پگھلا ہوا کشن اتار چڑھاؤ آتا ہے۔ یکساں خرابیوں کا سراغ لگانے کی رہنمائی کشن اور شاٹ ویٹ کے تغیر کو عمل کی ترتیبات اور اجزاء کے لباس کے ساتھ جوڑتی ہے۔
| مشاہدہ شدہ سگنل | ممکنہ سکرو ٹپ کنکشن | آرڈر کرنے سے پہلے چیک کریں۔ |
|---|---|---|
| کشن کی پوزیشن شاٹ سے شاٹ تک مختلف ہوتی ہے۔ | انگوٹھی کسی دوسرے مقام پر بند ہو سکتی ہے یا بیٹھنے کے بعد لیک ہو سکتی ہے۔ | ایک مستحکم عمل کے تحت اصل پوزیشن، دباؤ اور شاٹ ویٹ کو ٹرینڈ کریں۔ |
| سیٹنگز فکس رہنے کے دوران حصہ کا وزن بڑھ جاتا ہے۔ | بیک فلو مولڈ تک پہنچانے والے موثر حجم کو کم کر سکتا ہے۔ | فیڈ، درجہ حرارت، مواد اور مولڈ گہا کی وجوہات کو مسترد کریں۔ |
| مختصر شاٹس وقفے وقفے سے ظاہر ہوتے ہیں۔ | والو بار بار سیل نہیں کر سکتا، خاص طور پر بحالی میں تبدیلی کے بعد۔ | منتقلی کے جواب کا موازنہ کریں اور مشین بنانے والے کا منظور شدہ والو ٹیسٹ چلائیں۔ |
| بازیابی محدود ہو جاتی ہے۔ | ایک خراب شدہ انگوٹھی، جمع یا کم سائز کا بہاؤ راستہ آگے پگھلنے کے بہاؤ کے خلاف مزاحمت کر سکتا ہے۔ | مفت نقل و حرکت، ڈپازٹ، گیلنگ اور گزرنے میں رکاوٹ کا معائنہ کریں۔ |
| سیاہ دھبے مادی تبدیلی کی پیروی کرتے ہیں۔ | مردہ دھبے یا خراب شدہ سطحیں انحطاط شدہ پولیمر کو برقرار رکھ سکتی ہیں اور چھوڑ سکتی ہیں۔ | مکمل پگھلنے والے راستے، نوزل، اسکرو فرنٹ اور صفائی کے طریقہ کار کا معائنہ کریں۔ |
| دھاتی شور یا انگوٹھی کا دورہ | گیلنگ، اخترتی، غلط ترتیب یا غیر ملکی مواد موجود ہو سکتا ہے۔ | مشین بنانے والے کے محفوظ دیکھ بھال کے طریقہ کار کے تحت رکیں اور معائنہ کریں۔ |
اسمبلی ہٹانے کے بعد، چیک رِنگ کے بیرونی قطر، دونوں سروں کے چہرے، بیٹھنے کی سطح، ٹپ باڈی، پگھلنے والے حصّوں اور دھاگے کی جانچ کریں۔ ایکآربرگ تکنیکی مضمونپہننے کے طریقہ کار کے طور پر کھرچنے، چپکنے اور سنکنرن کی شناخت کرتا ہے اور یہ ظاہر کرتا ہے کہ انگوٹھی کے قطر، سرے کے چہرے اور سیلنگ سیٹ پر پہننے سے انگوٹھی کے سفر اور کشن کے استحکام کو تبدیل کیا جا سکتا ہے۔
جب تک حصہ بھر نہ جائے ہولڈنگ پریشر کو شامل کرکے چیک رنگ کی تشخیص نہ کریں۔ترتیب میں تبدیلی رساو کو درست کیے بغیر چھپا سکتی ہے۔ ایک مستحکم بیس لائن کیپچر کریں، مشین بنانے والے کے منظور شدہ ٹیسٹ کے طریقے پر عمل کریں اور متبادل تفصیلات کو تبدیل کرنے سے پہلے ہارڈ ویئر کا معائنہ کریں۔
ایک حصے کو صرف اس صورت میں تبدیل کریں جب ملن کے حصے اب بھی اچھے ہوں۔
چیک کی انگوٹھی کو خود سے تبدیل کیا جا سکتا ہے جب اس کی ملاوٹ کی نوک اور سیٹ منظور شدہ طول و عرض کے اندر رہیں، سگ ماہی کی سطحیں درست ہوں، اور نئی انگوٹھی اپنے مکمل سفر میں آزادانہ طور پر حرکت کر سکتی ہے۔ یہ کم لاگت کی مرمت ہے، لیکن صرف اس صورت میں جب معائنہ اس کی حمایت کرتا ہے۔
مماثل نوک، انگوٹھی اور سیٹ کو تبدیل کریں جب کئی سطحوں پر پہنا ہوا دکھائی دے، ایک انگوٹھی کسی دوسرے جزو کے خلاف پکڑی گئی ہو، پرانے پرزوں کو مشینوں میں ملا دیا گیا ہو، یا کوئی قابل اعتماد اصل جہت باقی نہ رہے۔ سگ ماہی کے ایک نئے حصے کو دو پہنے ہوئے ملن حصوں کے ساتھ ملانا ایک نیا رساو راستہ بنا سکتا ہے۔
ہماری فیکٹری کا نظارہ:پہنا ہوا نمونہ ثبوت ہے، ماسٹر ڈرائنگ نہیں۔ اگر ہم ٹوٹی ہوئی سیٹ، چھوٹی ہوئی انگوٹھی یا خراب شدہ دھاگے کو بالکل کاپی کرتے ہیں، تو نیا حصہ پرانے مسئلے کو صاف ستھرا سطح کے ساتھ دوبارہ پیش کر سکتا ہے۔ ہم ڈرائنگ، میٹنگ کے اجزاء اور غیر پہننے والے حوالہ جات سے مطلوبہ تعلق کو دوبارہ تشکیل دیتے ہیں۔


Nanhaiya انجکشن مولڈنگ سکرو ٹپ ڈیٹا
دیNanhaiya انجکشن مولڈنگ سکرو ٹپسکرو اور نوزل سائیڈ پگھلنے والے راستے کے درمیان انٹرفیس کے طور پر بنایا گیا ہے۔ یہ مختلف اسکرو ڈائی میٹرز اور انجیکشن مشین برانڈز کے لیے دستیاب ہے، اپنی مرضی کے دھاگوں اور متبادل کام کے لیے جزو جیومیٹری کے ساتھ۔
| تفصیلات | Nanhaiya پروڈکٹ ڈیٹا | خریداری کی مطابقت |
|---|---|---|
| بنیادی مواد | D2 | کوٹیشن اور معائنہ کے دستاویزات پر اصل مواد ریکارڈ کریں۔ |
| سختی | HRC45-62 | منتخب کردہ قدر ہیٹ ٹریٹمنٹ، وئیر ڈیوٹی اور میٹنگ میٹریل سے مماثل ہونی چاہیے۔ |
| سیدھا پن | 0.02 ملی میٹر/میٹر | سکرو فرنٹ انٹرفیس پر جیومیٹری اور سیدھ میں فرق ہے۔ |
| بکتر بند چہرہ | دو دھاتی | بے نقاب کام کرنے والی سطحوں پر لباس مزاحم اختیار فراہم کرتا ہے۔ |
| گلاس فائبر کنفیگریشنز | 30% / 60% | RFQ میں گلاس فائبر کا اصل فیصد اور رال کا درجہ بیان کریں۔ |
| حصہ وزن | 1 کلو | پروڈکٹ صفحہ حوالہ قدر؛ حتمی وزن منظور شدہ جیومیٹری کی پیروی کرتا ہے۔ |
| مینوفیکچرنگ کا راستہ | CNC مشینی، گرمی کا علاج اور صحت سے متعلق پالش | یہ آپریشنز کنٹرول فارم، سطح کی حالت اور مکمل فٹ۔ |
| معیاری ایپلی کیشنز | پیئ، پی پی، اے بی ایس اور پیویسی تھرمو پلاسٹک مولڈنگ | اضافی اشیاء، رنگین، ری سائیکل مواد اور فلر ڈیٹا بھی بھیجیں۔ |
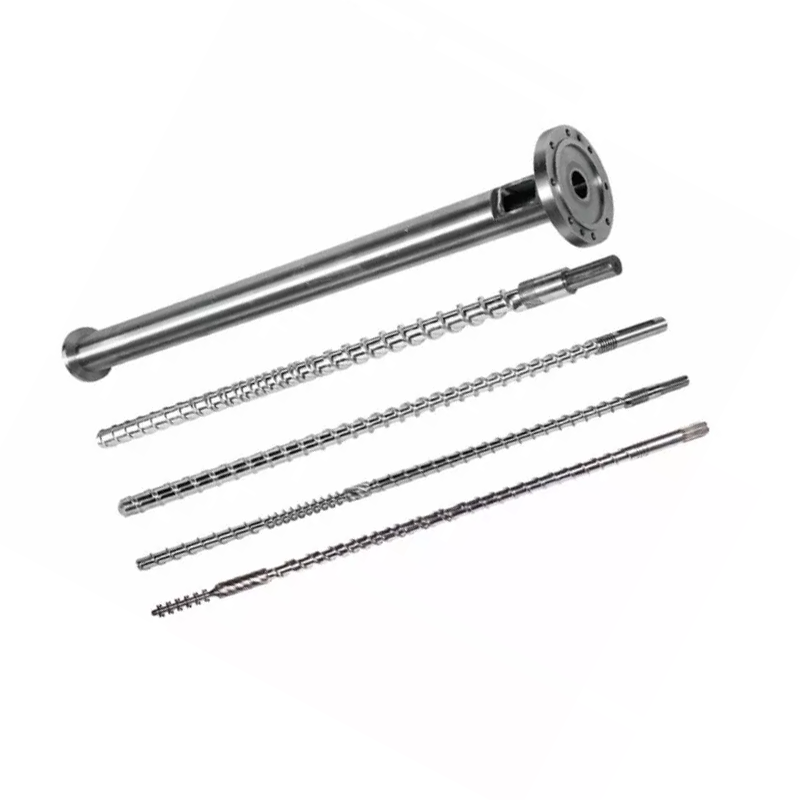
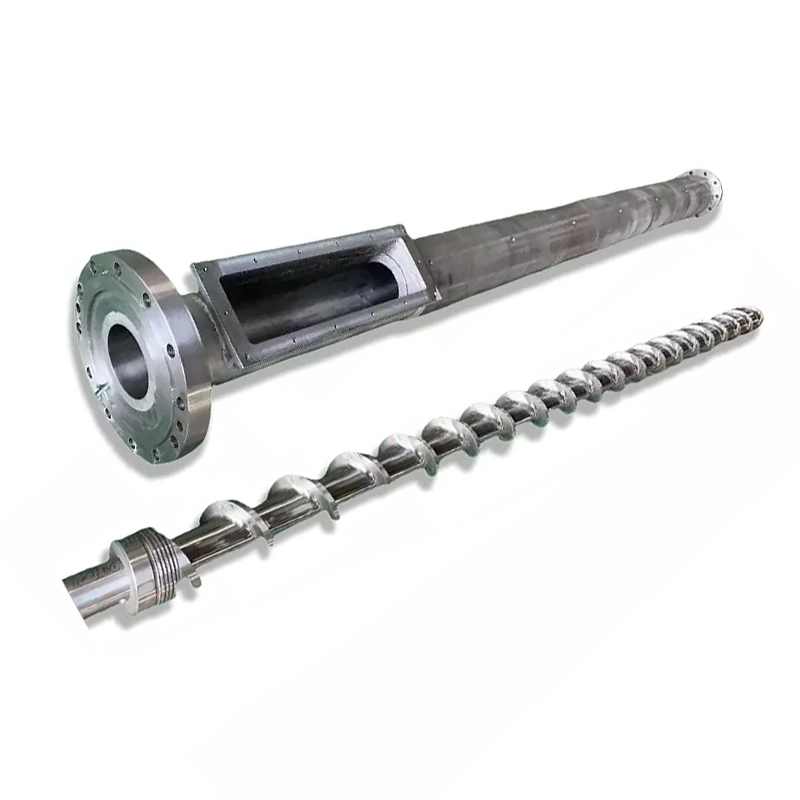
مکمل پلاسٹکائزنگ یونٹ کے لیے، ننہائیہ بھی تیار کرتا ہے۔اتپریورتی انجکشن مولڈنگ پیچ, بتدریج انجیکشن مولڈنگ پیچاور مماثل متبادل بیرل۔ ملحقہانجکشن نوزلایک ہی وقت میں جائزہ لیا جا سکتا ہے جب رساو، سیدھ یا پگھلنے کے بہاؤ کے مسائل سکرو کی نوک سے آگے بڑھ جاتے ہیں۔
طول و عرض جو فیصلہ کرتے ہیں کہ آیا حصہ فٹ ہوگا یا نہیں۔
ایک مشین بنانے والا اور ماڈل تلاش کو محدود کر سکتا ہے، لیکن یہ ڈرائنگ کی جگہ نہیں لے سکتا۔ ماڈل فیملیز کئی انجیکشن یونٹ سائز استعمال کر سکتی ہیں، اور ایک مشین پہلے سے ہی متبادل اسکرو لے سکتی ہے جو اس کی اصل تعمیر سے مختلف ہو۔
- نصب سکرو کی شناخت کریں.ریکارڈ مشین بنانے والا، ماڈل، انجیکشن یونٹ کا عہدہ، سکرو کا قطر، سیریل معلومات اور کوئی بھی سابقہ سکرو متبادل۔
- تھریڈ کی مکمل وضاحت کریں۔اہم اور معمولی قطر، پچ، دھاگے کی سمت، دھاگے کی لمبائی، آغاز کی پوزیشن، ریلیف اور کندھے کا مقام شامل کریں۔
- محوری اسٹیک کی پیمائش کریں۔نوک کی مجموعی لمبائی، انگوٹھی کی لمبائی، نشست کی لمبائی، انگوٹھی کا سفر اور ہر کندھے جو بند ہونے کی پوزیشن کو کنٹرول کرتا ہے ریکارڈ کریں۔
- ریڈیل انٹرفیس کی پیمائش کریں۔ٹپ باڈی ڈائی میٹر، باہر اور اندر کی انگوٹھی، سیٹ کا قطر، بیرل بور کا حوالہ اور مطلوبہ ورکنگ کلیئرنس ریکارڈ کریں۔
- پگھلنے والے راستے کا نقشہ بنائیں۔بانسری کی گنتی، گزرنے کی چوڑائی، گزرنے کی گہرائی، ناک کی پروفائل اور کوئی بھی رداس دکھائیں جو بہاؤ یا صفائی کو متاثر کرتا ہو۔
- سگ ماہی کو نشان زد کریں اور سطحوں کو پہنیں۔شناخت کریں کہ بند ہونے کے دوران کون سے چہروں کا رابطہ ہوتا ہے اور کون سے جہتوں کو غیر پہنا ہوا حوالوں سے ماپا جاتا ہے۔
غیر یقینی کو برداشت کے اندر نہ چھپائیں۔اگر پرانی سطح پہنی ہوئی ہے تو، ناپے ہوئے قدر کو اصل پہنا ہوا طول و عرض کے طور پر لیبل کریں۔ مجوزہ تیار شدہ طول و عرض کو الگ رکھیں۔ یہ فرق انجینئرنگ کو نقصان کی قطعی کاپی منظور کرنے کے بجائے حصے کو درست کرنے دیتا ہے۔
پیداوار میں داخل ہونے سے پہلے متبادل کا معائنہ کریں۔
اسمبلی کو گرمی اور دباؤ کے سامنے آنے سے پہلے آنے والے معائنہ میں شناخت، طول و عرض اور نقل و حرکت کی تصدیق کرنی چاہیے۔ منظور شدہ ڈرائنگ، میٹریل ریکارڈ اور معائنہ کے نتائج کو ایک ہی پارٹ نمبر کے تحت رکھیں۔
- پارٹ نمبر اور ڈرائنگ پر نظرثانی خریداری آرڈر سے مماثل ہے۔
- مواد اور گرمی کے علاج کے ریکارڈ کوٹیشن سے ملتے ہیں۔
- اہم قطر اور محوری لمبائی ڈرائنگ رواداری کے اندر ہیں۔
- تھریڈ گیجز یا میٹنگ چیک کنکشن کی تصدیق کرتے ہیں۔
- چیک کریں کہ انگوٹھی آزادانہ طور پر سفر کرتی ہے بغیر نظر آنے والے جھٹکے یا قبضے کے
- انگوٹھی اور سیٹ مطلوبہ سگ ماہی کی سطحوں سے رابطہ کریں۔
- پگھلنے والے راستے صاف، ہموار اور گڑ سے پاک ہیں۔
- پالش شدہ سطحیں کوئی ہینڈلنگ نقصان یا کوٹنگ کی خرابی نہیں دکھاتی ہیں۔
- اسمبلی کی سمت اور اجزاء کی ترتیب دستاویزی ہے۔
- بیس لائن شاٹ کا وزن اور کشن تنصیب کے بعد ریکارڈ کیے جاتے ہیں۔
انسٹالیشن کے بعد، ایک منظور شدہ سٹارٹ اپ طریقہ کار استعمال کریں اور اس عمل کا برقرار رکھی ہوئی بیس لائن سے موازنہ کریں۔ ایک نیا ٹپ ریکوری، ڈیکمپریشن ردعمل یا والو بند کرنے کے رویے کو تبدیل کر سکتا ہے، لہذا یہ نہ سمجھیں کہ ہر پرانی ترتیب کو اچھوتا رہنا چاہیے۔
جس پر فیکٹری کو کنٹرول کرنا چاہیے۔
سکرو ٹپ کا معیار حصوں کے درمیان تعلق سے آتا ہے۔ دھاگے کی مرتکزیت، کندھے کی پوزیشن، انگوٹھی کا سفر، سگ ماہی کے چہرے کی جیومیٹری، بہاؤ کا راستہ ختم کرنا اور گرمی کے علاج کی حالت کو ایک ساتھ کام کرنا چاہیے۔ ایک متاثر کن سختی نمبر غلط اسٹیک لمبائی یا کسی نہ کسی طرح سگ ماہی کی سطح کی تلافی نہیں کر سکتا۔
ننھیا کاپیداوار کا ساماناس میں 0.1 ملی میٹر یا اس سے کم فیڈ ایرر کے ساتھ CNC آرے، 6 میٹر تک کے ورک پیس کے لیے CNC لیتھز، اور 0.02 ملی میٹر پوزیشننگ کی درستگی کے ساتھ ڈرلنگ اور ملنگ کا سامان شامل ہے۔ فائیو ایکسس مشیننگ کا استعمال بے قاعدہ پروازوں اور خصوصی فلینج ڈھانچے کے لیے کیا جاتا ہے۔

خریداروں کے لیے، عملی سوال یہ نہیں ہے کہ آیا سپلائر مشین ٹول کا مالک ہے۔ پوچھیں کہ ڈرائنگ کا جائزہ کیسے لیا جاتا ہے، کن جہتوں کا معائنہ کیا جاتا ہے، مواد اور حرارت کے علاج کا سراغ کیسے لگایا جاتا ہے، اور تیار شدہ انگوٹھی کی حرکت کو کیسے چیک کیا جاتا ہے۔ Nanhaiya اس کے ذریعے پری سیلز ڈرائنگ کا جائزہ اور تکنیکی مدد فراہم کرتا ہے۔سروس ٹیم.
متبادل سکرو ٹپ کے لیے RFQ چیک لسٹ
جزوی پیغامات کی سیریز کے بجائے ایک واضح پیکج بھیجیں۔ درج ذیل معلومات فراہم کنندہ کو یہ فیصلہ کرنے دیتی ہے کہ آیا یہ کام معیاری متبادل ہے، ایک ریورس انجنیئرڈ جزو یا دوبارہ ڈیزائن۔
- مشین بنانے والا، ماڈل، سیریل نمبر اور انجیکشن یونٹ کا سائز
- نصب سکرو قطر اور سکرو ڈرائنگ
- اصل سکرو ٹپ پارٹ نمبر اور ڈرائنگ ریویژن
- مکمل پرانی اسمبلی جس میں پرزے ترتیب سے رکھے گئے ہیں۔
- سامنے، سائیڈ، تھریڈ اور سیلنگ چہروں کی تصاویر
- دھاگے، کندھے، انگوٹھی، نشست اور گزرنے کے طول و عرض
- رال گریڈ، فلر کی قسم اور فلر فیصد
- رنگین، ری سائیکل مواد اور corrosive additives
- عام پگھل درجہ حرارت اور شاٹ سائز
- حصہ کا وزن، گہا کی گنتی اور قبول شدہ تغیر
- ہٹانے سے پہلے تکیا، منتقلی اور بحالی کا رجحان
- مشاہدہ شدہ لباس، فیل موڈ اور مقدار درکار ہے۔
اگر ڈرائنگ غائب ہے تو، ہر ماپا سطح کو نشان زد کریں اور پیمائش کے سیٹ اپ کی تصویر بنائیں۔ ایک بھی بیرونی قطر نہ بھیجیں اور فیکٹری سے دھاگے، سیٹ اور اس سے سفر کا اندازہ لگانے کو کہیں۔
اکثر پوچھے گئے سوالات
انجکشن مولڈنگ سکرو ٹپ کیا کرتا ہے؟
سکرو ٹپ اسمبلی میں ایک نان ریٹرن والو ہوتا ہے۔ یہ سکرو ریکوری کے دوران کھلتا ہے تاکہ پگھل کر سکرو کے سامنے حرکت کر سکے، پھر بیک فلو کو محدود کرنے اور سڑنا میں دباؤ کو منتقل کرنے کے لیے انجیکشن کے دوران بند ہو جاتا ہے۔
پہنی ہوئی چیک انگوٹھی یا سکرو ٹپ کی علامات کیا ہیں؟
عام عمل کے اشاروں میں متغیر پگھلنے والا کشن، متضاد شاٹ وزن، کمزور دباؤ کی تکرار، دیگر وجوہات کو خارج کرنے کے بعد مختصر شاٹس، اور منتقلی کا طویل یا کم مستحکم ردعمل شامل ہیں۔ ایک کنٹرول شدہ لیک ٹیسٹ اور جہتی معائنہ کے ساتھ پہننے کی تصدیق کریں۔
کیا میں صرف مشین ماڈل کے ذریعہ متبادل سکرو ٹپ کا آرڈر دے سکتا ہوں؟
مشین بنانے والا اور ماڈل مفید نقطہ آغاز ہیں، لیکن ایک قابل اعتماد متبادل آرڈر میں سکرو کا قطر، دھاگے اور کندھے کے طول و عرض، ٹپ کی لمبائی، چیک رنگ اور سیٹ کے طول و عرض، بہاؤ کا راستہ، رال، فلر مواد، ڈرائنگ اور واضح تصاویر بھی شامل ہونی چاہئیں۔
کیا مجھے صرف چیک کی انگوٹھی یا مکمل سکرو ٹپ اسمبلی کو تبدیل کرنا چاہیے؟
صرف پہنا ہوا جزو تبدیل کریں جب ملن کی نوک، سیٹ اور دھاگہ منظور شدہ طول و عرض اور سطح کی حالت میں رہیں۔ مماثل اسمبلی کو تبدیل کریں جب کئی سیلنگ سطحیں پہنی جائیں، طول و عرض غیر یقینی ہوں، یا مخلوط پرانے اور نئے حصے قابل اعتماد نقل و حرکت اور سگ ماہی پیدا نہیں کرسکتے ہیں۔
انجیکشن مولڈنگ اسکرو ٹپس کے لیے ننھایا کون سا مواد استعمال کرتا ہے؟
Nanhaiya HRC45-62 کی شائع شدہ سختی کی حد، 0.02 mm/m سیدھی اور ایک دائمی بکتر بند چہرے کے اختیار کے ساتھ D2 انجیکشن مولڈنگ سکرو ٹپس پیش کرتا ہے۔ فائنل کنفیگریشن رال، فلر، مشین انٹرفیس اور وئیر ڈیوٹی سے مماثل ہے۔
کیا سخت سکرو ٹپ ہمیشہ زیادہ دیر تک رہتی ہے؟
نہیں، سختی پہننے کی کارکردگی کا صرف ایک حصہ ہے۔ الائے کیمسٹری، گرمی کا علاج، سنکنرن مزاحمت، ملن کا مواد، سطح کی تکمیل، سیدھ، کلیئرنس اور پروسیس شدہ رال سبھی سروس کی زندگی کو متاثر کرتے ہیں۔
میں ننھایا کو سکرو ٹپ کوٹیشن کے لیے کیا بھیجوں؟
مشین بنانے والا اور ماڈل، سکرو کا قطر، رال اور فلر کا فیصد، اصل حصہ نمبر یا ڈرائنگ، مکمل میٹنگ کے طول و عرض، کئی زاویوں سے تصاویر، پہننے کی علامات، شاٹ ویٹ ٹرینڈ اور مطلوبہ مقدار بھیجیں۔
تجارتی انکشاف: ننہائیہ انجیکشن مولڈنگ اسکرو ٹپس اور اس گائیڈ میں منسلک متعلقہ اجزاء تیار کرتا ہے۔ مشین بنانے والے کے حفاظتی طریقہ کار اور منظور شدہ پروجیکٹ ڈرائنگ کے ساتھ تکنیکی سفارشات کا اطلاق کیا جانا چاہیے۔