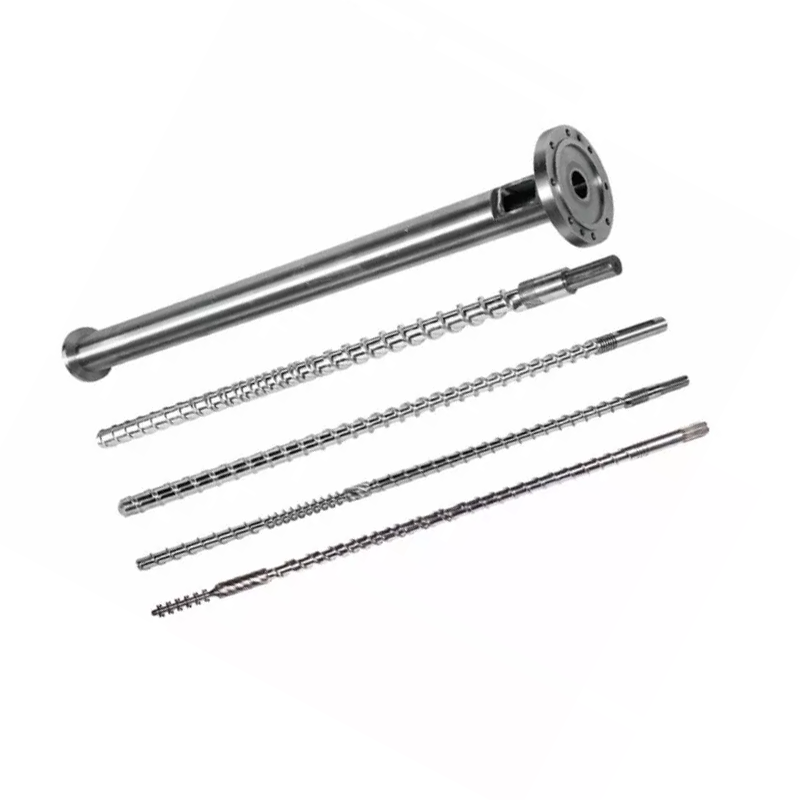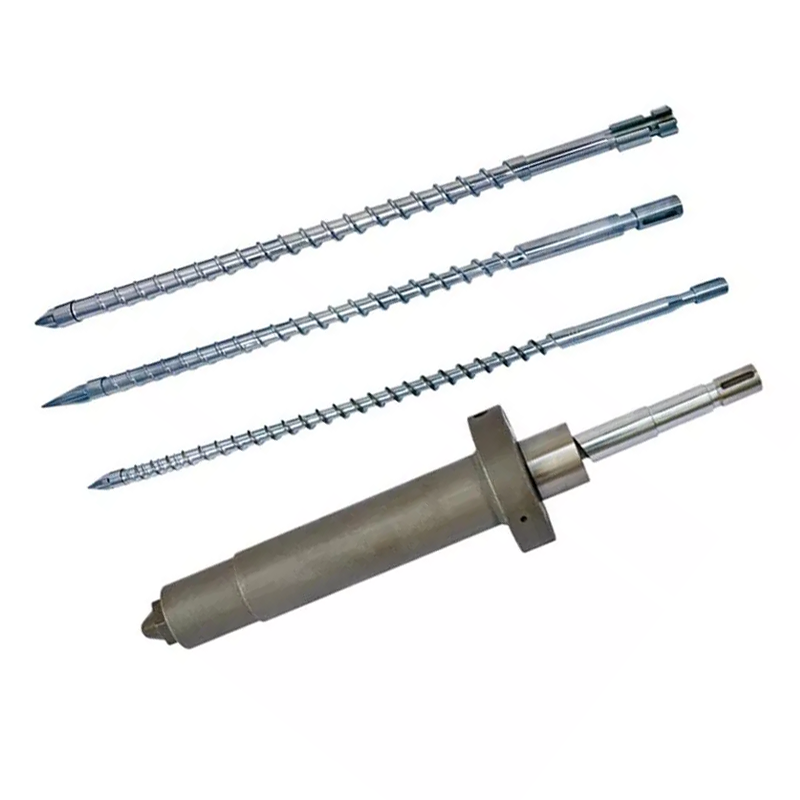
آپ کاانجکشن مولڈنگ سکرو بیرلپگھلنے کے معیار، شاٹ کی مستقل مزاجی، اور سائیکل کے وقت کا فیصلہ کرتا ہے۔ ذیل میں: اپنی رال کے لیے جیومیٹری اور سطحی علاج کا انتخاب کیسے کریں، سیٹ کو کیسے برقرار رکھا جائے، اور مشین کی ترتیبات کے ذریعے پیچھا کرنے کے بجائے اسکرو، بیرل، یا چیک کی انگوٹی میں خرابی کو کیسے ٹریس کیا جائے۔ ہمارے نائٹرائیڈ 38CrMoAlA انجیکشن سکرو 950–1050 HV پر 0.5–0.8 ملی میٹر نائٹرائیڈ پرت رکھتے ہیں، سوٹ PE، PP، PS، اور ABS، اور گلاس فائبر کو 30% تک ہینڈل کرتے ہیں۔ اس کے بعد، یا corrosive رال پر، بور کو 62 HRC پر سخت مصر دات کے چھڑکنے کی ضرورت ہے۔ اگر آؤٹ پٹ گر جاتا ہے اور سائیکل بڑھ جاتا ہے، تو دوسرے سیٹ پوائنٹ کو چھونے سے پہلے ٹربل شوٹنگ ٹیبل پڑھیں۔

انجکشن مولڈنگ سکرو بیرل کیا ہے؟
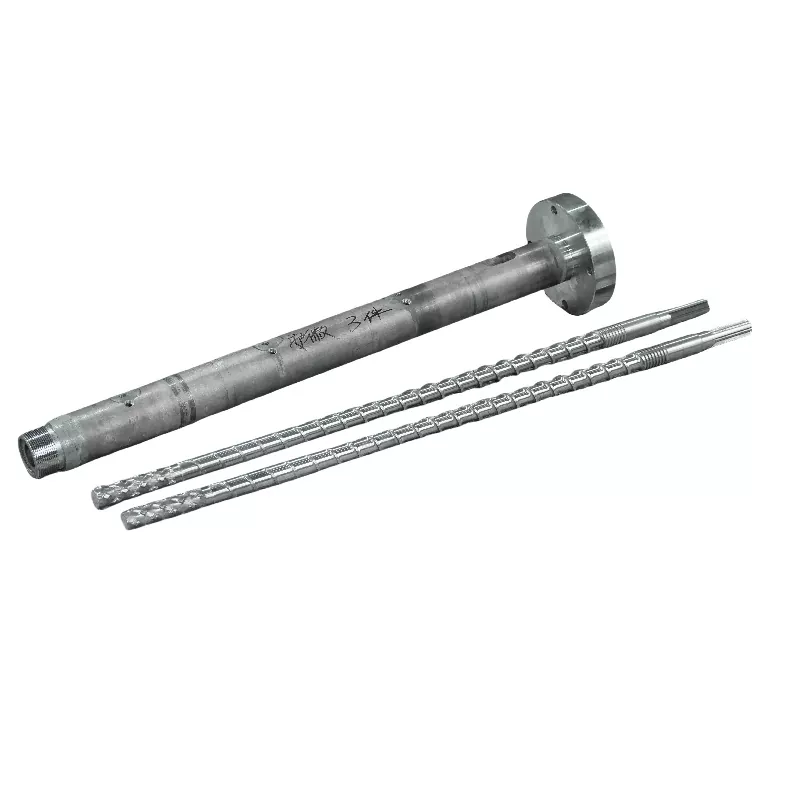
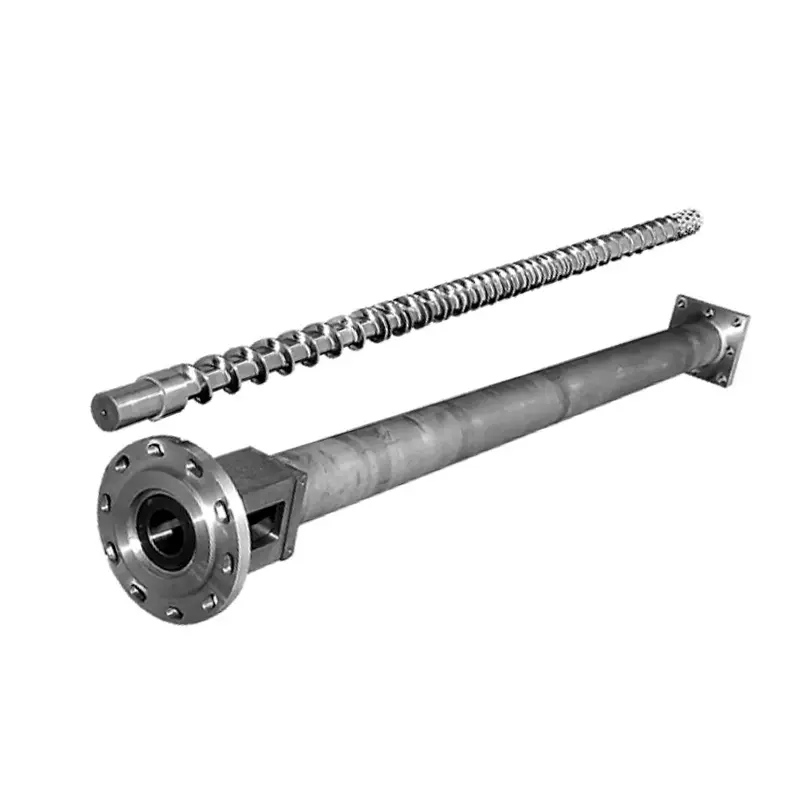
سکرو اور بیرل انجیکشن مولڈنگ مشین کی پلاسٹکائزنگ یونٹ بناتے ہیں۔ ایک ساتھ، وہ ہاپر سے ٹھوس گولیاں لیتے ہیں، انہیں پگھلاتے ہیں، انہیں یکساں پگھلنے میں ملاتے ہیں، ایک عین مطابق شاٹ کو میٹر کرتے ہیں، اور اس گولی کو سانچے میں داخل کرتے ہیں۔ آپ کی مشین کا ہر حصہ اس جوڑے سے گزرتا ہے۔
مولڈرز نوزلز، ٹیون مولڈز کو تبدیل کرتے ہیں، اور پلاسٹائزنگ یونٹ کو دیکھنے سے پہلے ہفتوں تک درجہ حرارت کو ایڈجسٹ کرتے ہیں۔ وہ حکم پیچھے کی طرف ہے۔ جب سکرو یا بیرل پہن جاتا ہے، کنٹرولر پر کوئی سیٹ پوائنٹ اس عمل کو واپس نہیں لاتا ہے۔
پلاسٹکائزیشن میں سکرو کا کردار
سکرو زیادہ تر پگھلتا ہے، اور ہیٹر بینڈ کے ساتھ نہیں۔ بیرل گرمی کا حصہ ہے، لیکن غالب پگھلنے کا طریقہ کار ہےقینچ گرمی: سکرو پولیمر کو گرم بیرل کی دیوار کے خلاف گھسیٹتا ہے، اور رگڑ مواد کے اندر ہی حرارت پیدا کرتا ہے۔ یہی وجہ ہے کہ اسکرو جیومیٹری پگھلتے ہوئے درجہ حرارت کو تبدیل کرتی ہے یہاں تک کہ جب آپ کے سیٹ پوائنٹس حرکت نہیں کرتے ہیں۔
اسکرو شاٹ کو بھی میٹر کرتا ہے۔ یہ پلاسٹائز کرنے کے لیے گھومتا ہے، ٹپ کے سامنے پگھلتے ہی پیچھے ہٹتا ہے، پھر رک جاتا ہے۔ اسے پیچھے ہٹانے کا فاصلہ آپ کے شاٹ کا سائز ہے۔ کوئی بھی پگھل جو پروازوں کے دوران پیچھے کی طرف لیک ہو یا چیک رِنگ سے گزر جائے اس پیمائش کو خراب کر دیتا ہے۔
آخر میں، سکرو انجکشن. یہ گھومنا بند کر دیتا ہے اور پلنجر کی طرح آگے بڑھتا ہے، نوزل کے ذریعے پگھلنے پر مجبور ہوتا ہے۔ یہ دوہرا کردار، گھومنے اور بدلنے والا، ایک انجیکشن سکرو کو اخراج اسکرو سے الگ کرتا ہے۔
حرارت کی منتقلی اور کنٹینمنٹ میں بیرل کا کردار
بیرل ایک درست دباؤ والا برتن ہے جس میں گرم بور ہوتا ہے۔ اس میں انجکشن کا دباؤ ہوتا ہے، بینڈوں سے گرمی کو پولیمر میں منتقل کرتا ہے، اور وہ سخت دیوار فراہم کرتا ہے جس کے خلاف سکرو کینچی کا مواد ہوتا ہے۔
اس کا بور گول، سیدھا اور جہتی طور پر سخت ہونا چاہیے۔ جب بور اوور سائز پہنتا ہے، تو سکرو فلائٹ اور بیرل وال کے درمیان کلیئرنس بڑھ جاتا ہے۔ پگھلنے کے بعد آگے بڑھنے کے بجائے پروازوں کے اوپر پیچھے کی طرف لیک ہو جاتا ہے، اور پلاسٹکائزنگ کی شرح گر جاتی ہے۔
بیرل ہیٹنگ کو زون کیا جاتا ہے، عام طور پر فیڈ، کمپریشن، اور میٹرنگ، ہر ایک اپنے کنٹرولر اور تھرموکوپل کے ساتھ۔ ایک زون میں بہتا ہوا تھرموکوپل مہینوں تک مواد پکا سکتا ہے جب کہ ڈسپلے نارمل ہوتا ہے۔
اسکرو اور بیرل ایک سسٹم کے طور پر کیسے کام کرتے ہیں۔
دونوں حصے ایک مماثل جوڑے کے طور پر انجام دیتے ہیں، اور وہ نمبر جو جوڑے کو بیان کرتا ہے۔ریڈیل کلیئرنس: بیرل بور قطر اور سکرو فلائٹ قطر کے درمیان نصف فرق۔
کلیئرنس ڈیزائن کے لحاظ سے چھوٹا ہے۔ نئے سیٹ کے لیے صنعت کا اصول ہر انچ سکرو قطر کے لیے تقریباً 0.001 انچ کلیئرنس فی سائیڈ ہے۔ 60 ملی میٹر (تقریباً 2.36 انچ) اسکرو پر، جو 0.06 ملی میٹر فی سائیڈ کے قریب اترتا ہے۔ آپ کی بلڈنگ ڈرائنگ اتھارٹی ہے، اور یہ ہمیشہ وہی نمبر ہونا چاہیے جس کے خلاف آپ چیک کرتے ہیں۔
یہ چھوٹا سا فرق حقیقی کام کرتا ہے۔ یہ پولیمر کو ماضی کو پھسلنے کے بجائے بیرل کی دیوار سے کترنے پر مجبور کرتا ہے۔ دوگنا کلیئرنس اور مونڈنا کمزور ہو جاتا ہے، پگھلنے کی رفتار کم ہو جاتی ہے، آؤٹ پٹ گر جاتا ہے، اور مشین اس گرمی کو پورا کرنے کی کوشش کرتی ہے جس کی اسے ضرورت نہیں ہونی چاہیے۔
اکیلے ایک حصے کو تبدیل کرنے سے شاذ و نادر ہی ایک پہنا ہوا جوڑا ٹھیک ہوتا ہے۔ گھسے ہوئے بیرل کے اندر ایک نیا پیچ صرف آدھی کھوئی ہوئی کلیئرنس کو بحال کرتا ہے، اور مماثلت نئے حصے کو اس سے زیادہ تیزی سے پہنتی ہے۔
انجکشن مولڈنگ سکرو کی اناٹومی
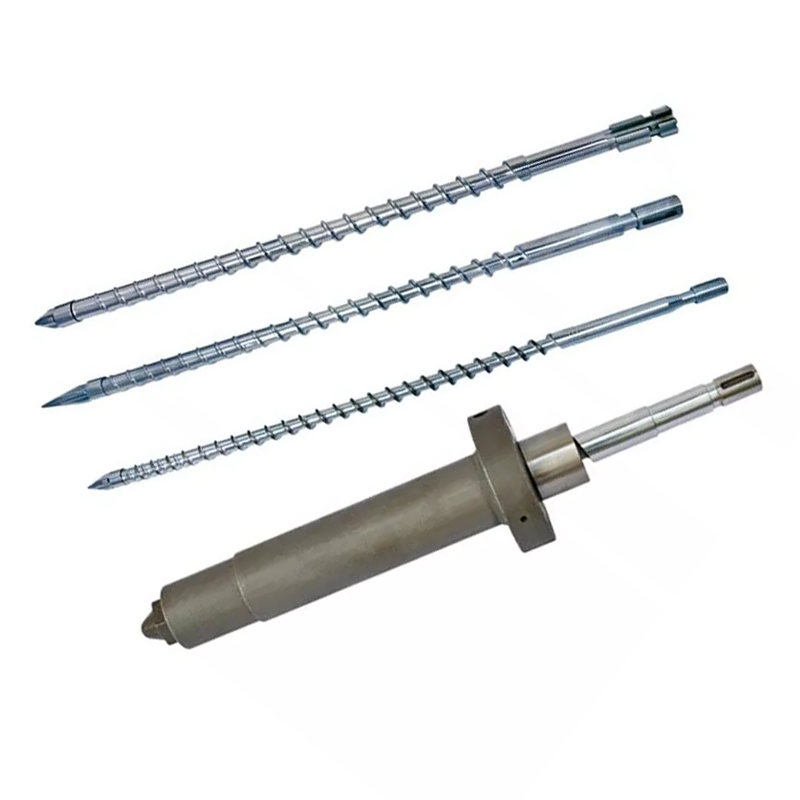
ایک معیاری انجیکشن سکرو تین زونوں کے علاوہ ایک ٹپ اسمبلی میں تقسیم ہوتا ہے۔ ہر زون کا ایک کام ہوتا ہے، اور ہر ایک اس طریقے سے ناکام ہوتا ہے جسے آپ پہچان سکتے ہیں۔
| زون | چینل کی گہرائی | جاب | ناکامی کیسی نظر آتی ہے۔ |
|---|---|---|---|
| کھانا کھلانا | گہرا | چھرے لے لو، آگے پہنچا دو | پل، بھوکا مرنا، بے ترتیب خوراک، متضاد بحالی |
| کمپریشن (منتقلی) | ہلکا پھلکا | بیرل کی دیوار کے خلاف پولیمر کو کمپیکٹ اور پگھلا دیں۔ | غیر پگھلتا ہے، ناقص اختلاط، یہ زون پہلے پہنتا ہے۔ |
| میٹرنگ | اتلی | یکساں بنائیں اور ایک مستقل پگھل پمپ کریں۔ | شاٹ تغیر، درجہ حرارت میں اضافہ |
| ٹپ اور چیک انگوٹی | — | انجیکشن کے دوران بیک فلو کے خلاف مہر لگائیں۔ | شاٹ سائز بڑھے، مختصر شاٹس، کشن نقصان |
فیڈ زون
گہرے چینلز ہاپر کے گلے سے چھرے پکڑتے ہیں اور انہیں ٹھوس کے طور پر آگے بڑھاتے ہیں۔ یہ زون زیادہ نہیں پگھلتا ہے۔ یہ پہنچاتا ہے۔
فیڈ مسائل پگھلنے کے مسائل کے طور پر بہانا. اگر چھرے گلے میں پل جاتے ہیں، یا فیڈ سیکشن بہت گرم ہو جاتا ہے اور چھرے نرم ہو جاتے ہیں اور جلد چپک جاتے ہیں، تو سکرو بھوکا رہتا ہے۔ بازیابی کا وقت بدلتا ہے، اور شاٹ کا سائز اس کے بعد ہوتا ہے۔ جیومیٹری پر الزام لگانے سے پہلے فیڈ تھروٹ کولنگ چیک کریں۔
کمپریشن (ٹرانزیشن) زون
چینل اس سیکشن کے ساتھ کم ہو جاتا ہے. یہ اتھلا پن پولیمر کو گرم بیرل کی دیوار کے خلاف نچوڑتا ہے اور قینچ کی حرارت پیدا کرتا ہے جو پگھلتا ہے۔
کمپریشن زون وہ ہے جہاں پہننے پر توجہ مرکوز ہوتی ہے۔ یہاں دباؤ کی چوٹییں، اور کھرچنے والے فلرز یہاں سخت پیستے ہیں۔ جب آپ گھسے ہوئے سکرو کی پیمائش کرتے ہیں، تو یہیں سے آپ کو پہلے نمبر ملتے ہیں۔
میٹرنگ زون
اتلی، مسلسل گہرائی والے چینلز پگھلنے کو ہم آہنگ کرتے ہیں اور اسے مستحکم دباؤ پر آگے بڑھاتے ہیں۔ یہ زون شاٹ ٹو شاٹ مستقل مزاجی کا تعین کرتا ہے۔
میٹرنگ زون کا لباس ایک ہی سیٹ پوائنٹس پر شاٹ کی تبدیلی اور پگھلتے ہوئے درجہ حرارت کے طور پر ظاہر ہوتا ہے۔ سکرو ایک ہی مواد کو منتقل کرنے کے لیے زیادہ محنت کر رہا ہے۔
سکرو ٹپ، انگوٹی اور نان ریٹرن والو چیک کریں۔
چیک رِنگ اسمبلی، جسے کبھی کبھی نان ریٹرن والو کہا جاتا ہے، اس سے زیادہ توجہ کا مستحق ہے۔ یہ سکرو کی نوک پر بیٹھتا ہے اور ایک کام کرتا ہے: انجیکشن کے دوران اس پر مہر لگ جاتی ہے، اس لیے پگھل کر سکرو پر پیچھے کی بجائے سانچے میں چلا جاتا ہے۔
جب یہ سیل کرنا بند کر دیتا ہے، تو آپ کو شاٹ سائز میں تبدیلی، مختصر شاٹس، اور غائب ہونے والا کشن ملتا ہے۔ مولڈرز انجیکشن پریشر کو ایڈجسٹ کرنے، وقت کو روکنے اور درجہ حرارت کو اس کا پیچھا کرنے میں ہفتے گزارتے ہیں۔ اس میں سے کوئی بھی کام نہیں کرتا ہے، کیونکہ پگھل ایک پہنی ہوئی انگوٹھی کے پیچھے پیچھے کی طرف نکل رہا ہے۔
تین سگنل خاص طور پر چیک رنگ کی طرف اشارہ کرتے ہیں۔ کشن مسلسل رہنے کے بجائے شاٹ ٹو شاٹ مختلف ہوتا ہے۔ شاٹ کا وزن بڑھتا ہے جب کہ مشین معمول کی بحالی کی اطلاع دیتی ہے۔ اور دوبارہ قابل عمل عمل رال یا ترتیب میں تبدیلی کے بغیر اچانک بے ترتیب ہو جاتا ہے۔
کلیدی سکرو جیومیٹری پیرامیٹرز
چار نمبر انجیکشن سکرو کی وضاحت کرتے ہیں۔ ان کو سمجھیں، اور ایک سپلائر کا اقتباس بلیک باکس بننا بند کر دیتا ہے۔
L/D تناسب: تعریف، فارمولہ، اور رال کے ذریعہ تجویز کردہ قدریں۔
L/D تناسبسکرو کی ورکنگ لمبائی کو اس کے بیرونی قطر سے تقسیم کیا جاتا ہے۔ چوڑے سے 22 گنا لمبا اسکرو کا L/D 22:1 ہوتا ہے۔ فارمولہ صرف L کو D سے تقسیم کیا جاتا ہے، اور تناسب کا پیمانہ سائز کے ساتھ: 22:1 پر 50 ملی میٹر اسکرو کی کام کرنے کی لمبائی 1,100 ملی میٹر ہے۔
L/D کنٹرول کرتا ہے کہ اسکرو کو پگھلنے، مکس کرنے اور یکسانیت کرنے کے لیے کتنے کمرے ہیں۔ لمبا زیادہ پگھلنے کی صلاحیت اور بہتر مکسنگ دیتا ہے۔ شارٹر کم رہائش کا وقت دیتا ہے، جو گرمی سے حساس رال کی حفاظت کرتا ہے۔
انجیکشن سکرو اخراج پیچ سے چھوٹے چلتے ہیں۔ سکرو مسلسل پمپ کرنے کے بجائے ایک وقت میں ایک شاٹ تیار کرتا ہے، اور مواد شاٹس کے درمیان بیرل میں بیٹھ جاتا ہے۔ میںL/D تناسب انجکشن مولڈنگمشق کریں، زیادہ تر مشینیں 18:1 اور 25:1 کے درمیان آتی ہیں، عام مقصد والی مشینوں پر 20:1 سے 22:1 کے درمیان ہوتی ہیں۔
حرارت سے حساس رال جیسے کہ PVC چھوٹے سرے کے حق میں ہے، لہذا مواد کم وقت گرم گزارتا ہے۔ انجینئرنگ پلاسٹک جن کو مکمل طور پر پگھلنے کی ضرورت ہوتی ہے وہ طویل اختتام کے حق میں ہیں۔ ہمارا L/D تناسب گائیڈ گہرائی میں تجارت کے معاملات کا احاطہ کرتا ہے۔
کمپریشن کا تناسب: یہ کس طرح قینچ کی حرارت اور پگھلنے کے معیار کو متاثر کرتا ہے۔
کمپریشن تناسبفیڈ زون میں چینل کی گہرائی کا موازنہ میٹرنگ زون میں چینل کی گہرائی سے کرتا ہے۔ فیڈ چینل کے ساتھ ایک سکرو اس کے میٹرنگ چینل سے تین گنا گہرا ہے جس کا کمپریشن تناسب 3:1 ہے۔
کمپریشن تناسب سیٹ کرتا ہے کہ سکرو مواد کو کتنی محنت سے کام کرتا ہے۔ زیادہ کمپریشن کا مطلب ہے زیادہ قینچ، زیادہ مکینیکل حرارت، اور زیادہ جارحانہ پگھلنا۔ لوئر کمپریشن پولیمر کو آہستہ سے ٹریٹ کرتا ہے۔
اسے رال سے جوڑیں، نہ کہ بڑی تعداد کی ترجیح سے۔ کم وسکوسیٹی پولی اولفن کو صاف پگھلنے کے لیے مثبت قینچ کی ضرورت ہوتی ہے۔ حرارت سے حساس رال جیسے کہ PVC، PC، اور POM قینچ کے نیچے انحطاط پذیر ہوتے ہیں کہ PE بند ہو جاتا ہے۔ ہماری کمپریشن ریشو گائیڈ حدود میں کام کرتی ہے۔
پرواز کی گہرائی، چینل کی چوڑائی، اور آؤٹ پٹ پر ان کا اثر
کمپریشن تناسب ایک تناسب ہے، اور ایک ہی تناسب کے ساتھ دو پیچ مختلف طریقے سے برتاؤ کر سکتے ہیں. مطلق گہرائیوں سے فرق پڑتا ہے۔
ایک گہرا میٹرنگ چینل ہر انقلاب میں زیادہ مواد منتقل کرتا ہے، جس سے پلاسٹکائزنگ کی شرح بڑھ جاتی ہے، لیکن یہ کم اچھی طرح سے مکس ہوتا ہے اور کم یکساں پگھلتا ہے۔ ایک اتلی میٹرنگ چینل بہتر مکس کرتا ہے اور زیادہ مستقل درجہ حرارت فراہم کرتا ہے، فی موڑ کم آؤٹ پٹ پر۔
پرواز کی چوڑائی اور ہیلکس زاویہ پہنچانے کی کارکردگی کو متاثر کرتے ہیں اور فلائٹ لینڈ پر مواد کو جو قینچ نظر آتی ہے۔ یہ ڈیزائن کی تفصیلات ہیں جو آپ اپنے عمل کو سکرو ڈیزائنر سے بیان کرتے ہوئے بیان کرتے ہیں، نہ کہ وہ نمبر جو آپ کو کسی میز سے چننے چاہئیں۔
سکرو قطر اور شاٹ سائز کا رشتہ
سکرو قطر مشین کی شاٹ کی صلاحیت کا تعین کرتا ہے۔ ایک بڑا اسکرو آگے کے سفر کے فی ملی میٹر زیادہ حجم کو بے گھر کرتا ہے، لہذا یہ ایک بڑا شاٹ فراہم کرتا ہے۔
عملی اصول ایک کمفرٹ بینڈ ہے، سخت حد نہیں۔ ایک شاٹ چلائیں جس میں بیرل کی گنجائش کا ایک چھوٹا سا حصہ استعمال ہو اور مواد بیرل میں بہت لمبا بیٹھا ہو، گرمی اور گراوٹ کے ذریعے سائیکل چلاتا ہو۔ تقریباً پوری صلاحیت سے چلائیں اور آپ مستقل پیکنگ کے لیے درکار کشن کھو دیں گے۔
زیادہ تر مولڈر بیرل کی قابل استعمال حد کے بیچ میں کہیں شاٹ کو نشانہ بناتے ہیں۔ اگر آپ کا حصہ اس بینڈ کے باہر بیٹھا ہے، تو درست درستگی مختلف سکرو قطر ہے، مشین کی سخت ترتیب نہیں۔
یہ ہمارا شائع شدہ طول و عرض کا جدول ہے، جو دکھاتا ہے کہ کس طرح شاٹ کی صلاحیت اسکرو اور بیرل کے سائز کو اس رینج میں ٹریک کرتی ہے جو ہم بناتے ہیں۔ اسے اپنی مشین کا پتہ لگانے کے لیے استعمال کریں، یا سپلائی کرنے والا آپ کو جس قطر کا حوالہ دے رہا ہے اس کی جانچ کرنے کے لیے کریں۔
| شاٹ (جی) | سکرو Ø × لمبائی (ملی میٹر) | بیرل Ø × لمبائی (ملی میٹر) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
اس میں سے دو چیزیں پڑھیں۔ شاٹ کی صلاحیت قطر کے ساتھ چڑھتی ہے، جیسا کہ طبیعیات کا تقاضا ہے۔ اور بیرل کا بیرونی قطر اس کے ساتھ بڑھتا ہے، یہی وجہ ہے کہ بڑا سکرو کبھی بھی مفت اپ گریڈ نہیں ہوتا: یہ مشین کے سائز کا ایک مختلف طبقہ ہے۔
انجکشن مولڈنگ پیچ کی اقسام: آپ کو کس کی ضرورت ہے؟
پانچ سکرو خاندان تقریباً ہر انجیکشن کی درخواست کا احاطہ کرتے ہیں۔ صحیح آپ کی رال پر منحصر ہے اور آپ کا حصہ کیا مطالبہ کرتا ہے۔
| سکرو کی قسم | یہ کیا کرتا ہے | کے لیے بہترین | کمزوری |
|---|---|---|---|
| عام مقصد (GP) | سنگل فلائٹ، تین معیاری زون | پیئ، پی پی، پی ایس، اے بی ایس، زیادہ تر اجناس کی رال | سمجھوتہ جیومیٹری؛ مطالبہ رال کے ساتھ جدوجہد |
| رکاوٹ | دوسری پرواز پگھلنے والے تالاب سے ٹھوس بستر کو الگ کرتی ہے۔ | بہتر پگھلنے، زیادہ پیداوار، غیر پگھلنے والے حساس حصے | زیادہ لاگت آتی ہے؛ آسان resins پر overkill |
| مکس کرنا/ مرکب کرنا | Maddock یا پن مکسنگ سیکشن جوڑتا ہے۔ | رنگین ماسٹر بیچ، بھرے ہوئے مرکبات، اسٹریک کے لیے حساس حصے | اضافی قینچ؛ گرمی سے حساس رال کے لیے غلط |
| وینٹڈ (دو مرحلے) | ڈیکمپریشن زون پلس وینٹ پورٹ اتار چڑھاؤ کو دور کرتا ہے۔ | ہائگروسکوپک رال جہاں خشک کرنا ناقابل عمل ہے۔ | پیچیدہ؛ اگر مماثل نہ ہو تو وینٹ ڈرول کر سکتا ہے۔ |
| پیویسی مخصوص | کم کمپریشن، پالش سطحیں، کوئی مردہ دھبہ نہیں۔ | سخت اور لچکدار پیویسی | مقصد سے بنایا گیا؛ عام مقصد کا پیچ نہیں۔ |
عام مقصد (GP) سکرو: سب سے زیادہ عام، بہترین کے لیے؟
GP سکرو ایک سمجھوتہ ہے، اور ایک اچھا ہے۔ یہ PE، PP، PS، اور ABS کو قابل قبول طریقے سے چلاتا ہے، جو زیادہ تر کموڈٹی مولڈنگ کا احاطہ کرتا ہے۔ مشین بنانے والے اسے معیاری کے طور پر بھیجتے ہیں کیونکہ یہ سب سے محفوظ ڈیفالٹ ہے جب وہ نہیں جانتے کہ آپ کیا چلائیں گے۔
جب رال کا مطالبہ ہوتا ہے تو سمجھوتہ آپ کو مہنگا پڑتا ہے۔ شیشے سے بھرے نایلان پر ایک GP سکرو تیزی سے پہنتا ہے۔ سخت PVC پر ایک GP سکرو مواد کو خراب کرتا ہے۔ ایک پتلی دیوار والے حصے پر زیادہ سے زیادہ آؤٹ پٹ کے لیے دھکیلنے والا جی پی اسکرو پگھلتا ہے۔ جب ان میں سے کوئی بھی آپ کے عمل کو بیان کرتا ہے، تو ایک مقصد سے بنایا ہوا سکرو اکیلے سکریپ میں اپنے لیے ادائیگی کرتا ہے۔
بیریئر سکرو: بہتر پگھل علیحدگی اور یکسانیت
ایک رکاوٹ سکرو پگھلنے والے زون کے ذریعے دوسری پرواز کا اضافہ کرتا ہے۔ یہ پرواز جسمانی طور پر باقی ٹھوس چھروں کو پہلے سے بنے پگھل سے الگ کرتی ہے، اور ٹھوس چیزوں کو گرم بیرل کی دیوار پر دبائے رکھتی ہے جہاں وہ پگھلتے رہتے ہیں۔
بغیر کسی رکاوٹ کے، ٹھوس ذرات پگھلنے والے تالاب کے اندر چھپ جاتے ہیں، جو دیوار سے موصل ہوتے ہیں، اور پگھلتے ہوئے نوزل تک زندہ رہ سکتے ہیں۔ ایک کے ساتھ، پگھلنا زیادہ مکمل اور زیادہ مستقل طور پر ختم ہوتا ہے۔
ادائیگی ایک ہی یا اس سے زیادہ آؤٹ پٹ پر بہتر پگھلنے والی یکسانیت ہے، جو کم پگھلنے، سخت شاٹ کنٹرول، اور وسیع تر عمل ونڈو کے طور پر ظاہر ہوتی ہے۔ پتلی دیواروں والی پیکیجنگ، آپٹیکل پرزے، یا کوئی ایسی چیز جو پگھلنے سے حساس نہ ہو، کو ایک نام لے کر پوچھنا چاہیے۔
مکسنگ / کمپاؤنڈنگ سکرو: بھرے اور رنگین ماسٹر بیچ کے مواد کے لیے
مکسنگ اسکرو میں ایک وقف شدہ مکسنگ سیکشن شامل ہوتا ہے، عام طور پر نوک کے قریب۔ میڈڈاک (بانسری) حصے تنگ خلا کے ذریعے پگھلتے ہیں، قینچ کے ذریعے غیر پگھلنے والے ذرات کو توڑ دیتے ہیں۔ پن مکسر رنگ اور فلر تقسیم کرتے ہوئے بہاؤ کو تقسیم اور دوبارہ جوڑ دیتے ہیں۔
جب کلر سٹریکنگ کوالٹی کا مسئلہ ہو، جب ماسٹر بیچ ڈسپریشن اہمیت کا حامل ہو، یا جب فلر ڈسٹری بیوشن جزوی کارکردگی کو بڑھاتا ہو تو ایک استعمال کریں۔ ٹریڈ آف میں قینچ شامل کی جاتی ہے، جس سے اختلاط والے حصوں کو گرمی سے متعلق حساس رالوں کے لیے غلط انتخاب بناتا ہے جو پہلے ہی اپنی تنزلی کی حد کے قریب ہیں۔
وینٹڈ / ڈیگاسنگ سکرو: ہائیگروسکوپک رال کے لئے
ایک وینٹڈ سکرو دو مراحل پر چلتا ہے۔ پہلا مرحلہ پگھل جاتا ہے، پھر چینل اچانک گہرا ہو جاتا ہے، بیرل میں کٹے ہوئے وینٹ پورٹ پر پگھلنے کا دباؤ صفر کے قریب گر جاتا ہے۔ نمی اور اتار چڑھاؤ وہاں سے نکل جاتے ہیں، اکثر ویکیوم کے نیچے۔ دوسرا مرحلہ پھر انجکشن کے لیے پگھلنے پر دباؤ ڈالتا ہے۔
یہ ہائگروسکوپک رال کے لیے کام کرتا ہے جہاں خشک کرنا ناقابل عمل یا ناقابل اعتبار ہے۔ اس میں خطرہ بھی ہوتا ہے: اگر دونوں مراحل مماثل نہیں ہیں تو، پگھلنے سے گیس کی بجائے وینٹ پورٹ سے باہر نکل جاتا ہے۔ ایک وینٹڈ اسکرو اور ایک وینٹڈ بیرل کو ایک ساتھ ڈیزائن کیا جانا چاہیے، اسی لیے انہیں ایک سیٹ کے طور پر بیان کیا گیا ہے اور اتفاق سے دوبارہ تیار نہیں کیا گیا ہے۔
پیویسی مخصوص سکرو ڈیزائن: پیویسی کے ساتھ معیاری پیچ کیوں ناکام ہوتے ہیں۔
سخت پیویسی ایک معیاری سکرو کو ایک ساتھ دو طریقوں سے سزا دیتا ہے۔ یہ قینچ کے نیچے گر جاتا ہے، ہائیڈروجن کلورائیڈ جاری کرتا ہے، جو اس کے خلاف بیٹھے ہوئے اسٹیل کو خراب کر دیتا ہے۔ آپریٹر کے خرابی کو دیکھنے سے پہلے ہی نقصان شروع ہو جاتا ہے۔
ایک پیویسی سکرو دونوں خطرات کا جواب دیتا ہے۔ کم کمپریشن قینچ کو نرم رکھتا ہے۔ پالش شدہ سطحیں اور ڈیڈ اسپاٹ فری جیومیٹری مواد کو جمود اور کھانا پکانے سے روکتی ہے۔ سیٹ کو تقریبا ہمیشہ سطح کے علاج میں سنکنرن مزاحمت کی ضرورت ہوتی ہے، نہ صرف لباس مزاحمت۔ ہماریپیویسی سکرو بیرل گائیڈکیمسٹری کا احاطہ کرتا ہے، اور ہماریمخروطی جڑواں سکرو بیرلاخراج کی طرف پیویسی کی خدمت کریں.
اپنے رال کے لئے دائیں سکرو بیرل کا انتخاب کیسے کریں۔
رال کا انتخاب صفحہ پر ہر دوسرے فیصلے کو چلاتا ہے: جیومیٹری، سٹیل، اور سطح۔ ٹیبل پڑھیں، پھر اس کے نیچے نوٹ پڑھیں، کیونکہ نوٹوں میں وارننگ ہوتی ہے۔
| رال | عام L/D | عام کمپریشن تناسب | سکرو کی قسم | خصوصی نوٹ |
|---|---|---|---|---|
| پی پی / پیئ | 20:1 - 22:1 | 2.5:1 – 3.5:1 | جی پی یا رکاوٹ | بخشنے والا۔ صاف پگھلنے کے لیے مثبت قینچ کی ضرورت ہے۔ |
| PS / HIPS | 20:1 - 22:1 | 1.8:1 - 2.5:1 | جی پی | کم viscosity، آسانی سے پگھل. ہپس پر ہلکے سے اختلاط |
| ABS | 20:1 - 24:1 | 2.0:1 – 2.5:1 | جی پی یا رکاوٹ | بے ساختہ۔ قینچ گرمی دیکھیں، لکیریں آسانی سے دکھائی دیتی ہیں۔ |
| پی سی اور انجینئرنگ پلاسٹک | 22:1 - 25:1 | 2.0:1 – 2.5:1 | رکاوٹ یا جی پی، کم قینچی۔ | زیادہ پگھلنے والا درجہ حرارت، تنگ کھڑکی۔ لمبا L/D، ہلکا کمپریشن |
| پیویسی سخت | 18:1 - 20:1 | 1.6:1 – 2.5:1 | پیویسی مخصوص | سنکنرن مزاحمت اختیاری نہیں ہے۔ مختصر رہائش کا وقت |
| پیویسی لچکدار | 18:1 - 20:1 | 2.0:1 – 2.8:1 | پیویسی مخصوص | سخت سے زیادہ معاف کرنے والا، اب بھی سنکنرن |
| پی ای ٹی (پریفارم) | 20:1 - 24:1 | کم، درست پیمائش | مقصد سے بنایا گیا PET | اسے خشک کریں یا اسے خراب کریں۔ کم قینچ، کم سے کم رہائش، پالش سطحیں |
| POM (acetal) | 20:1 - 22:1 | 2.5:1 – 3.5:1 | جی پی، کم قینچ | اگر زیادہ گرم کیا جائے تو تیزی سے گر جاتا ہے۔ عین مطابق درجہ حرارت کنٹرول |
| شیشے سے بھرا ہوا / کھرچنے والا | فی بیس رال | فی بیس رال | بنیادی قسم + سخت سطح | جیومیٹری بیس رال کی پیروی کرتی ہے۔ دیسطحکیا تبدیلیاں ہیں: دائمی دھاتی جائیں |
اس ٹیبل کا استعمال کیسے کریں:یہ عام شائع شدہ حدود اور نقطہ آغاز ہیں، وضاحتیں نہیں۔ آپ کی مشین، آپ کا گریڈ، آپ کا حصہ، اور آپ کا آؤٹ پٹ نمبرز کو شفٹ کرتا ہے۔ ایک سکرو ڈیزائنر آپ کے حقیقی عمل کے خلاف حتمی جیومیٹری کی تصدیق کرتا ہے۔ اس گفتگو کے بغیر کبھی بھی عام ٹیبل سے آرڈر نہ کریں۔
PP اور PE: نیم کرسٹل لائن، اعتدال پسند قینچ
Polyolefins آسان کیس ہیں. وہ قینچ کو برداشت کرتے ہیں، ایک چوڑی کھڑکی پر پگھلتے ہیں، اور GP سکرو کو معاف کر دیتے ہیں۔ اعتدال سے زیادہ کمپریشن اچھی طرح سے کام کرتا ہے، کیونکہ ان کم چپکنے والی رالوں کو آدھے پگھلے ہوئے سے پھسلنے کے بجائے صاف طور پر پگھلنے کے لیے مثبت قینچ کی ضرورت ہوتی ہے۔
پتلی دیواروں پر آؤٹ پٹ کو سختی سے دھکیلیں، اور ایک بیریئر اسکرو اسی رفتار سے زیادہ مکمل پگھل کر اپنی قیمت کماتا ہے۔
ABS اور PS: بے ساختہ، شیئر ہیٹ دیکھیں
بے ساختہ رال کسی تیز نقطہ پر پگھلنے کے بجائے ایک حد سے زیادہ نرم ہو جاتی ہے۔ PS کم کمپریشن پر چلتا ہے کیونکہ یہ اتنی آسانی سے پگھل جاتا ہے۔ ABS کو زیادہ نگہداشت کی ضرورت ہے: جب یہ کم ہوتی ہے تو یہ لکیریں دکھاتا ہے اور چمکتا ہے، اور قینچ کی گرمی عام طور پر اس کی وجہ ہوتی ہے۔
اگر ABS حصوں کی لکیر اور آپ کے سیٹ پوائنٹس درست نظر آتے ہیں، تو ڈرائر پر شک کرنے سے پہلے قینچ پر شک کریں۔ گرمی سے حساس بے ساختہ رال پر ایک جارحانہ کمپریشن تناسب اپنے نقائص پیدا کرتا ہے۔
پی سی اور انجینئرنگ پلاسٹک: اعلی درجہ حرارت، لمبا L/D
پی سی، نایلان، پی بی ٹی، اور ان کے رشتہ دار اونچے پگھلتے ہیں اور اس کے اوپر قریب آتے ہیں۔ انہیں مکمل پگھلنے کی ضرورت ہے، جو طویل عرصے تک L/D کے لیے استدلال کرتا ہے، لیکن وہ رہائش کے وقت کو بھی سزا دیتے ہیں، جو ایک بڑے بیرل میں پگھلنے کے خلاف بحث کرتا ہے۔
ریزولوشن ہلکے کمپریشن اور صحیح سائز کے شاٹ کے ساتھ طویل L/D ہے۔ پی سی اور میٹریل سائیکل پر شاٹ کے سائز کو گرمی کے ذریعے غلط حاصل کریں جب تک کہ یہ پیلا نہ ہو جائے، چاہے اسکرو کتنا ہی اچھا ہو۔
پیویسی سخت اور لچکدار: سنکنرن مزاحمت نازک
پیویسی کے بارے میں اوپر کی ہر چیز کا اطلاق انتخاب پر ہوتا ہے۔ سخت PVC L/D اور کمپریشن دونوں کے نچلے سرے پر بیٹھتا ہے، کیونکہ وقت اور قینچ دونوں دشمن ہیں۔ سطح کے علاج کو سنکنرن کے خلاف مزاحمت کرنی چاہیے، نہ کہ صرف کھرچنا، اور یہ دائمی بیرل کے اندر کھوٹ کے انتخاب کو بدل دیتا ہے۔
PET اور POM: کم قینچ، عین مطابق درجہ حرارت کنٹرول
پی ای ٹی ہائیگروسکوپک ہے۔ پگھلنے میں پانی پولیمر کی زنجیروں کو ہائیڈولائز کرتا ہے، اندرونی چپچپا پن کو گرا دیتا ہے، اور پہلے سے ٹوٹنے والی اور دھندلی چھوڑ دیتا ہے جب کہ مشین ٹھیک چل رہی ہے۔ رال کو صحیح طریقے سے خشک کریں، کم کینچی چلائیں، رہائش کو چھوٹا رکھیں، اور پالش شدہ سطحوں کی وضاحت کریں تاکہ ذخائر نہ بنیں۔
POM عام کمپریشن کو برداشت کرتا ہے لیکن زیادہ گرم ہونے پر تیزی سے انحطاط پذیر ہوتا ہے، اور اس کی تنزلی کی مصنوعات خطرناک ہوتی ہیں۔ درجہ حرارت کنٹرول اور رہائش کے وقت کا نظم و ضبط ہوشیار جیومیٹری سے زیادہ اہمیت رکھتا ہے۔
شیشے سے بھرا ہوا اور کھرچنے والا مواد: 30% لائن
یہاں صفحہ پر واضح ترین اصول ہے، اور یہ ایک نمبر ہے، احساس نہیں۔گلاس فائبر 30% تک: ایک نائٹرائیڈ 38CrMoAlA سیٹ اسے سنبھالتا ہے۔ہم اپنے نائٹرائیڈ انجیکشن اسکرو کو بالکل اسی کے لیے بناتے اور اس کی درجہ بندی کرتے ہیں، بجھائے ہوئے اور غصے میں، پھر 950–1050 HV پر 0.5–0.8 ملی میٹر کیس میں گیس نائٹرائیڈ کر دیتے ہیں۔
30% گلاس سے اوپر، یا معدنی فلر اور اوپر شعلہ retardant کے ساتھ، سطح کو تبدیل کرنا پڑتا ہے۔نائٹریڈ کیس ایک پھیلاؤ کی تہہ ہے، اور کھرچنے والا فلر اس کے نیچے موجود اسٹیل سے کہیں زیادہ جلد کاٹتا ہے۔
یہ ہے جب ایکbimetallic سکرو بیرلاپ گریڈ ہونا بند ہو جاتا ہے اور درست تصریح بن جاتا ہے: ہارڈ الائے نے بور کے پہننے والے زون کے گرد پورے دائرے کو چھڑک دیا، جس سے اندرونی سختی 62 HRC تک پہنچ گئی۔ جیومیٹری اب بھی بیس رال کی پیروی کرتی ہے۔ صرف سطح بدلتی ہے۔ ہماریبائی میٹالک بمقابلہ نائٹرائڈ گائیڈلاگت کی منطق کے ذریعے کام کرتا ہے۔
بیرل کی اقسام، مواد، اور سطحی علاج
بیرل ڈرامائی طور پر ناکام نہیں ہوتا ہے۔ یہ خاموشی سے کھلتا ہے، اور آپ کا آؤٹ پٹ اپنے ساتھ لے جاتا ہے۔ مواد اور سطح فیصلہ کرتے ہیں کہ اس میں کتنا وقت لگتا ہے۔
معیاری نائٹرائیڈ اسٹیل بیرل: درخواستیں اور حدود
نائٹرائڈنگ نائٹروجن کو سٹیل کی سطح میں پھیلاتا ہے، ایک سخت کیس بناتا ہے۔ ہم اپنے 38CrMoAlA انجیکشن سکرو کو 500–560 °C پر گیس نائٹرائیڈ کرتے ہیں، جس سے 950–1050 HV پر 0.5–0.8 ملی میٹر موٹی نائٹرائیڈ پرت بنتی ہے۔ یہ غیر علاج شدہ اسٹیل کے مقابلے میں پہننے کی مزاحمت کو 30-40٪ تک بڑھاتا ہے۔
بیس اسٹیل کو پہلے بجھایا جاتا ہے اور اس سے ٹمپرڈ ہوتا ہے، جو قینچ پہننے کی مزاحمت کو خود ہی 50 فیصد تک اٹھا لیتا ہے۔ ایک ساتھ، وہ دو قدم تقریباً 10,000-20,000 گھنٹے کی سروس لائف دیتے ہیں جیسے کہ PE اور PP غیر سنکنرن رال پر۔
اس کی حد کیس کی گہرائی ہے۔ ایک بار جب کھرچنا نائٹرائیڈ پرت سے کٹ جاتا ہے، تو نیچے کا نرم کور تیزی سے پہن جاتا ہے۔ ہم گلاس فائبر سے تقویت یافتہ مرکبات کے لیے اپنے نائٹرائیڈ انجیکشن سکرو کو 30% تک درجہ دیتے ہیں (مثال کے طور پر PA پلس گلاس فائبر)۔ اس کے اوپر، یا corrosive resins پر، nitrided کیس مماثل ہے اور سطح کو تبدیل کرنا ہوگا.
Bimetallic بیرل: تعمیر، لاگت، اور جب اس کی ادائیگی ہوتی ہے۔
ایک بائی میٹالک بیرل ایک الائے اسٹیل باڈی کو رکھتا ہے اور بور میں الگ پہننے والے مرکب کو فیوز کرتا ہے۔ اپنے بیرل پر ہم بور کے پہننے والے زون کے پورے دائرے کے ارد گرد سخت مرکب چھڑکتے ہیں، جس سے اندرونی سختی 62 HRC تک پہنچ جاتی ہے۔
یہ نائٹرائڈنگ سے ایک مختلف قسم کا تحفظ ہے۔ ایک نائٹرائڈ کیس ایک پھیلاؤ کی تہہ ہے جس کی پیمائش ملی میٹر کے حصوں میں ہوتی ہے۔ ایک اسپرے یا فیوزڈ الائے بور مختلف دھاتوں کی ایک تہہ ہے، اور کھرچنے والے فلر کو اس سب سے گزرنا پڑتا ہے۔
خطرے کے لیے کھوٹ کا انتخاب کیا جاتا ہے۔ کاربائیڈ سے بھرپور اور ٹنگسٹن کاربائیڈ سطحیں شیشے اور معدنی فلرز سے کھرچنے کے خلاف مزاحمت کرتی ہیں۔ نکل برداشت کرنے والے مرکب پیویسی اور شعلہ retardant مرکبات سے سنکنرن کے خلاف مزاحمت کرتے ہیں۔ غلط مرکب کا انتخاب کریں اور آپ نے ایک دو دھاتی بیرل کے لئے ادائیگی کی ہے جو غلط مسئلہ کو حل کرتا ہے۔
جب بھی آپ کی فیڈ کھرچنے والی یا سنکنرن ہوتی ہے تو یہ ادا کرتا ہے۔ ریاضی آسان ہے: اگر ایک دو دھاتی سیٹ آپ کے مواد پر نائٹرائیڈ سے کئی گنا زیادہ رہتا ہے، تو زیادہ قیمت خرید ہر سال کم قیمت پر تقسیم ہو جاتی ہے، اس سے پہلے کہ آپ اس سکریپ اور ڈاؤن ٹائم کو شمار کریں جس سے آپ گریز کرتے ہیں۔
منقسم بمقابلہ یک سنگی بیرل: لچک بمقابلہ درستگی
ایک یک سنگی (ایک ٹکڑا) بیرل ایک ہی جسم سے مشینی ہے۔ یہ سیدھا پن اور ارتکاز کو بہترین رکھتا ہے، اور یہ انجیکشن مولڈنگ کے لیے معمول ہے، جہاں درستگی مستقل مزاجی کو آگے بڑھاتی ہے۔
سیگمنٹڈ بیرل سیکشنز سے ایک ساتھ بولٹ ہوتے ہیں، جو پورے بیرل کو کھرچائے بغیر ایک پہنے ہوئے حصے کو تبدیل کرنے کی اجازت دیتا ہے، اور وینٹ پورٹس کو لچکدار طریقے سے پوزیشن میں رکھنے کی اجازت دیتا ہے۔ تجارت سیدھ میں ہے: ہر جوڑ غلط ترتیب کا ایک موقع ہے، اور انجیکشن مشینیں کمپاؤنڈنگ ایکسٹروڈرز کے مقابلے اس کو کم بخشنے والی ہیں۔
بیس اسٹیل اور سطح کے اختیارات جو اس پر بیٹھتے ہیں۔
38CrMoAlAبنیادی اسٹیل ہے جس سے ہم اپنے انجیکشن سکرو کو مشین بناتے ہیں، اور یہ ایک وجہ سے انڈسٹری کا ڈیفالٹ ہے۔ اس کی کرومیم-مولیبڈینم-ایلومینیم کیمسٹری نائٹرائڈنگ کے لیے ڈیزائن کی گئی ہے: ایلومینیم کیس میں سخت، مستحکم نائٹرائڈز بناتا ہے جب کہ کور سخت رہتا ہے۔
بیس سٹیل مکینیکل بوجھ اٹھاتا ہے۔ اس کے اوپر کی سطح پہن لیتی ہے، اور یہی وہ جگہ ہے جہاں اصل انتخاب مضمر ہے۔ ایک کے طور پرسکرو بیرل کارخانہ دارہم سطح کی پوری حد فراہم کرتے ہیں، اور ہر ایک مختلف خطرے کا جواب دیتا ہے:
- نائٹرائڈنگ— 0.5–0.8 ملی میٹر پرت 950–1050 HV پر۔ صاف رال، گلاس فائبر 30٪ تک۔
- بائی میٹالک سرفیسنگ— بور کے پہننے والے زون کے ارد گرد سخت کھوٹ ملا ہوا، 62 HRC پر بور۔ کھرچنے اور corrosive ڈیوٹی.
- ٹنگسٹن کاربائیڈ کا چھڑکاؤ- سب سے مشکل گھرشن کے معاملات کے لئے۔
- کروم چڑھانا- ایک ہموار، رہائی کے لیے موزوں سطح۔ رنگ کی تبدیلی اور چپکنے میں مدد کرتا ہے، نہ کہ بھاری رگڑ کے ساتھ۔
- سٹینلیس سٹیل- جب سنکنرن مزاحمت یا مادی پاکیزگی پہننے کی بجائے ضرورت کی طرف لے جاتی ہے۔
ہمارا سکرو بیرل میٹریل گائیڈ بیس اسٹیلز کا مکمل موازنہ کرتا ہے۔
سطحی علاج کے مقابلے
| مواد / علاج | سختی | مزاحمت پہنیں۔ | سنکنرن مزاحمت | کے لیے بہترین |
|---|---|---|---|---|
| 38CrMoAlA، نائٹرائیڈ | 950–1050 HV، 0.5–0.8 ملی میٹر پرت | اچھا | اعتدال پسند | پیئ، پی پی، پی ایس، اے بی ایس؛ گلاس فائبر 30٪ تک۔ معاشی ڈیفالٹ |
| بائی میٹالک سرفیسنگ | 62 HRC پر بور | بہترین | اچھا | شیشے سے بھرا ہوا 30% سے زیادہ، معدنیات سے بھرا ہوا، ریگرینڈ، کھرچنے والی ڈیوٹی |
| ٹنگسٹن کاربائیڈ کا چھڑکاؤ | بہت اعلیٰ | بہترین | اچھا | سب سے مشکل رگڑنے کے معاملات |
| نکل بیس کھوٹ سرفیسنگ | فی فارمولیشن منتخب | اچھا | بہترین | پیویسی، فلوروپولیمرز، شعلہ retardants |
| سخت کروم چڑھانا | سخت، بہت پتلا | اعتدال پسند | اچھا | ہموار رہائی، آسان رنگ تبدیلیاں، اینٹی اسٹک |
| سٹینلیس سٹیل | فی گریڈ | اعتدال پسند | بہترین | سنکنرن یا طہارت کی قیادت والی ایپلی کیشنز |
سب سے گندی فیڈ کے لیے سطح کی وضاحت کریں کہ لائن اصل میں چلے گی، صاف ترین نہیں۔ کلین کیس کی وضاحت کرنا ایک نیا سیٹ جلد مرنے کا سب سے عام طریقہ ہے۔
دیکھ بھال: ہر گھنٹے کو کیسے حاصل کیا جائے جو سیٹ دے سکتا ہے۔
دیکھ بھال ریورس لباس نہیں ہے. یہ آپ کو ناگزیر قسم کے اوپر قابل گریز لباس شامل کرنے سے روکتا ہے، اور یہ آپ کو اس پر ردعمل ظاہر کرنے کے بجائے متبادل کی منصوبہ بندی کرنے کے لیے ڈیٹا فراہم کرتا ہے۔
معمول کے معائنہ کی فہرست
| تعدد | کیا چیک کرنا ہے۔ | کیوں |
|---|---|---|
| ہر شفٹ | پگھل درجہ حرارت بمقابلہ عام، بحالی کا وقت، کشن مستقل مزاجی، موٹر لوڈ | نقائص ظاہر ہونے سے پہلے ہی یہ بہہ جاتے ہیں۔ |
| ہر مواد یا رنگ کی تبدیلی | مکمل طور پر صاف کریں؛ کالے دھبوں یا انحطاط شدہ مواد کی صفائی کا معائنہ کریں۔ | دھبوں کا مطلب ہے کہیں مردہ دھبے یا انحطاط |
| ماہانہ | تھرموکوپل اور ہیٹر بینڈ کی تصدیق کریں۔ فیڈ گلے کی ٹھنڈک کی جانچ کریں۔ | ایک بہتا ہوا سینسر مہینوں تک مواد کو کسی کا دھیان نہیں دیتا |
| جب بھی سکرو باہر ہوتا ہے۔ | فلائٹ او ڈی اور بیرل بور آئی ڈی کو نشان زد پوزیشنوں پر پیمائش کریں۔ چیک انگوٹی کا معائنہ کریں | سکرو پہلے ہی باہر ہے. دس منٹ کی پیمائش مفت ڈیٹا ہے۔ |
| کم از کم سالانہ (کھرچنے والی یا سنکنرن ڈیوٹی) | منصوبہ بند پل: مکمل لباس کی پیمائش، سیدھ کی جانچ، ریڈنگ کو لاگ ان کریں۔ | فلڈ، پی وی سی، اور ری گرائنڈ ڈیوٹی پہننے والے سیٹ صاف رال سے کہیں زیادہ تیز ہوتے ہیں۔ |
رال یا رنگ تبدیل کرتے وقت صاف کرنے کا مناسب طریقہ
مصروف دنوں کے استثناء کے بغیر، ہر اسٹاپ اور ہر تبدیلی سے پہلے صاف کریں۔ بیرل کے اندر ٹھنڈا ہونے کے لیے چھوڑا ہوا مواد گر جاتا ہے، سطحوں پر پک جاتا ہے، اور بعد میں گاہک کے حصے میں سیاہ دھبوں کے طور پر واپس آتا ہے۔
رنگ کی تبدیلی کے لیے، شٹ ڈاؤن کے لیے، اور گرمی سے حساس پولیمر پر سوئچ کرنے سے پہلے کمرشل صاف کرنے والا کمپاؤنڈ استعمال کریں۔ ورجن PE یا PP ہم آہنگ مواد کے درمیان معمول کی منتقلی کو ہینڈل کرتا ہے۔ پی سی اور پی ایم ایم اے جیسی اعلی درجہ حرارت والی ریزنز زیادہ مضبوطی سے پکڑتی ہیں اور انہیں زیادہ جارحانہ صاف کرنے کی ضرورت ہوتی ہے۔
نہ صرف شروع کرنے سے پہلے، بند کرنے سے پہلے صاف کریں۔ آپ جو چیز کولنگ بیرل میں چھوڑتے ہیں وہ مسئلہ بن جاتا ہے جس سے آپ اگلے آغاز میں لڑتے ہیں۔
سکرو ٹو بیرل کلیئرنس کی پیمائش کیسے کریں۔
یہ وہ پیمائش ہے جو رائے کو حقیقت میں بدل دیتی ہے اور زیادہ تر دکانیں اسے چھوڑ دیتی ہیں۔
- سکرو کو کھینچ کر صاف کریں۔گرم، پیتل یا تانبے کے اوزار کے ساتھ۔ کبھی بھی اسٹیل کے کھرچنے والے، جو علاج شدہ سطح کو کاٹتے ہیں جس پر سکرو انحصار کرتا ہے۔
- پیمائش کی پوزیشنوں کو نشان زد کریں۔کام کی لمبائی کے ساتھ: فیڈ، منتقلی، اور کم از کم پیمائش۔
- پرواز OD کی پیمائش کریں۔ہر پوزیشن پر ایک بیرونی مائیکرو میٹر کے ساتھ، ناہموار لباس کو پکڑنے کے لیے فریم کے ارد گرد کئی پوائنٹس پر ریڈنگ لیتے ہیں۔
- بیرل بور ID کی پیمائش کریں۔مماثل پوزیشنوں اور گہرائیوں پر بور گیج کے ساتھ۔
- ریڈیل کلیئرنس کا حساب لگائیں:فلائٹ OD کو بور ID سے گھٹائیں اور دو سے تقسیم کریں۔
- بلڈ ڈرائنگ سے موازنہ کریں۔اور ہر پڑھنے کو تاریخ اور اوقات کے ساتھ لاگ ان کریں۔
نتیجہ کی اصل کلیئرنس کے خلاف تشریح کریں، نہ کہ عالمگیر نمبر کے خلاف۔ دکان کا ایک کارآمد قاعدہ: جب کلیئرنس بلڈ ویلیو سے تقریباً دوگنا ہو جائے، یا جب اسی اسکرو کی رفتار سے آؤٹ پٹ نمایاں طور پر گر جائے تو متبادل کی منصوبہ بندی شروع کریں۔ ہماری مرحلہ وار پیمائش گائیڈ مکمل تفصیل سے طریقہ کا احاطہ کرتی ہے۔
صفائی کا نظام الاوقات اور کمپاؤنڈ کی اقسام کو صاف کرنا
کمپاؤنڈ کو کام سے جوڑیں۔ مکینیکل (کھرچنے سے پاک) اعلی viscosity کے ساتھ اسکرب کو صاف کرتا ہے۔ کیمیکل صاف کرنے والے مواد اور کاربن پر حملہ کرتے ہیں۔ فومنگ صاف کرنے والے مردہ دھبوں تک پہنچنے کے لیے پھیلتے ہیں جہاں لیمینر کا بہاؤ چھوٹ جاتا ہے۔
گہرے صاف وقفوں کا انحصار رال پر ہوتا ہے۔ اعلی درجہ حرارت والے پولیمر تیزی سے کاربن بناتے ہیں اور انہیں زیادہ بار بار گہری صاف کرنے کی ضرورت ہوتی ہے۔ آپ جو بھی دوڑیں، وقفہ کو شیڈول کے مطابق رکھیں، بجائے اس کے کہ کالے دھبوں کا انتظار کریں کہ وہ آپ کے لیے شیڈول کریں۔
کب مرمت کرنا ہے بمقابلہ کب بدلنا ہے۔
سروس کی فی سال لاگت کا موازنہ کریں، دو قیمتوں کے ٹیگز کا نہیں۔ ایک دوبارہ تعمیر جس کی لاگت آدھی ہے لیکن ایک تہائی سال واپس آتی ہے بھیس میں مہنگا آپشن ہے۔
مرمت دائیں طرف جھکتی ہے۔جب پہننا جہتی اور اعتدال پسند ہوتا ہے، بنیادی دھات درست ہوتی ہے، یہ پہلی دوبارہ تعمیر ہے، اور جیومیٹری اب بھی آپ کی رال کے مطابق ہے۔
تبدیلی دائیں طرف جھکتی ہے۔جب سنکنرن گہرا ہو گیا ہو، جب اسکرو کو پہلے ہی دوبارہ بنایا جا چکا ہو، جب آپ کا مواد بدل گیا ہو اور پرانی جیومیٹری اب فٹ نہ ہو، یا جب سیٹ ایک عام سائز کا ہو جس کی متبادل قیمت مرمت کے اقتباس کے قریب ہو۔
ہماری مرمت بمقابلہ متبادل گائیڈ مکمل فیصلے کی میز پیش کرتا ہے۔
اسپیئر سکرو بیرل کا مناسب ذخیرہ اور ہینڈلنگ
ایک فالتو سیٹ صرف اس صورت میں مفید ہے جب آپ کو ضرورت پڑنے پر یہ سیدھا اور صاف ہو۔ اسکرو کو افقی طور پر لمبائی کے ساتھ سپورٹ کے ساتھ اسٹور کریں، کبھی بھی نوک پر ٹیک نہ لگائیں۔ انہیں زنگ کے خلاف کوٹ کریں، انہیں ڈھانپ کر رکھیں، اور اسپیک شیٹ اور پیمائش شدہ سختی کے اعداد و شمار کو حصے کے ساتھ رکھیں۔
اسپیئر سیٹ گردش کی حکمت عملیکسی بھی تیز رفتار فیس سے زیادہ قیمت ہے، اور تقریباً کوئی بھی سپلائر آپ کو یہ نہیں بتائے گا۔ موجودہ سیٹ کے ناکام ہونے سے پہلے متبادل خریدیں۔ نیا سیٹ چلائیں، پرانے کو دوبارہ تعمیر کے لیے بھیجیں جب تک کہ پیداوار جاری رہے، اور دوبارہ بنائے گئے سیٹ کو شیلف پر اسپیئر کے طور پر رکھیں۔
اب آپ صفر غیر منصوبہ بند ڈاؤن ٹائم کے ساتھ ایک گردش کے مالک ہیں، اور آئندہ ہر تبدیلی ہفتہ کو 2 بجے کے بجائے آپ کے شیڈول کے مطابق ہوتی ہے۔ حکمت عملی کے لیے ورکنگ کیپیٹل کے ایک سیٹ کی لاگت آتی ہے اور جب پہلی بار خرابی نہیں ہوتی ہے تو اسے دوبارہ ادا کرتی ہے۔
کیا یہ عمل ہے یا مشین؟ ایک فیصلہ گیٹ
یہ وہ سیکشن ہے جو کوئی مدمقابل نہیں لکھتا، اور یہ آپ کا اس گائیڈ کے باقی حصوں سے زیادہ وقت بچائے گا۔
جب مولڈنگ کی خرابی ظاہر ہوتی ہے، تو زیادہ تر ٹیمیں مشین کی ترتیبات تک پہنچ جاتی ہیں۔ درجہ حرارت، بیک پریشر، انجکشن کی رفتار، ہولڈ ٹائم۔ کبھی کبھی یہ صحیح ہوتا ہے۔ لیکن جب پلاسٹکائزنگ یونٹ پہنا جاتا ہے، کوئی ترتیب اس عمل کو بحال نہیں کرتی ہے، اور ہفتے اس تلاش میں غائب ہو جاتے ہیں جو کبھی کامیاب نہیں ہو سکتی تھی۔
دوسرے سیٹ پوائنٹ کو چھونے سے پہلے اس گیٹ کو چلائیں۔
1. کیا کچھ بدلا؟نیا رال لاٹ، نیا رنگین، نیا ریگرائنڈ تناسب، نیا مولڈ، ایک سیٹنگ کسی نے ایڈجسٹ کی؟ اگر ہاں، تبدیلی کا پیچھا کریں۔ یہ ایک عمل کا مسئلہ ہے جب تک کہ دوسری صورت میں ثابت نہ ہو۔
2. کیا خرابی اچانک ظاہر ہوئی، یا ہفتوں میں رینگنا؟تبدیلی یا ٹوٹے ہوئے جزو پر اچانک پوائنٹس۔ پہننے پر بتدریج پوائنٹس۔ پہننا راتوں رات نہیں آتا۔
3. کیا کشن مسلسل گولی مار کر گولی مار دیتی ہے؟ایک متضاد کشن بات کرنے والی چیک کی انگوٹی ہے۔ کسی بھی چیز سے پہلے اس کا معائنہ کریں۔
4. کیا اسی سکرو کی رفتار سے آؤٹ پٹ گرا ہے، یا ریکوری کا وقت بڑھ گیا ہے؟دونوں کلیئرنس کی طرف اشارہ کرتے ہیں، مطلب سکرو یا بیرل پہننا۔ ترتیبات ضائع شدہ کلیئرنس کو بحال نہیں کر سکتی ہیں۔
5. کیا پگھل درجہ حرارت غیر تبدیل شدہ سیٹ پوائنٹس پر چڑھ رہا ہے؟اسکرو قینچ کی اضافی حرارت پیدا کر رہا ہے، عام طور پر اس وجہ سے کہ یہ پہنی ہوئی کلیئرنس کے خلاف زیادہ محنت کر رہا ہے۔
6. کیا ہر صفائی کے بعد سیاہ دھبے واپس آتے ہیں؟مواد ایک مردہ جگہ پر پڑا ہے۔ ایک پرانے سیٹ پر، اس مردہ جگہ کو اکثر کلیئرنس پہنا جاتا ہے جس میں پگھل جاتا ہے۔
سوالات 3 سے 6 کے تین یا زیادہ "ہاں" کے جوابات کا مطلب ہے کہ مشین آپ کو بتا رہی ہے کہ پلاسٹکائزنگ یونٹ پہنا ہوا ہے۔ ٹیوننگ بند کرو۔ سکرو کو کھینچیں اور اس کی پیمائش کریں۔
پیمائش میں ایک گھنٹہ لگتا ہے۔ ترتیبات کے ذریعے مکینیکل خرابی کا پیچھا کرنے میں ہفتوں لگتے ہیں، اور یہ کبھی نہیں بدلتا، کیونکہ جواب کبھی بھی کنٹرولر میں نہیں تھا۔
روٹ کاز ٹیبل کے ساتھ ٹربل شوٹنگ گائیڈ
ذیل میں ہر نقص عمل سے یا میکانی لباس سے آ سکتا ہے۔ ٹیبل کا نام ہے۔سکرو اور بیرلبنیادی وجہ، کیونکہ یہ نصف ہے جو باقی سب چھوڑ دیتے ہیں۔
| مسئلہ | علامت | سکرو / بیرل جڑ کی وجہ | اصلاحی اقدام |
|---|---|---|---|
| سیاہ لکیریں / جلنے کے نشان | حصے میں سیاہ دھبے یا لکیریں؛ ایک سٹاپ کے بعد بدتر | خراب شدہ مواد جو گھسے ہوئے کلیئرنس یا مردہ جگہ پر رکھا ہوا ہے۔ سکورڈ بور؛ خراب سکرو کی سطح | گہرا صاف کرنا۔ اگر دھبے واپس آتے ہیں تو کھینچ کر معائنہ کریں۔ اسکورنگ اور پہنا ہوا کلیئرنس چیک کریں۔ اگر سیٹ مواد کو محفوظ کرنے والا ہو تو اسے تبدیل کریں۔ |
| متضاد شاٹ سائز / مختصر شاٹس | شاٹ وزن میں اضافہ؛ کشن شاٹ سے شاٹ مختلف ہوتا ہے۔ | چیک کریں کہ انگوٹھی سیل نہیں ہے۔(سب سے عام)؛ پسی ہوئی پروازیں پگھلنے دیتی ہیں بیرل بور کا بڑا سائز | پہلے چیک کی انگوٹی کا معائنہ کریں۔ پھر کلیئرنس کی پیمائش کریں۔ ترتیبات لیک ہونے والے نان ریٹرن والو کو ٹھیک نہیں کریں گی۔ |
| پگھل درجہ حرارت spiking | اصل پگھل درجہ حرارت سیٹ پوائنٹس سے اوپر؛ مواد کی رنگت | غلط کمپریشن تناسب سے ضرورت سے زیادہ قینچ؛ پہنا ہوا کلیئرنس سکرو کو سخت کام کرتا ہے۔ بہتی ہوئی تھرموکوپل | تھرموکوپل کی تصدیق کریں۔ سکرو کی رفتار اور بیک پریشر چیک کریں۔ اگر رال کے لیے جیومیٹری غلط ہے، تو سکرو درست ہے۔ |
| سست بحالی / طویل پلاسٹکائزنگ | بحالی کا وقت بڑھتا ہے؛ سائیکل کا وقت بڑھتا ہے | پہنا ہوا کلیئرنس پمپنگ کی کارکردگی کو کم کرتا ہے۔ فیڈ سیکشن کا مسئلہ؛ رال کے لئے غلط جیومیٹری | پہلے فیڈ تھروٹ کولنگ اور پیلٹ فیڈ چیک کریں۔ پھر ڈرائنگ کے خلاف کلیئرنس کی پیمائش کریں۔ |
| بڑھتی ہوئی موٹر بوجھ / پیچھے دباؤ | موٹر amps مسلسل آؤٹ پٹ پر چڑھنا؛ ٹارک کے الارم | بور میں سکرو گھسیٹنا (غلط ترتیب، جھکا ہوا سکرو)؛ ضرورت سے زیادہ قینچ؛ انحطاط شدہ مواد کی تعمیراتی مزاحمت | سیدھ اور سکرو سیدھا پن چیک کریں۔ ایک جھکا ہوا سکرو بور کے ایک طرف پہنتا ہے اور ایک نئے بیرل کو بھی تباہ کر دیتا ہے۔ |
| مواد کا انحطاط / رنگت | پیلا پن، چھلکنا، ٹوٹنا، بو | رہائش کا وقت بہت لمبا ہے (بیرل کے لئے بہت چھوٹا گولی مار دی گئی)؛ قینچ بہت جارحانہ؛ مردہ دھبوں کا مواد پکڑنا | شاٹ سائز اور بیرل صلاحیت کا تناسب چیک کریں۔ قینچ کو کم کریں۔ گرمی سے متعلق حساس رالوں پر، کم کمپریشن اسکرو ہی اصل حل ہو سکتا ہے۔ |
| غیر پگھلنا / ٹھوس ذرات جزوی طور پر | سخت دھبے؛ لینس کی طرح نقائص؛ کمزور مقامات | ناکافی پگھلنے کی صلاحیت: L/D بہت چھوٹا، کمپریشن غلط، آؤٹ پٹ اس سے گزر گیا جو سکرو پگھل سکتا ہے، یا کلیئرنس پہنا ہوا ہے | آؤٹ پٹ کو کم کریں یا بیریئر اسکرو میں اپ گریڈ کریں۔ اگر سیٹ پہنا جاتا ہے تو، کوئی ترتیب پگھلنے کو بحال نہیں کرتی ہے۔ |
| رنگ کی لکیر / ناقص بازی | ناہموار رنگ؛ ماسٹر بیچ منتشر نہیں ہوتا ہے۔ | کوئی اختلاط سیکشن؛ پہنا ہوا سکرو ناقص اختلاط؛ بھرے یا رنگین کمپاؤنڈ کے لیے غلط سکرو | مکسنگ سیکشن (میڈاک یا پن) کی وضاحت کریں۔ اس بات کی تصدیق کریں کہ سکرو صرف پہلے ہی ختم نہیں ہوا ہے۔ |
سیاہ لکیریں یا جلنے کے نشانات
انحطاط شدہ پولیمر کہیں ٹھکانے لگا رہا ہے اور ٹکڑوں میں ٹوٹ رہا ہے۔ کلاسک چھپنے کی جگہیں پہنی ہوئی کلیئرنس، ایک سکور شدہ بور، ایک خراب شدہ چیک رنگ، اور کوئی بھی مردہ جگہ جہاں بہاؤ رک جاتا ہے۔
پہلے گہری صاف کریں۔ اگر دھبے مکمل طور پر صاف کرنے کے بعد واپس آجائیں تو مواد صرف باقیات نہیں ہے۔ یہ آپ کی مشین میں ایک جگہ کے ذریعہ مسلسل تیار کیا جا رہا ہے، اور آپ کو سکرو کھینچ کر اسے تلاش کرنے کی ضرورت ہے۔
متضاد شاٹ سائز یا شارٹ شاٹس
کسی ترتیب کو چھونے سے پہلے انگوٹھی کو چیک کریں۔ جب نان ریٹرن والو سیل کرنا بند کر دیتا ہے، انجیکشن کے دوران پگھل کر پیچھے کی طرف نکل جاتا ہے، اور مشین نے جس شاٹ کو ناپا ہے وہ شاٹ نہیں ہے جو مولڈ کو ملتا ہے۔
تحفہ کشن ہے۔ ایک مستقل عمل ایک مستحکم کشن رکھتا ہے۔ جب کشن گولی مار کر گولی مار کر گھومتا ہے تو پگھل جاتا ہے کہیں ایسا نہیں ہونا چاہئے۔
پگھلنے کا درجہ حرارت بڑھنا یا بہت زیادہ
سیٹ پوائنٹس پر بھروسہ کرنے کے بجائے ایک تحقیقات کے ساتھ اصل پگھل کی پیمائش کریں. اگر اصل پگھل زونز کے اوپر اچھی طرح چلتا ہے، تو اضافی حرارت قینچ سے آرہی ہے، بینڈوں سے نہیں۔
قینچ کی گرمی اس وقت بڑھتی ہے جب کمپریشن رال کے لیے بہت زیادہ جارحانہ ہو، جب اسکرو کی رفتار بہت زیادہ ہو، جب بیک پریشر بہت زیادہ ہو، اور جب ایک گھسے ہوئے اسکرو کو اسی مواد کو منتقل کرنے کے لیے زیادہ محنت کرنی پڑتی ہے۔
سست سکرو کی بازیابی / طویل پلاسٹک سازی کا وقت
ہاپر سے شروع کریں۔ برجنگ چھرے، ایک زیادہ گرم فیڈ گلے، اور ناکافی فیڈ کو ٹھنڈا کرنے سے سکرو اور اسٹریچ ریکوری کو بھوک لگتی ہے، اور ان میں سے کوئی بھی پیچ کی خرابی نہیں ہے۔
اگر فیڈ صحت مند ہے اور بازیابی ابھی بھی سست ہے تو کلیئرنس کی پیمائش کریں۔ ایک اسکرو جس نے پہننے میں پمپنگ کی کارکردگی کھو دی ہے اسی شاٹ کو بھرنے میں زیادہ وقت لگتا ہے، اور سائیکل کا وقت اس کی عکاسی کرتا ہے۔
بڑھتا ہوا موٹر بوجھ یا پیچھے کا دباؤ
مستقل آؤٹ پٹ پر Amps بڑھنے کا مطلب ہے کہ کوئی چیز مزاحمت کر رہی ہے۔ بور میں ایک جھکا ہوا سکرو گھسیٹنا خطرناک معاملہ ہے: یہ بیرل کے ایک طرف پہنتا ہے، اور اس غلط ترتیب کے خلاف نصب ایک نیا سکرو اسی شیڈول پر اسی طرح پہنتا ہے۔
کسی بھی چیز کا آرڈر دینے سے پہلے سیدھے پن اور سیدھ کو چیک کریں۔ ایک طرفہ بور پہننا فنگر پرنٹ ہے۔
مواد کا انحطاط یا رنگت
دو وجوہات کا غلبہ ہے: مواد بہت گرم ہے، یا یہ بہت لمبے عرصے سے گرم ہے۔ دوسرا وہ ہے جسے لوگ یاد کرتے ہیں۔
ایک شاٹ جو بیرل کے پتے کے لیے بہت چھوٹا ہے ایک چکر کے بعد بیٹھ کر پگھل جاتا ہے، آہستہ سے پکاتا ہے جب تک کہ یہ پیلا نہ ہو جائے۔ کوئی اسکرو ڈیزائن بڑے بیرل میں چھوٹے سائز کے شاٹ کو ٹھیک نہیں کرتا ہے۔ سکرو کا قطر درست کریں، یا کام کو کسی چھوٹی مشین میں منتقل کریں۔
متبادل سکرو بیرل کا آرڈر کیسے دیں۔
کوئی مدمقابل اس کا احاطہ نہیں کرتا، اور یہ وہ حصہ ہے جس کی خریداروں کو درحقیقت ضرورت ہے۔ چاہے آپ OEM سے آرڈر کریں یا کسی آزاد سےسکرو بیرل فیکٹری، ایک ہی معلومات اقتباس چلاتی ہے۔
طول و عرض اور وضاحتیں جو آپ کو فراہم کرنی چاہئیں
- مشین کا برانڈ اور ماڈل۔بڑھتے ہوئے اور ڈرائیو کے آخر کے طول و عرض کی تصدیق کے لیے ایک نیم پلیٹ کی تصویر کافی ہے۔
- سکرو قطر اور L/D تناسب،ڈرائنگ سے یا براہ راست ماپا جاتا ہے۔
- رال، فلر مواد کے ساتھ.یہ فہرست میں موجود کسی بھی چیز سے زیادہ بیس اسٹیل اور سطح کے علاج کو چلاتا ہے۔
- شاٹ سائز اور ہدف سائیکل،لہذا جیومیٹری کو کاپی کرنے کے بجائے بہتر بنایا جا سکتا ہے۔
- ایک ڈرائنگ، یا پہنا ہوا نمونہ۔یا تو کام کرتا ہے۔ پہنا ہوا حصہ ماپا جا سکتا ہے اور مکمل جیومیٹری کو دوبارہ بنایا جا سکتا ہے۔
- پچھلی بار کیا ہوا تھا۔حصے کے ساتھ پہننے کا نمونہ بھیجیں۔ ہموار طول و عرض کا نقصان گھرشن کو کہتے ہیں۔ پٹنگ کو سنکنرن کہتے ہیں۔ یک طرفہ لباس کو سیدھ کہتے ہیں، جسے نیا سکرو ٹھیک نہیں کرے گا۔
وہ آخری چیز ہے جسے خریدار بھول جاتے ہیں، اور یہ وہی ہے جو آپ کو ناکامی کی وفادار کاپی خریدنے سے روکتا ہے۔
OEM-Match بمقابلہ کسٹم ڈیزائن: فوائد اور نقصانات
ایک OEM میچاصل جیومیٹری کو دوبارہ پیش کرتا ہے۔ یہ صحیح کال ہے جب اصل سکرو آپ کے عمل کے مطابق ہو اور بس ختم ہو جائے۔ پیشین گوئی، ڈرائنگ کے خلاف قابل تصدیق، کوئی عمل کی توثیق نہیں.
ایک حسب ضرورت ڈیزائنجیومیٹری کو اس فٹ کرنے کے لیے تبدیل کرتا ہے جو آپ آج چل رہے ہیں۔ یہ صحیح کال ہے جب عمل منتقل ہوا اور اسکرو نہیں ہوا: آپ نے ریگرائنڈ شامل کیا، بھرے درجے میں تبدیل کیا، آؤٹ پٹ کے اہداف کو تبدیل کیا، یا اصل اسکرو نے کبھی بھی آپ کی رال کو اچھی طرح سے ہینڈل نہیں کیا۔
جب عمل بدل گیا ہو تو OEM میچ کا آرڈر دینا نئے اسٹیل میں مسئلہ دوبارہ پیدا کرتا ہے۔ جب اصل ٹھیک ہو تو حسب ضرورت ڈیزائن کا آرڈر دینے سے لاگت اور دوبارہ توثیق میں اضافہ ہو جاتا ہے۔ لباس کا نمونہ آپ کو بتاتا ہے کہ آپ کس حالت میں ہیں۔
چین سے سورسنگ کرتے وقت کیا توقع کریں۔
لیڈ ٹائم جیومیٹری، سطح کے علاج، اور آیا ڈرائنگ موجود ہے پر منحصر ہے۔ اسے اپنے اقتباس کے ساتھ تحریری طور پر طلب کریں، اور پوچھیں کہ گھڑی کس وقت شروع ہوتی ہے: ڈرائنگ کی تصدیق، یا خریداری کا آرڈر۔ وہ ایک ہی تاریخ نہیں ہیں، اور فرق اکثر ایک ہفتہ ہوتا ہے۔
کمٹمنٹ کرنے سے پہلے تین چیزیں قابل غور ہیں:
- جب پیداوار شروع ہوتی ہے۔ایک پہنے ہوئے نمونے کو ریورس انجینئرنگ کرنے سے ایک چپ کاٹنے سے پہلے وقت کا اضافہ ہوتا ہے۔ ایک ڈرائنگ اس قدم کو ہٹا دیتی ہے۔
- سطح کے علاج میں کیا اضافہ ہوتا ہے۔Bimetallic سرفیسنگ اور کاربائیڈ سپرے ان کی اپنی قطار کے ساتھ الگ الگ عمل کے مراحل ہیں۔
- سمندری مال برداری، الگ سے۔یہ مینوفیکچرنگ لیڈ ٹائم میں نہیں ہے، اور یہ وہ نمبر ہے جو پہلی بار خریداروں کو حیران کر دیتا ہے۔
ہمارا اپنا اقتباس ڈیزائن کے لحاظ سے شفاف ہے: ہم پروڈکٹ، شپنگ اور جاری دیکھ بھال کے لیے ایک تخمینہ لاگت دیتے ہیں، اس لیے بعد میں دریافت کرنے کے لیے کچھ نہیں ہے۔ آپ کو وہ اقتباس 12 گھنٹے کے اندر مل جائے گا۔
پہلے بیان کردہ اسپیئر سیٹ گردش کے ساتھ لیڈ ٹائم کے ارد گرد منصوبہ بنائیں۔ آپ کے شیڈول پر پہننے والے لاگ جہازوں سے آرڈر کردہ سیٹ۔ گھڑی کے خلاف بریک ڈاؤن بحری جہازوں سے آرڈر کیا گیا سیٹ، ہوائی جہاز کے ذریعے، ایسی قیمت پر جس کی وضاحت کرنے میں کوئی بھی لطف اندوز نہیں ہوتا ہے۔
معیار کی قبولیت کے معیار اور معائنہ کے پوائنٹس
یہ وہ چیک ہیں جو ایک حقیقی سپلائر کو سستے سے الگ کرتے ہیں۔ آرڈر دینے سے پہلے ان سے تحریری طور پر پوچھیں، اور سیٹ آنے پر ان کی تصدیق کریں:
- ہر پرواز کے ساتھ ایک سے زیادہ پوائنٹس پر بیرونی قطر
- بور کا قطر اور سلنڈریٹی
- سطح کی سختی بطور aماپا قدر(HV یا HRC)، کیٹلاگ کی تفصیلات نہیں۔
- نائٹرائیڈ کیس ڈیپتھ، یا بائی میٹالک بور پر کھوٹ کی تہہ کی گہرائی
- ارتکاز اور سیدھا پن
- سطح کی کھردری (Ra)
- بیس سٹیل گریڈ، تصدیق
سختی اور کیس کی گہرائی وہ دو ہیں جو سب سے زیادہ اہمیت رکھتے ہیں، اور دونوں کو اکثر خاموشی سے نیچے کردیا جاتا ہے۔ 950–1050 HV اور 0.5–0.8 ملی میٹر گہرائی پر ایک نائٹرائیڈ پرت ایک ایسی تصریح ہے جسے آپ کسی سپلائر کو پکڑ سکتے ہیں۔ اپنے طور پر "Nitrided" نہیں ہے۔
اگر کوئی اقتباس ڈرامائی طور پر دوسروں سے نیچے آتا ہے تو پوچھیں کہ اسٹیل کیا ہے اور علاج کتنا گہرا ہے۔ یہ تقریبا ہمیشہ وہ جگہ ہے جہاں فرق چھپا ہوتا ہے، اور آپ اسے ابتدائی پہننے میں واپس کرتے ہیں۔
ہمارا مکمل سورسنگ واک تھرو کسٹم سکرو بیرل آرڈر گائیڈ میں بیٹھا ہے۔
ایک متبادل یا اپنی مرضی کے مطابق انجکشن سکرو بیرل کی ضرورت ہے؟ اپنی مشین کا ماڈل، ڈرائنگ یا پہنا ہوا نمونہ بھیجیں۔ ہم 12 گھنٹے کے اندر حوالہ دیتے ہیں۔
سکرو بیرل کا اقتباس حاصل کریں۔اکثر پوچھے گئے سوالات
سوال: انجیکشن مولڈنگ سکرو بیرل کتنی دیر تک چلتا ہے؟
A: PE اور PP جیسے غیر سنکنرن رالوں پر، ہمارے نائٹرائیڈ 38CrMoAlA انجیکشن سکرو تقریباً 10,000-20,000 گھنٹے چلتے ہیں۔ شیشے سے بھرے مرکبات، پی وی سی، اور ہیوی ریگرینڈ نے اسے کم کردیا، اور فلر مواد اور آؤٹ پٹ پر کتنا انحصار کرتا ہے۔ گھڑی اور امید نہ چلائیں: پیمائش کریں۔ رگڑنے والی ڈیوٹی پر سال میں کم از کم ایک بار بلڈ ڈرائنگ کے خلاف فلائٹ او ڈی اور بور آئی ڈی چیک کریں، اور ٹرینڈ کو لاگ کریں۔ رجحان، گھنٹوں کا اعداد و شمار نہیں، آپ کو بتاتا ہے کہ اگلا سیٹ کب آرڈر کرنا ہے۔
سوال: سکرو اور بیرل کے درمیان معیاری کلیئرنس کیا ہے؟
A: کوئی ایک اعداد و شمار نہیں ہے، کیونکہ کلیئرنس سکرو قطر کے ساتھ پیمانہ ہے. ایک نئے سیٹ کے لیے صنعت کا اصول تقریباً 0.001 انچ ریڈیل کلیئرنس فی سائیڈ کے ہر انچ سکرو قطر کے لیے ہے، اس لیے 60 ملی میٹر اسکرو 0.06 ملی میٹر فی سائیڈ کے قریب آتا ہے۔ آپ کی بلڈنگ ڈرائنگ اتھارٹی ہے۔ ایک عملی خدمت کی حد کے طور پر، جب ناپی گئی کلیئرنس بلڈ ویلیو سے تقریباً دوگنا ہو گئی ہو، یا آؤٹ پٹ اسی اسکرو کی رفتار سے نمایاں طور پر کم ہو جائے تو متبادل کی منصوبہ بندی کریں۔
سوال: کیا میں متعدد مختلف رالوں کے لیے ایک سکرو استعمال کر سکتا ہوں؟
A: ایک خاندان کے اندر، ہاں۔ ایک عام مقصد والا سکرو PE، PP، PS اور ABS کو قابل قبول طریقے سے ہینڈل کرتا ہے، یہی وجہ ہے کہ مشین بنانے والے اسے معیاری طور پر بھیجتے ہیں۔ خاندانوں میں، نہیں۔ سخت PVC پر ایک GP سکرو مواد کو خراب کرتا ہے اور اسٹیل کو خراب کرتا ہے۔ شیشے سے بھرے نایلان پر ایک GP سکرو تیزی سے ختم ہو جاتا ہے۔ اور ایک شاٹ والیوم کے لیے سائز کا سکرو ایسا کام نہیں کر سکتا جو مواد کو پکائے بغیر بیرل کا ایک چھوٹا سا حصہ استعمال کرتا ہو۔ اگر آپ کی رال ان خالی جگہوں پر پھیلی ہوئی ہے، تو آپ کو ایک سے زیادہ اسکرو، یا مشکل ترین کیس کے لیے ڈیزائن کردہ اسکرو کی ضرورت ہے۔
سوال: میں کیسے بتا سکتا ہوں کہ میرا انجکشن مولڈنگ سکرو پہنا ہوا ہے؟
A: مشین پہلے آپ کو بتاتی ہے، اور مائکرو میٹر اس کی تصدیق کرتا ہے۔ اسی اسکرو کی رفتار سے آؤٹ پٹ گرنے، ریکوری ٹائم اسٹریچنگ، غیر تبدیل شدہ سیٹ پوائنٹس پر پگھلتے ہوئے درجہ حرارت پر چڑھنے، صفائی کے بعد واپس آنے والے سیاہ دھبے، اور شاٹ سائز ڈرفٹنگ پر نظر رکھیں۔ ان میں سے کوئی بھی سکرو کھینچنے کا جواز پیش کرتا ہے۔ پھر مائیکرو میٹر کے ساتھ فلائٹ OD کی پیمائش کریں اور بور گیج کے ساتھ بور آئی ڈی کو مماثل پوزیشنوں پر، اور ڈرائنگ کے خلاف ریڈیل کلیئرنس کا موازنہ کریں۔ علامات تجویز کرتی ہیں؛ پیمائش کی تصدیق کرتا ہے.
س: بائی میٹالک سکرو بیرل کیا ہے اور مجھے کب اس کی ضرورت ہے؟
A: ایک دو دھاتی بیرل ایک مرکب سٹیل کے جسم کو رکھتا ہے اور بور میں سخت لباس والے مرکب کو فیوز کرتا ہے۔ اپنے بیرل پر ہم بور کے پہننے والے زون کے ارد گرد پورے دائرے میں سخت مرکب چھڑکتے ہیں، جس سے اندرونی سختی 62 HRC تک پہنچ جاتی ہے۔ لکیر کھینچنا آسان ہے:30% تک گلاس فائبر نائٹرائیڈ 38CrMoAlA سیٹ پر ٹھیک چلتا ہے۔. 30% گلاس سے اوپر، معدنی فلر یا شعلہ retardant کے ساتھ، یا سنکنرن رال پر، bimetallic جانا۔ نائٹرائیڈ کیس ایک 0.5–0.8 ملی میٹر پھیلاؤ کی تہہ ہے، اور بھاری بھرنے والا اسٹیل کے نیچے کے مکمل ہونے سے بہت پہلے اس کے ذریعے کاٹتا ہے۔
سوال: کیا انجکشن مولڈنگ میں سکرو ڈیزائن جزوی معیار کو متاثر کرتا ہے؟
A: براہ راست، اور زیادہ تر عمل کی ترتیبات سے زیادہ۔ سکرو جیومیٹری اس بات کا تعین کرتی ہے کہ مواد کتنا مکمل طور پر پگھلتا ہے، پگھلنے کا درجہ حرارت کتنا یکساں ہے، رنگ اور فلر کتنی اچھی طرح سے پھیلتا ہے، اور شاٹ کتنی مطابقت رکھتا ہے۔ پگھلنے، لکیریں، اسپلے، انحطاط، اور شاٹ کی مختلف حالتیں سکرو ڈیزائن یا سکرو پہننے کے لیے کم از کم جتنی بار کنٹرولر پر واپس آتی ہیں اس کا پتہ لگاتے ہیں۔ جب کوئی خرابی آپ کی ہر ترتیب کی تبدیلی کے خلاف مزاحمت کرتی ہے، تو جیومیٹری یا پہننا عموماً اس کی وجہ ہوتا ہے۔
سوال: انجکشن سکرو اور ایکسٹروشن سکرو میں کیا فرق ہے؟
A: ایک اخراج اسکرو مسلسل گھومتا ہے اور پمپ بغیر رکے آگے پگھل جاتا ہے۔ ایک انجیکشن اسکرو دو کام کرتا ہے: یہ شاٹ کو پلاسٹائز کرنے کے لیے گھومتا ہے، پھر گھومنا بند کر دیتا ہے اور اسے انجیکشن لگانے کے لیے پلنجر کی طرح آگے بڑھاتا ہے۔ یہ باہمی عمل یہ ہے کہ انجیکشن سکرو سرے پر ایک چیک رِنگ کیوں رکھتے ہیں، اور کیوں وہ چھوٹے L/D تناسب، عام طور پر 18:1 سے 25:1، اخراج پیچ کے مقابلے میں کیوں چلاتے ہیں۔ مواد شاٹس کے درمیان ایک انجیکشن بیرل میں بھی بیٹھتا ہے، جو رہائش کے وقت اور شاٹ کے سائز کو اہم بناتا ہے۔
سوال: کیا سکرو بیرل بنانے والا میرے اسکرو کو ڈرائنگ کے بغیر کاپی کرسکتا ہے؟
A: ہاں۔ پہنا ہوا حصہ بھیجیں اور جیومیٹری کو ماپا اور دوبارہ بنایا جا سکتا ہے: قطر، پہلو کا تناسب، چینل کی گہرائی، اور ڈرائیو کے آخر میں فٹ ہونے والے طول و عرض۔ ہم انجیکشن سکرو کو ±0.001 ملی میٹر تک رکھتے ہیں۔ ایک احتیاط قابل ذکر ہے: ایک پہنا ہوا سکرو اس سے چھوٹا ہے جو اس نے فیکٹری سے چھوڑا ہے، اس لیے بدلنے کو پہننے والے طول و عرض کے بجائے اصل ڈیزائن کے ارادے کے مطابق بنایا جانا چاہیے۔ حصے کے ساتھ پہننے کا نمونہ بھیجیں، اور نیا سکرو وراثت میں ملنے کی بجائے ناکامی کے خلاف مخصوص ہو جاتا ہے۔
نتیجہ
تین خیالات پورے گائیڈ کو لے جاتے ہیں۔
انتخاب رال کی پیروی کرتا ہے۔جیومیٹری (L/D، کمپریشن تناسب، سکرو کی قسم) اس سے میل کھاتی ہے کہ آپ کا پولیمر کیسے پگھلتا ہے۔ سطح کا علاج اس سے میل کھاتا ہے کہ آپ کی فیڈ کتنی گندی ہے۔ نائٹرائیڈ 38CrMoAlA پر صاف رال خوشی سے چلتی ہے۔ کھرچنے والی اور کھرچنے والی فیڈز کو بائی میٹالک بور کی ضرورت ہوتی ہے، اور نئے سیٹ کے جلد مرنے کا سب سے عام طریقہ کلین کیس کی وضاحت کرنا ہے۔
دیکھ بھال سال خریدتی ہے، اور ڈیٹا منصوبہ بندی خریدتا ہے۔ہر سٹاپ سے پہلے صاف کریں، سٹیل کے بجائے پیتل سے صاف کریں، اور جب بھی سکرو باہر ہو کلیئرنس کی پیمائش کریں۔ پہننے کا لاگ بدل جاتا ہے "کیا یہ پہنا ہوا ہے؟" "یہ لائن کب پار کرے گا؟" میں، جو منصوبہ بند تبدیلی اور شٹ ڈاؤن کے درمیان فرق ہے۔
عمل کو ٹیون کرنے سے پہلے مشین کی تشخیص کریں۔جب آؤٹ پٹ گرتا ہے، سائیکل پھیلتا ہے، کشن گھومتا ہے، یا صفائی کے بعد دھبے واپس آتے ہیں، تو پلاسٹکائزنگ یونٹ بات کر رہا ہوتا ہے۔ سیٹنگز کھوئی ہوئی کلیئرنس کو بحال نہیں کر سکتیں یا پہنی ہوئی چیک انگوٹھی کو دوبارہ نہیں بنا سکتیں۔ سکرو کو کھینچیں اور اس کی پیمائش کریں۔
Nanhaiya نے بیس سالوں سے پیچ اور بیرل بنائے ہیں اور دنیا بھر میں 500+ کلائنٹس کی خدمت کرتے ہیں۔ ہمارے انجیکشن اسکرو کو 38CrMoAlA سے مشین کیا جاتا ہے، بجھایا جاتا ہے اور ٹمپرڈ کیا جاتا ہے، پھر 500–560 °C پر گیس نائٹرائیڈ کیا جاتا ہے اور 950–1050 HV پر 0.5–0.8 ملی میٹر کیس ہوتا ہے، ±0.001 ملی میٹر کی رواداری پر رکھا جاتا ہے، اور 02، 0-0 گھنٹے کے لیے درجہ بندی کیا جاتا ہے۔ غیر corrosive رال. جہاں فیڈ سخت ہوتی ہے، ہم بور کے پہننے والے زون کے گرد پورے دائرے میں سخت مرکب چھڑکتے ہیں اور اندر کی سختی کو 62 HRC تک لے جاتے ہیں۔
آپ کے آرڈر کرنے سے پہلے، ہمارے انجینئرز آپ کے ساتھ پیرامیٹرز کے ذریعے کام کرتے ہیں: قطر، پہلو کا تناسب، سکرو چینل کی گہرائی، اور 38CrMoAlA اور ڈوپلیکس الائے کے درمیان مواد کا انتخاب۔ وہ مشاورت مفت ہے، اور اس کے بعد آنے والے اقتباس میں پروڈکٹ، شپنگ، اور دیکھ بھال کی متوقع لاگت شامل ہے، اس لیے بعد میں کوئی بھی چیز ظاہر نہیں ہوتی جو صفحہ پر نہ ہو۔
ڈیلیوری کے بعد، ہمارے تکنیکی ماہرین انسٹالیشن اور کمیشننگ کو سپورٹ کرتے ہیں، وارنٹی کنٹریکٹ تک چلتی ہے (عام طور پر ایک سے دو سال)، اور فروخت کے بعد کے کسی بھی مسئلے کا جواب 24 گھنٹے کے اندر اور 48 کے اندر حل ہو جاتا ہے۔
ہمیں اپنی مشین کا ماڈل، رال، اور وہ مسئلہ بھیجیں جسے آپ حل کرنے کی کوشش کر رہے ہیں۔ آپ کو بارہ گھنٹے کے اندر ایک تصریح اور ایک اقتباس مل جائے گا۔
ہمیں بتائیں کہ آپ کی مشین، آپ کی رال، اور پچھلی بار کیا غلط ہوا تھا۔ ہم اس سیٹ کی وضاحت کریں گے جو اسے ٹھیک کرتا ہے، نہ کہ اسے دہرانے والا۔
اقتباس کے لیے Nanhaiya سے رابطہ کریں۔