ایک سست ریکوری ٹائمر کھانا کھلانے کے مسئلے، تبدیل شدہ عمل یا پہنا ہوا ہارڈ ویئر کی طرف اشارہ کر سکتا ہے۔ مفید تشخیص آپ کو بتاتی ہے کہ کون سا، اور آیا یہ واقعی آپ کے سائیکل کے وقت کو خرچ کر رہا ہے۔
اگر انجیکشن مولڈنگ سکرو کی بحالی میں بہت زیادہ وقت لگتا ہے، تو پہلے تصدیق کریں کہ اس سے سائیکل میں تاخیر ہوتی ہے۔ اس کے بعد فیڈ کا تسلسل، اسکرو کی اصل رفتار، بیک پریشر اور درجہ حرارت کو مستحکم ریفرنس رن کے خلاف چیک کریں۔ جیومیٹری کا معائنہ کریں اور پہنیں جب وہ چیک نقصان کی وضاحت نہیں کرتے ہیں۔ محدود فنکشن کی شناخت کے بعد ہی اجزاء کو تبدیل کریں۔

سب سے پہلے، یہ طے کریں کہ آیا بحالی سائیکل کے اہم راستے پر ہے۔
سکرو ریکوری پلاسٹائزنگ اور میٹرنگ کا مرحلہ ہے: اسکرو گھومتا ہے، اگلا شاٹ تیار کرتا ہے اور اس کے سامنے پگھلنے کے بعد پیچھے ہٹ جاتا ہے۔ یہ انجیکشن سے مختلف ہوتا ہے، جب سکرو اس شاٹ کو پہنچانے کے لیے آگے بڑھتا ہے۔ اپنے کنٹرولر کے ٹائمر کی تعریف چیک کریں، خاص طور پر چاہے اس میں تاخیر یا ڈیکمپریشن شامل ہو۔
بحالی اکثر ٹھنڈک کی ترتیب کے حصے کو اوورلیپ کرتی ہے۔ اس لیے کل سائیکل کے وقت پر اس کا اثر اس بات پر منحصر ہے کہ بحالی کب شروع ہوتی ہے اور مشین کے کون سے عمل کو اس کے ختم ہونے کا انتظار کرنا چاہیے۔ یہ فرض کرنے کے بجائے کہ ریکوری سے ہٹایا جانے والا ہر سیکنڈ سائیکل سے ایک سیکنڈ کو ہٹاتا ہے، تسلسل کا سراغ پڑھیں۔
| بازیابی کا دورانیہ | کھڑکی سے پرے انتظار کرو | تبدیلی کا مطلب کیا ہے۔ |
|---|---|---|
| 12 سیکنڈ | 2 سیکنڈ | بازیابی اگلی کارروائی میں تاخیر کر رہی ہے۔ |
| 9 سیکنڈ | 0 سیکنڈ | 3 سیکنڈ کی بحالی میں بہتری 2 سیکنڈ کے انتظار کو ہٹا دیتی ہے۔ |
| 7 سیکنڈ | 0 سیکنڈ | ریکوری میں مزید 2 سیکنڈ کی چھٹی اس مثال میں سائیکل میں مزید کمی نہیں لاتی ہے۔ |
ہمارا پہلا سوال یہ ہے کہ آیا مشین پگھلنے کا انتظار کر رہی ہے یا صرف اس نمبر کی اطلاع دے رہی ہے جسے آپ کم کرنا چاہتے ہیں۔ اگر ریکوری دستیاب ونڈو کے اندر پہلے سے ہی آرام سے فٹ بیٹھتی ہے، تو ہم زیادہ آؤٹ پٹ اسکرو تجویز کرنے سے پہلے مستقل مزاجی اور پگھلنے کے معیار پر توجہ مرکوز کریں گے۔
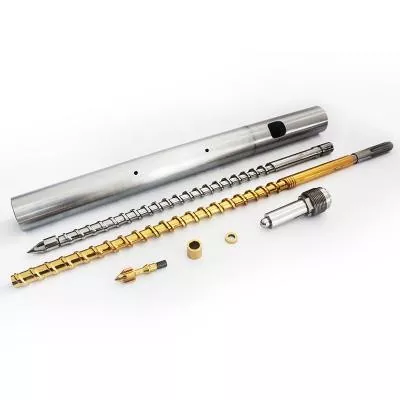
اسمبلی کی وسیع تر وضاحت کے لیے ہمارا دیکھیںانجیکشن مولڈنگ سکرو بیرل گائیڈ. یہاں، مقصد زیادہ تنگ ہے: اس بات کا تعین کریں کہ بازیابی کیوں تبدیل ہوئی اور شواہد کس کارروائی کی حمایت کرتے ہیں۔
اچانک تبدیلی اور بتدریج کمی کو مختلف نقطہ آغاز کی ضرورت ہوتی ہے۔
مشین کو ایڈجسٹ کرنے سے پہلے ایک حوالہ محفوظ کریں۔ ایک ہی رال گریڈ، ریگرائنڈ تناسب، شاٹ سیٹنگ، مولڈ اور درجہ حرارت کی حالت کا موازنہ کریں۔ انفرادی سائیکل کے ساتھ ساتھ اوسط بھی ریکارڈ کریں؛ کبھی کبھار بہت سست بحالی پیداوار میں خلل ڈال سکتی ہے یہاں تک کہ جب اوسط قابل قبول نظر آئے۔
| مشاہدہ شدہ پیٹرن | پہلے چیک کریں۔ | ریکارڈنگ کے قابل ثبوت |
|---|---|---|
| مواد یا ترکیب کی تبدیلی کے بعد اچانک اضافہ | فیڈ فارم، ریگرینڈ، خشک کرنے والی حالت اور منتقلی کی ترتیبات | مٹیریل لاٹ، بلینڈ ریشو، پارٹیکل کنڈیشن اور عمل سے پہلے/بعد کے ریکارڈ |
| ان کے درمیان معمول کے چکروں کے ساتھ وقفے وقفے سے سست سائیکل | فیڈ میں رکاوٹ، برجنگ اور اصل رفتار کی تبدیلی | ریکوری ٹریس، لوڈر کی سرگرمی اور ایک ہی سائیکل کے لیے اصل RPM |
| ایک مستحکم ڈیوٹی کے تحت ریکوری بتدریج خراب ہوتی جاتی ہے۔ | آپریٹنگ حالات کی تصدیق کریں، پھر لباس کا معائنہ کریں۔ | تاریخی بازیابی کا ڈیٹا اور ماپا سکرو/بیرل کے طول و عرض |
| کمانڈ کے نیچے زیادہ بوجھ اور اصل RPM | مشین ڈرائیو، ٹارک کی حد اور تھرمل حالت | اصل بمقابلہ کمانڈڈ RPM، لوڈ ٹرینڈ اور مشین کے الارم |
| اجزاء کی تبدیلی کے فوراً بعد مسئلہ شروع ہو جاتا ہے۔ | نصب حصہ شناخت، طول و عرض، جیومیٹری اور اسمبلی | منظور شدہ ڈرائنگ نظرثانی، نصب شدہ اجزاء اور کمیشننگ کی ترتیبات |
یہ نمونے تحقیقات کے حکم کا فیصلہ کرتے ہیں۔ کوئی بھی خود سے ثبوت نہیں ہے. شور، اسکورنگ یا غیر معمولی بوجھ کے ساتھ اچانک خرابی پر مشین سروس کی فوری توجہ کی ضرورت ہے، یہاں تک کہ اگر وقت ابتدائی طور پر کسی عمل کے مسئلے سے مشابہ ہو۔
تصدیق کریں کہ چھرے مسلسل سکرو تک پہنچتے ہیں۔
ایک مکمل ہاپر یہ ثابت نہیں کرتا ہے کہ سکرو کھلایا جا رہا ہے۔ لوڈر، شٹ آف سلائیڈ، میٹریل پاتھ اور فیڈ تھروٹ کولنگ چیک کریں۔ کمپریشن سیکشن کو تبدیل کرنے یا نیا سکرو آرڈر کرنے سے پہلے ایک ایسی رکاوٹ تلاش کریں جو سست سائیکلوں کے ساتھ موافق ہو۔
آساہی کیسی کیفیڈ تھروٹ بریجنگ پر اسکلین رہنمائیبتاتا ہے کہ کس طرح پچھلے بیرل زون کے قریب گرمی چھروں کو وقت سے پہلے نرم کر سکتی ہے۔ چھرے گزرنے میں گڑبڑ اور رکاوٹ بن سکتے ہیں، اسکرو میں مواد کی کمی رہ جاتی ہے حالانکہ رال اس کے اوپر رہتی ہے۔
چیک کریں کہ فیڈ میں ہی کیا تبدیلی آئی ہے۔ ایک مختلف ریگرینڈ تناسب، زیادہ جرمانے یا فاسد ذرات توجہ کے مستحق ہیں۔ سیلانی خاص طور پر ریگرینڈ پارٹیکل کوالٹی کو کھانا کھلانے اور بحالی کے مسائل سے جوڑتا ہے۔Vectra® LCP پروسیسنگ گائیڈ. اس کی سفارشات مادی طور پر مخصوص ہیں، لیکن وہ صرف رال کے نام کی بجائے ذرہ کی حالت کو ریکارڈ کرنے کی ٹھوس وجہ فراہم کرتی ہیں۔
اگر ریگرینڈ تبدیلی کے بعد ریکوری خراب ہو جاتی ہے، تو ہم ہارڈ ویئر کو تبدیل کرنے سے پہلے ایک منظور شدہ حوالہ فیڈ سے اس کا موازنہ کریں گے۔ اگر بحالی کا پرانا رویہ واپس آجاتا ہے، تو فیڈ کی تحقیقات کو ترجیح حاصل ہوئی ہے۔ یہ نتیجہ فیکٹری کو "تیز سکرو" کی درخواست سے کہیں زیادہ بہتر سمت دیتا ہے۔
خشک کرنے کے لئے اب بھی رال سپلائر کی ضروریات کو پورا کرنے کی ضرورت ہے۔ یہ مت سمجھو کہ نمی ہر وقت کے مسئلے کی وضاحت ہے، یا یہ کہ قابل قبول بحالی ثابت کرتی ہے کہ رال کافی خشک ہے۔ عمل کاری اور آخری حصے کے معیار کو الگ الگ چیک کی ضرورت ہے۔
اصل رفتار، بیک پریشر اور پگھل درجہ حرارت کو ایک ساتھ چیک کریں۔
اصل RPM پڑھیں، نہ صرف سیٹ پوائنٹ
اگر کمانڈ میں کوئی تبدیلی نہیں ہے لیکن اسکرو زیادہ آہستہ سے مڑ رہا ہے، تو مشین کی آپریٹنگ حدود اور ڈرائیو کے رویے کا معائنہ کریں۔ جیومیٹری کی سفارش درخواست کردہ اور ڈیلیور کی رفتار کے درمیان غیر واضح فرق کو حل نہیں کرسکتی ہے۔ ریکوری اسٹروک کے ذریعے اصل رفتار ریکارڈ کریں، خاص طور پر جہاں سست رفتاری شروع ہوتی ہے۔
RPM کو بھی زیادہ مطلب کے لیے سکرو قطر کی ضرورت ہوتی ہے۔ ہماریانجکشن مولڈنگ سکرو رینج30 سے 170 ملی میٹر تک کا قطر شامل ہے۔ مختلف قطروں کے درمیان گھومنے والی رفتار کی ترتیب کو منتقل کرنے سے سکرو کی سطح پر پردیی رفتار بدل جاتی ہے۔
پردیی رفتار، m/s = π × قطر، mm × RPM ÷ 60,000
100 RPM پر، ایک 40 ملی میٹر اسکرو کی پیریفرل اسپیڈ تقریباً 0.209 m/s ہے۔ ایک 60 ملی میٹر سکرو تقریباً 0.314 میٹر فی سیکنڈ تک پہنچتا ہے۔ یہ حساب کی گئی مثالیں ہیں، تجویز کردہ سیٹنگز یا میلٹ شیئر ریٹ کا براہ راست حساب نہیں۔
رفتار کا فیصلہ کرنے کے لیے اصل رال گریڈ کی پروسیسنگ گائیڈنس اور مشین کی حدود کا استعمال کریں۔ RPM میں اضافہ صرف اس صورت میں مفید ہے جب مشین اسے فراہم کر سکے اور اس کے نتیجے میں پگھلنا قابل قبول رہے۔
معلوم کریں کہ پیچھے کا دباؤ کیوں سیٹ ہے جہاں یہ ہے۔
بیک پریشر بحالی کے دوران سکرو کے پیچھے ہٹنے کے خلاف مزاحمت کرتا ہے اور مواد کو پلاسٹکائز کرنے کے طریقہ پر اثر انداز ہوتا ہے۔ اگر اسے مکسنگ یا میٹرنگ کی تشویش کو درست کرنے کے لیے بڑھایا گیا تھا، تو ٹائمر کو بہتر بنانے کے لیے اسے کم کرنے سے معیار کا مسئلہ واپس آ سکتا ہے۔ مشینوں کا موازنہ کرنے سے پہلے تصدیق کریں کہ آیا ظاہر شدہ پریشر ہائیڈرولک ہے یا پلاسٹک کا مخصوص دباؤ۔
ایک عالمگیر بیک پریشر کی سفارش خاص طور پر غیر مددگار ہے۔ ویکٹرا ایل سی پی کے لیے،سیلانی کم سے کم بیک پریشر، 5-15 بار مخصوص کرتا ہے۔، اور ضرورت سے زیادہ دباؤ کے ساتھ زیادہ گرمی اور فائبر کو پہنچنے والے نقصان کے بارے میں خبردار کرتا ہے۔ یہ ویکٹرا کے لیے رہنمائی ہے، نہ کہ پی پی، اے بی ایس یا پی سی کے عمل میں کاپی کرنے کی ترتیب۔
تیز ترتیب کو قبول کرنے سے پہلے پگھلنے کی جانچ کریں۔
بیرل سیٹ پوائنٹس پگھلنے کی تھرمل حالت کو مکمل طور پر بیان نہیں کرتے ہیں۔ پگھلنے کے درجہ حرارت کی پیمائش کے منظور شدہ طریقہ کار پر عمل کریں، ہیٹر اور سینسر سسٹم کی تصدیق کریں، اور کنٹرول شدہ تبدیلی کے بعد جزوی معیار کا موازنہ کریں۔ رنگین، غیر پگھلا ہوا مواد یا خراب مستقل مزاجی کے ساتھ بحالی کا کم وقت کامیاب ایڈجسٹمنٹ نہیں ہے۔
ایک وقت میں ایک متعلقہ متغیر کو تبدیل کریں اور عمل کو مستحکم ہونے دیں۔ دیویکٹرا ٹربل شوٹنگ گائیڈنساسی مرحلہ وار انداز کو استعمال کرتا ہے۔ آپ جو مواد اصل میں چلاتے ہیں اس کے لیے ٹرائل کو منظور شدہ آپریٹنگ ونڈو کے اندر رکھیں۔
ایک پہنے ہوئے پہنچانے والے حصے کو لیک ہونے والی چیک کی انگوٹھی سے الگ کریں۔
جب کھانا کھلانے اور آپریٹنگ حالات کا موازنہ کیا جا سکتا ہے لیکن بحالی خراب ہوتی رہتی ہے، تو اسکرو اور بیرل کی حالت معائنہ کی مستحق ہے۔ ڈرائنگ یا قائم کردہ معائنہ کی حدود کے خلاف متعین پوزیشنوں پر قطر اور بیرل بور سے باہر کی پرواز کی پیمائش کریں۔ سطح کے نقصان کے ساتھ ساتھ طول و عرض کا معائنہ کریں۔
اسکرو فرنٹ اسمبلی کو ایک مختلف ٹیسٹ کی ضرورت ہے۔ بحالی کے دوران، غیر واپسی والو آگے بڑھنے کے لئے پگھلنے کی اجازت دیتا ہے؛ انجکشن کے دوران، یہ پسماندہ بہاؤ کے خلاف سیل کرنا چاہئے. ایک لیک ہونے والا والو شاٹ کی مستقل مزاجی کو متاثر کر سکتا ہے، لیکن اس سے یہ ثابت نہیں ہوتا ہے کہ اسکرو کا پلاسٹکائزنگ سیکشن ختم ہو گیا ہے۔


اگر کشن یا شاٹ کا وزن بھی مختلف ہوتا ہے، تو تفتیش میں مشین بنانے والے کا نان ریٹرن والو ٹیسٹ شامل کریں۔ ہماریسکرو ٹپ سلیکشن گائیڈانگوٹھی، نشست اور ملاوٹ کے طول و عرض کو مزید تفصیل سے احاطہ کرتا ہے۔
ہم صرف ایک سست ٹائمر پر مکمل سکرو اور بیرل کی تبدیلی کی اجازت نہیں دیں گے۔ اس کے برعکس، نتیجے میں فٹ ہونے کی جانچ کیے بغیر ایک نیا اسکرو گھسے ہوئے بیرل میں نہیں جانا چاہیے۔ ایک جہتی رپورٹ طلب کریں جو پیمائش کی پوزیشنوں اور سفارش تک پہنچنے کے لیے استعمال ہونے والی لباس کی حدوں کی نشاندہی کرے۔
ایک مختلف سکرو ڈیزائن کب معنی رکھتا ہے؟
ڈیزائن کا جائزہ مفید ہو جاتا ہے جب موجودہ جیومیٹری قابل قبول آپریٹنگ حالات کے اندر مطلوبہ ڈیوٹی کو پورا نہیں کر سکتی۔ یہ رال کی تبدیلی، بڑے شاٹ کی ضرورت یا ایک چھوٹی دستیاب ریکوری ونڈو کی پیروی کر سکتا ہے۔ اسے پہلے کے کامیاب عمل کو بحال کرنے سے الگ رکھیں جو صرف بگڑ چکا ہے۔
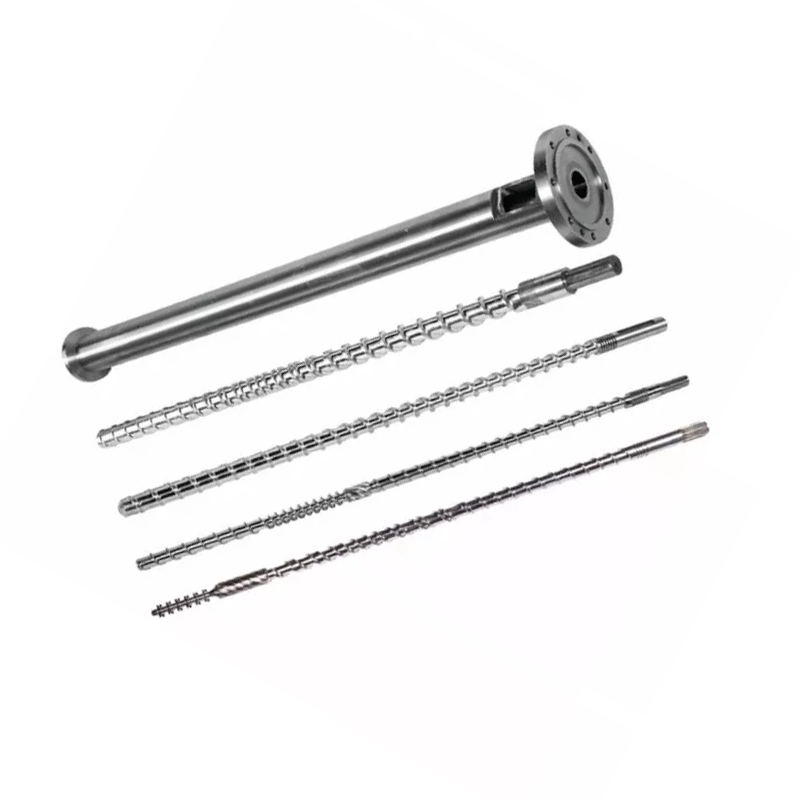
ہمارے دو انجیکشن سکرو پروڈکٹ فیملیز متعلقہ ڈیزائن کے انتخاب کی وضاحت کرتے ہیں:
| ننھایہ ڈیزائن | کمپریشن سیکشن | جائزہ میں ہم اسے کیسے استعمال کریں گے۔ |
|---|---|---|
| بتدریج انجیکشن مولڈنگ سکرو | عام طور پر سکرو کی کل لمبائی کا 40%-60%، مصنوعات کی تفصیل میں تقریباً 50% | ڈیوٹی کے لیے چینل کی گہرائی میں ایک طویل، بتدریج کمی جس کو کنٹرول شدہ پلاسٹکائزیشن کی ضرورت ہے۔ عین مطابق رال، شاٹ اور تھرمل رویے کا اندازہ لگائیں۔ |
| اتپریورتی انجکشن مولڈنگ سکرو(اچانک کمپریشن ڈیزائن) | کل سکرو کی لمبائی کا تقریباً 5%-15% | چینل کی گہرائی میں تیز کمی کے ساتھ ایک مختصر منتقلی۔ صلاحیت کی حد کو دور کرنے کے لیے اسے منتخب کرنے سے پہلے پگھلنے والی ڈیوٹی اور تھرمل یکسانیت کا اندازہ کریں۔ |
ہمارا بتدریج ڈیزائن PS، PC اور ABS سمیت ایپلی کیشنز کا احاطہ کرتا ہے۔ اچانک کمپریشن فیملی میں PE اور PP جیسی ایپلی کیشنز شامل ہیں۔ یہ مصنوعات کے راستے بحث شروع کرنے میں مدد کرتے ہیں۔ وہ رال گریڈ اور مشین ریویو کو تبدیل نہیں کرتے ہیں، خاص طور پر فلرز، ریگرینڈ یا مطلوبہ معیار کی تفصیلات کے ساتھ۔

سطح کے علاج کے پتے پہنتے ہیں، بلاک شدہ فیڈ گلے نہیں۔
مصنوعات کے دونوں خاندان 38CrMoAlA سٹیل استعمال کرتے ہیں۔ ان کی پروڈکٹ کی تفصیلات میں مندرجہ ذیل علاج کے اختیارات شامل ہیں، جن کا تعلق تبدیلی کی بحث میں ہوتا ہے جب معائنہ لباس کی شناخت کرتا ہے:
| جائیداد | پروڈکٹ کی تفصیل کی قدر | انکوائری کے لیے اس کا کیا مطلب ہے۔ |
|---|---|---|
| نائٹرائڈنگ سختی | HV900-1100 | علاج شدہ سطحوں اور معائنہ کی ضرورت کی وضاحت کریں۔ |
| نائٹرائڈنگ گہرائی | 0.5-0.8 ملی میٹر | منتخب علاج کی شناخت کریں؛ صرف گہرائی سے سروس کی زندگی کا اندازہ نہ لگائیں۔ |
| نکل ٹنگسٹن کھوٹ کی سختی | HRC55-62 | اصل رال، فلر اور پہننے کے پیٹرن کے ساتھ کھوٹ کا جائزہ لیں۔ |
| کھوٹ کی پرت کی گہرائی | 0.8-2.0 ملی میٹر | متفقہ اجزاء کی تفصیلات پر تقویت یافتہ علاقوں کی وضاحت کریں۔ |
ہماریبتدریج سکرو مصنوعات کی تفصیلاتنکل ٹنگسٹن مرکب کے ساتھ کمزور علاقوں کی کمک کی وضاحت کریں۔ فیکٹری کے نقطہ نظر سے، ہم چاہتے ہیں کہ مجوزہ تحفظ ناپے ہوئے لباس کے مطابق ہو۔ زیادہ مہنگی سطح ناکافی خوراک کی مرمت نہیں کرتی ہے یا یہ قائم نہیں کرتی ہے کہ سکرو جیومیٹری رال کے مطابق ہے۔


تشخیص کو ایک مخصوص عمل میں تبدیل کریں۔
سفارش کو اتنا ہی تنگ رکھیں جتنا ثبوت اجازت دیتا ہے۔ فیڈ میں رکاوٹ فیڈ سسٹم کی اصلاح کا مطالبہ کرتی ہے۔ ایک سپیڈ کمانڈ مشین مشین کے جائزے کے لیے کالز کو برقرار نہیں رکھ سکتی۔ تصدیق شدہ والو کی رساو ایک والو اور انٹرفیس کی تشخیص کا مطالبہ کرتی ہے۔ ناپے ہوئے اسکرو یا بیرل پہننے سے اجزاء کی تبدیلی یا قابل تجدید تشخیص کی حمایت ہوتی ہے۔
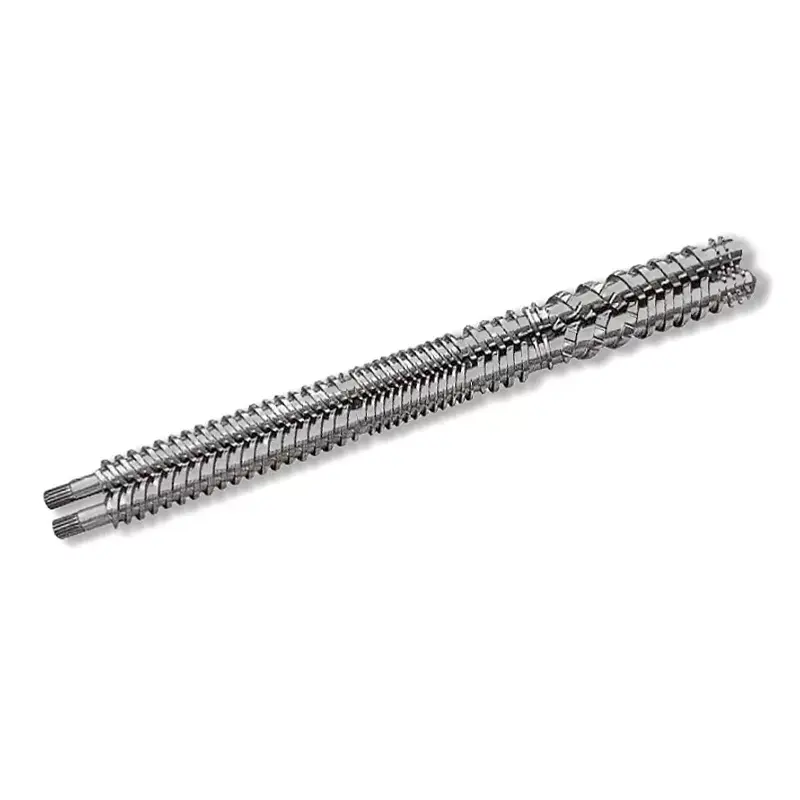
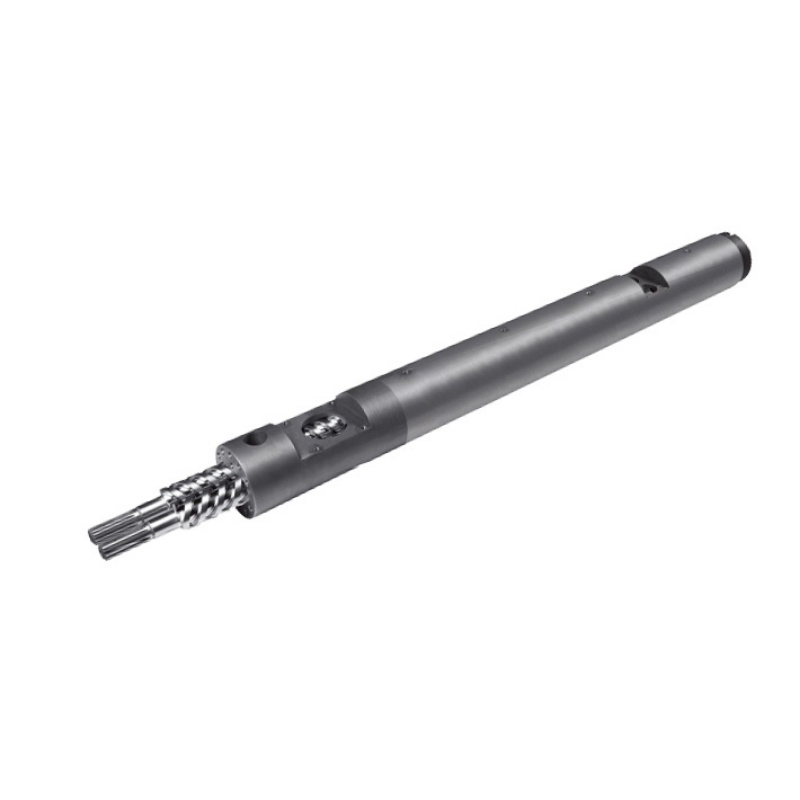
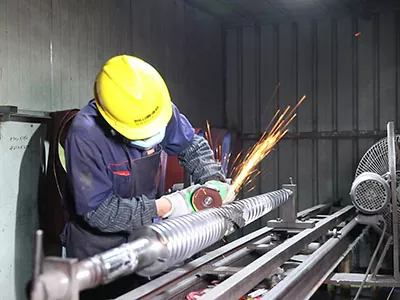
اگر اسمبلی قابل قبول حالت میں ہے لیکن نئی پروڈکشن ڈیوٹی اس کی عملی پلاسٹکائزنگ صلاحیت سے زیادہ ہے، تو ڈیزائن بریف بھیجیں۔ Nanhaiya اپنی مرضی کے مطابق سکرو ڈیزائن، مشینی اور الائے سپرے ویلڈنگ فراہم کرتا ہے۔ ہماریپیداوار کا ساماناس میں 6 میٹر لمبے ورک پیسز کے لیے CNC لیتھز اور پیچیدہ پروازوں اور فلینج ڈھانچے کے لیے پانچ محور والی مشینیں شامل ہیں۔

ریکارڈ بھیجیں جو مسئلہ کی وضاحت کرتا ہے۔
- مشین بنانے والا اور ماڈل، سکرو قطر، اسمبلی ڈرائنگ اور لگے ہوئے سکرو ٹپ کی تفصیلات۔
- رال گریڈ، فلر لوڈنگ، ری گرائنڈ ریشو اور پارٹیکل کنڈیشن۔
- سائیکل کے ذریعے ریکوری کا وقت، اصل اور کمانڈڈ RPM، اس کے پریشر کی بنیاد کے ساتھ بیک پریشر، اور لوڈ یا الارم ریکارڈ۔
- شاٹ سیٹنگ، کشن، حصہ اور رنر کا وزن، درجہ حرارت کے ریکارڈ اور دستیاب ریکوری ونڈو۔
- تبدیلیوں کا پہلے سے تجربہ کیا گیا ہے، جزوی معیار پر ان کا اثر، اور کسی بھی جہتی لباس کی رپورٹ۔
کمیشننگ کے لیے، رال، شاٹ، آپریٹنگ ونڈو اور قابل قبول حصے کے معیار پر متفق ہوں۔ پھر ریکوری ریپیٹ ایبلٹی اور اصل کل سائیکل وقت کا موازنہ کریں۔ اگر پروڈکشن مولڈ ابھی بھی انتظار کرتا ہے یا پرزے معائنہ میں ناکام ہوجاتے ہیں تو ایک تیز الگ تھلگ پلاسٹکائزنگ ٹیسٹ ناکافی ہے۔

تصدیق شدہ وصولی کی حد کے لیے سکرو یا بیرل تجویز کی ضرورت ہے؟
نانہائیہ کو ڈرائنگ اور آپریٹنگ ریکارڈ بھیجیں، بشمول کیا تبدیل ہوا ہے اور آپ کی لائن کو کیا حاصل کرنے کی ضرورت ہے۔ ہمیں بتائیں کہ کیا آپ اصل ڈیوٹی کو بحال کر رہے ہیں یا کسی مختلف مواد یا سائیکل کی ضرورت کے لیے تیاری کر رہے ہیں۔
اپنی ڈرائنگ اور پراسیس ڈیٹا بھیجیں۔انجیکشن مولڈنگ پیچ دیکھیںواٹس ایپ پر بات کریں۔
Zhoushan Nanhaiya پلاسٹک مشینری کمپنی لمیٹڈ
ای میل:info@nhyscrew.com
فون:+86-13505809643| موبائل:+86-13587082002
بلاک سی، نمبر 2 ویسٹ سیکشن، ژنگ زو ایونیو، ڈنگہائی ڈسٹرکٹ، زوشان شہر، ژیجیانگ صوبہ، چین۔
ننھیا سے رابطہ کریں۔
اکثر پوچھے گئے سوالات
عام انجکشن مولڈنگ سکرو کی بازیابی کا وقت کیا ہے؟
کوئی یونیورسل نمبر نہیں ہے۔ بحالی کا وقت رال، شاٹ کی ضرورت، سکرو جیومیٹری، مشین کی صلاحیت اور آپریٹنگ سیٹنگز پر منحصر ہے۔ اس کا موازنہ مشین کی اصل ترتیب میں دستیاب وقت کے ساتھ اور ایک ہی مواد اور شاٹ کا استعمال کرتے ہوئے ایک مستحکم حوالہ کے ساتھ کریں۔
کیا تیزی سے سکرو ریکوری ہمیشہ سائیکل کے وقت کو کم کرتی ہے؟
نہیں، یہ سائیکل کو صرف اس وقت مختصر کرتا ہے جب نامکمل بحالی مشین کی اگلی اجازت کی کارروائی میں تاخیر کر رہی ہو۔ اگر ریکوری دستیاب اوورلیپ ونڈو کے اندر پہلے ہی ختم ہو جاتی ہے، تو اسے تیز تر بنانے سے سائیکل کے کل وقت میں کوئی تبدیلی نہیں ہو سکتی۔
پیچ کیوں گھومتا ہے لیکن بہت آہستہ سے پیچھے ہٹتا ہے؟
چیک کریں کہ آیا رال سکرو تک پہنچ رہی ہے، کیا پیچھے کا دباؤ تبدیل ہوا ہے، اور آیا اسکرو کی اصل رفتار کمانڈ سے میل کھاتی ہے۔ فیڈ برجنگ، متضاد ریگرینڈ، عمل کے حالات اور پہنے ہوئے اجزاء تحقیقات کے لیے ممکنہ شاخیں ہیں۔ اکیلے گھومنے سے یہ ثابت نہیں ہوتا کہ سکرو کافی مواد پہنچا رہا ہے۔
کیا سست ریکوری کو ٹھیک کرنے کے لیے مجھے RPM بڑھانا چاہیے؟
صرف کھانا کھلانے، اصل رفتار، کمر کے دباؤ اور رال کی پروسیسنگ کی حدوں کو چیک کرنے کے بعد۔ پگھلنے کے معیار، اصل پگھلنے والے درجہ حرارت اور دوبارہ ہونے کے ساتھ ساتھ بحالی کے وقت سے کسی بھی تبدیلی کا اندازہ لگائیں۔ غیر حل شدہ کھانا کھلانے یا پہننے کے مسئلے کو چھپانے کے لیے زیادہ رفتار کا استعمال نہ کریں۔
کیا ایک لیک ہونے والی چیک کی انگوٹی ثابت کرتی ہے کہ پورا سکرو پہنا ہوا ہے؟
نمبر چیک رِنگ سیلنگ اور سکرو بیرل پہنچانا مختلف کام ہیں۔ مشین مینوفیکچرر کے والو ٹیسٹ کے ساتھ کشن یا شاٹ ویٹ کے تغیرات کی چھان بین کریں، اور سکرو اور بیرل پہننے کے لیے جہتی معائنہ کا استعمال کریں۔
ننھایہ کو متبادل کا اندازہ لگانے کی کیا ضرورت ہے؟
مشین کا ماڈل، اسکرو ڈائی میٹر اور ڈرائنگ، رال گریڈ اور فلر، ری گرائنڈ تفصیلات، اصل ریکوری ریکارڈ، اسکرو اسپیڈ اور بیک پریشر سیٹنگز، ٹمپریچر ریکارڈز اور پہننے کی کوئی پیمائش بھیجیں۔ مطلوبہ سائیکل اور جزوی معیار کے معیار کو شامل کریں تاکہ متبادل کے پاس ایک متعین کام ہو۔
کے ساتھ جاری رکھیںانجیکشن مولڈنگ سکرو بیرل سلیکشن گائیڈ، یا جانچ کریں۔سکرو ٹپ اور چیک انگوٹی کو تبدیل کرنے کی فہرستاگر ثبوت سامنے کے آخر میں اسمبلی کی طرف اشارہ کرتے ہیں۔