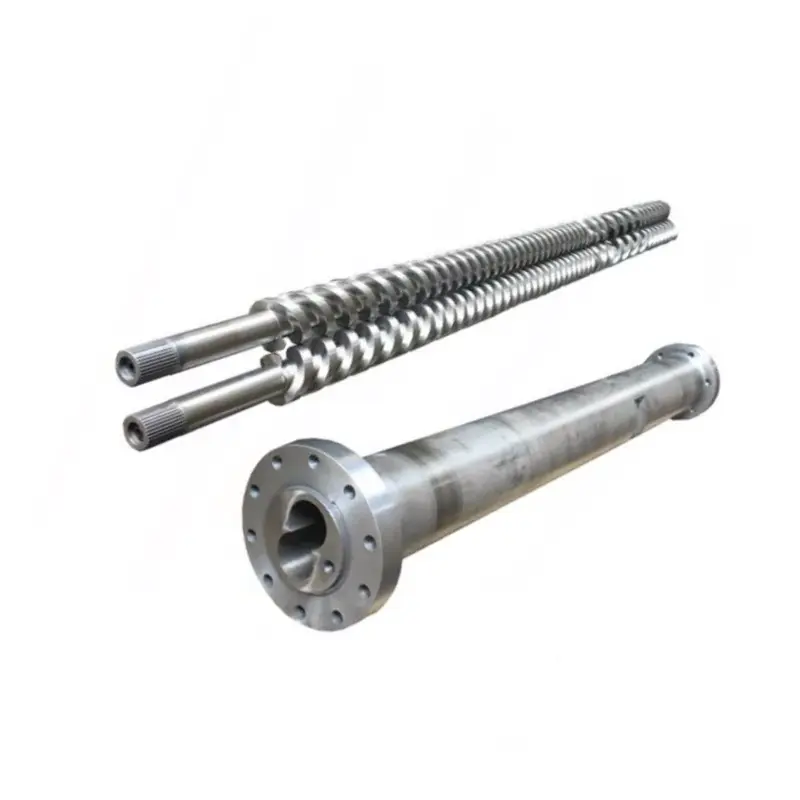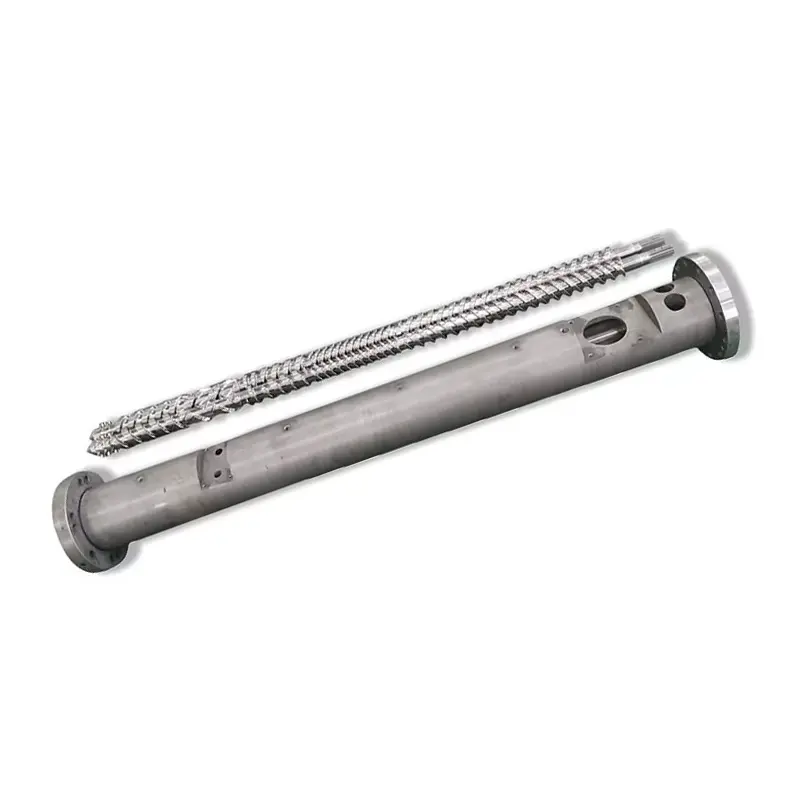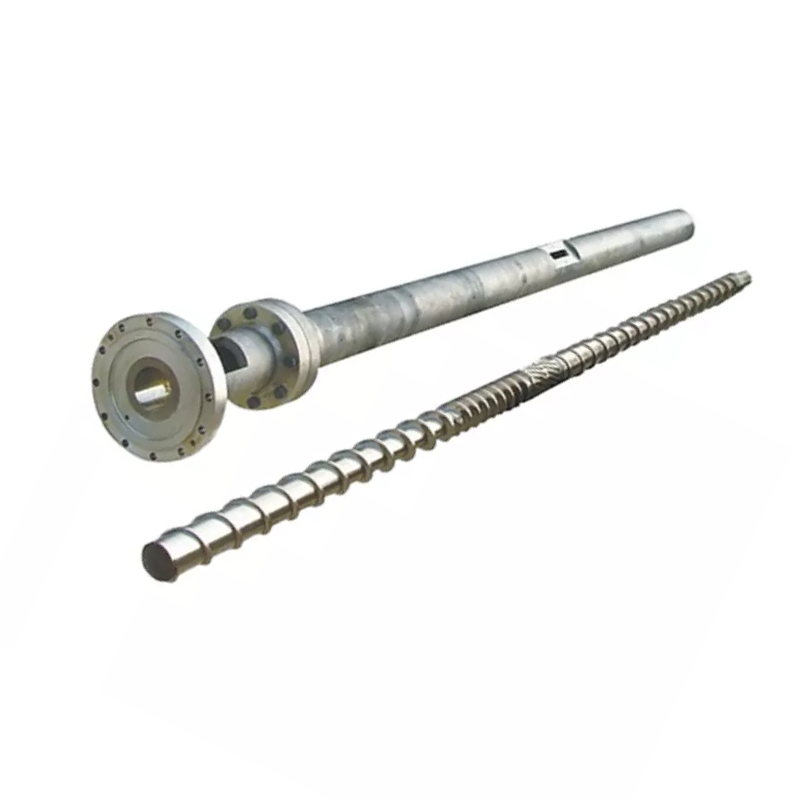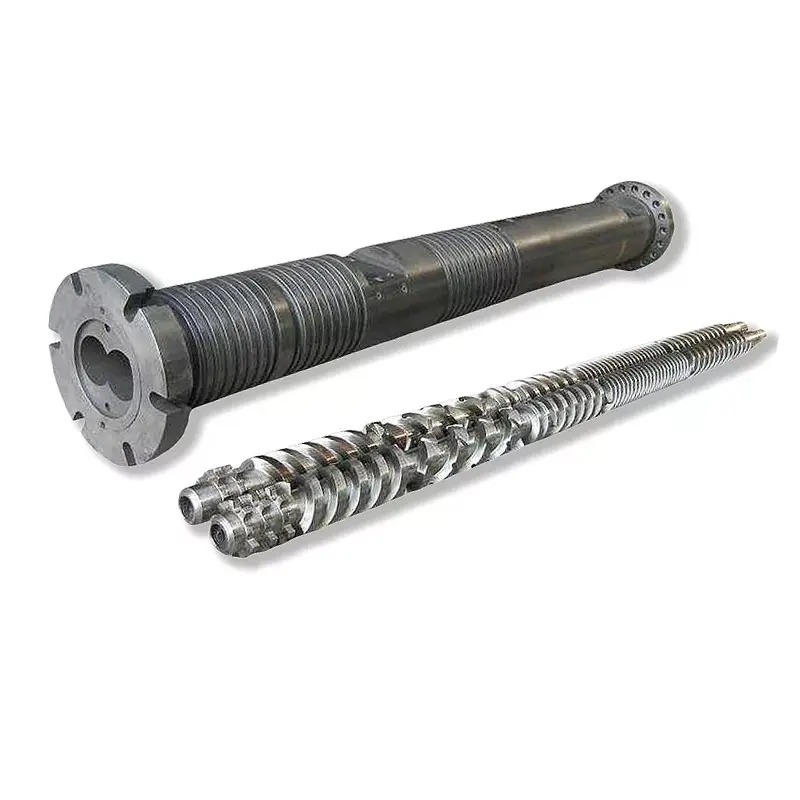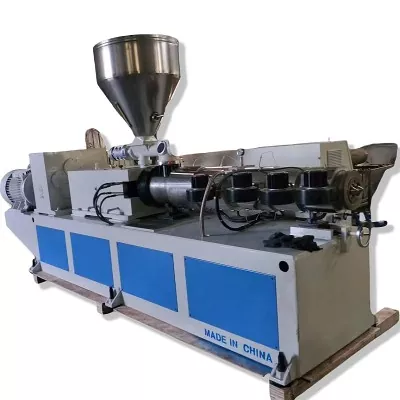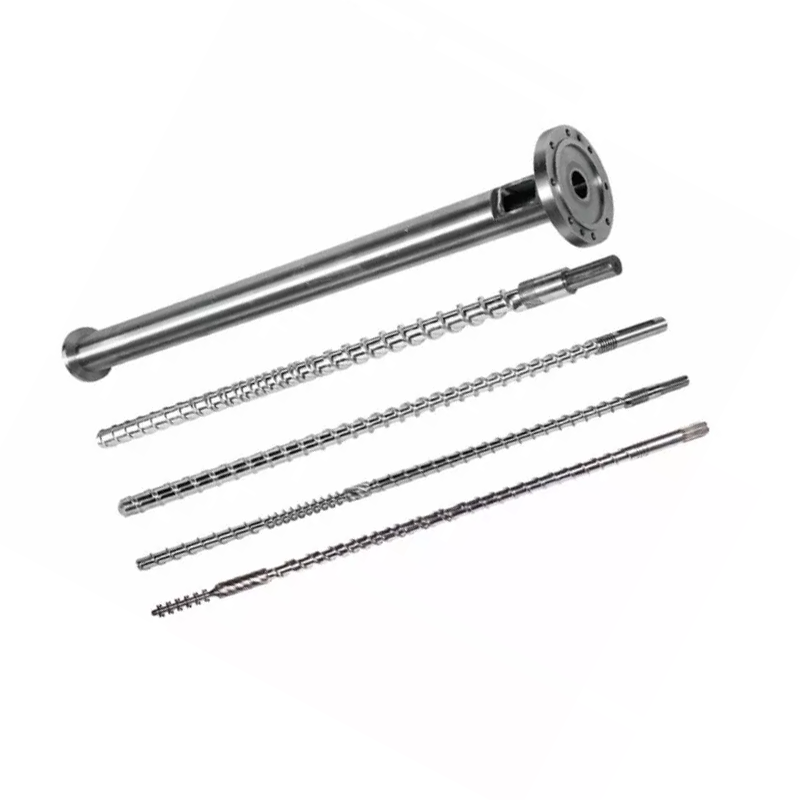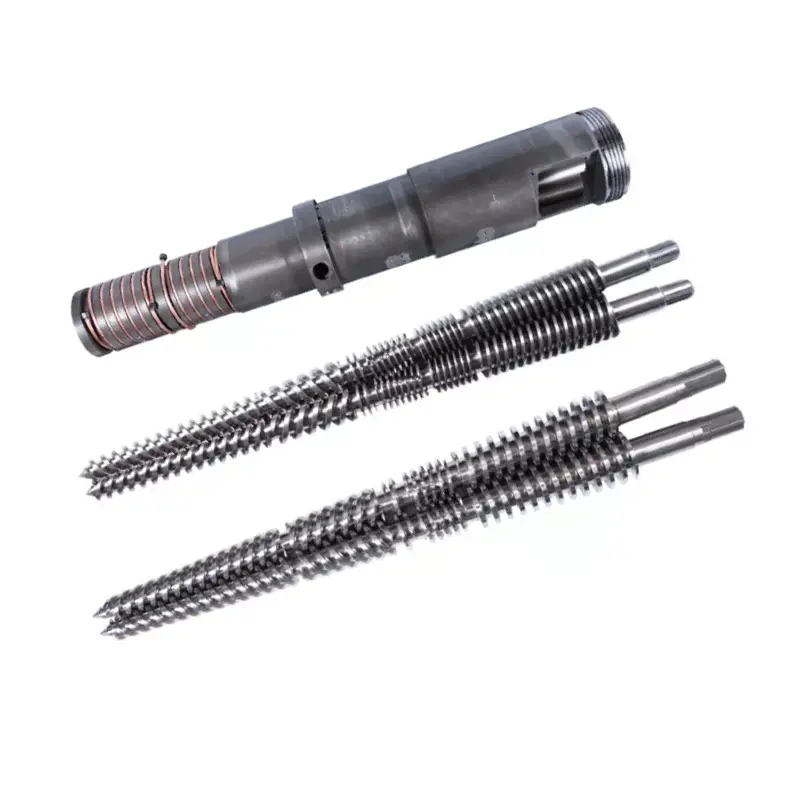

سکرو بیرل اصل میں کیا کرتا ہے۔
سکرو اور بیرل ایک مماثل جوڑے کے طور پر کام کرتے ہیں۔ یہاں ہر چکر کی ترتیب ہے:
- کھانا کھلانا— پلاسٹک کے چھرے ہاپر سے فیڈ زون میں گرتے ہیں۔
- پگھلنا- گھومنے والا سکرو قینچ کی حرارت پیدا کرتا ہے۔ بیرل ہیٹر کے ساتھ مل کر، چھرے پگھلتے اور سکیڑتے ہیں۔
- میٹرنگ- انجیکشن سے پہلے پگھل درجہ حرارت اور دباؤ میں یکساں ہو جاتا ہے۔
- انجکشن- سکرو پلنگر کی طرح آگے بڑھتا ہے، پگھلے ہوئے پلاسٹک کو سانچے میں دھکیلتا ہے۔
ہر ڈیزائن متغیر — جیومیٹری، زون کا تناسب، سطح کا علاج — اس بات پر اثر انداز ہوتا ہے کہ وہ چار مراحل کتنے اچھے ہوتے ہیں۔ ان میں سے کسی ایک میں مماثلت ایک پیداواری مسئلہ کے طور پر ظاہر ہوتی ہے۔
فیصلہ 1: L/D تناسب
L/D تناسب (اسکرو فلائیٹ لمبائی کو اس کے قطر سے تقسیم کیا جاتا ہے) اسپیک شیٹ پر سب سے اہم نمبر ہے۔ یہ رہائش کے وقت، اختلاط کے معیار اور گرمی کی تقسیم کو کنٹرول کرتا ہے۔زیادہ تر عام مقصد کے انجیکشن مولڈنگ ایپلی کیشنز 20:1 استعمال کرتی ہیں۔
| رال | تجویز کردہ L/D |
|---|---|
| PP، PE، PS (معیاری) | 18:1 - 20:1 |
| اے بی ایس، پی سی | 20:1 - 24:1 |
| پیویسی (گرمی سے حساس) | 16:1 – 20:1 |
| پی ای ٹی | 20:1 - 22:1 |
| نایلان (PA) | 18:1 - 20:1 |
| GF سے تقویت یافتہ مواد | 20:1 - 24:1 |
فیصلہ 2: کمپریشن ریشو
کمپریشن ریشو (CR) پیمائش کرتا ہے کہ اسکرو چینل فیڈ زون سے میٹرنگ زون تک کتنا تنگ ہے۔ اعلیٰ CR پگھلنے کو زیادہ جارحانہ طریقے سے دباتا ہے — بے ترتیب رال کے لیے اچھا ہے جو آہستہ آہستہ نرم ہوتی ہیں۔ لوئر سی آر ہلکا ہے، جس کی آپ کو گرمی سے حساس یا فائبر سے بھرے مواد کی ضرورت ہوتی ہے۔
| رال | کمپریشن تناسب |
|---|---|
| ABS، PC، PMMA (بے شکل) | 3.0 - 3.5:1 |
| PP، PE، نایلان (نیم کرسٹل لائن) | 2.5 - 3.0:1 |
| پیویسی | 2.0 - 2.5:1 |
| پی ای ٹی | 2.3 - 2.6:1 |
| GF سے تقویت یافتہ (≥15%) | 2.0 - 2.5:1 |
فیصلہ 3: زون کا تناسب
ایک معیاری انجیکشن سکرو تین زونوں میں تقسیم ہوتا ہے۔ ہر زون کا تناسب کل L/D جتنی اہمیت رکھتا ہے۔
- فیڈ زون (L1):گہرے چینلز جو ہاپر سے ٹھوس چھرے قبول کرتے ہیں۔ لمبا = زیادہ تھرو پٹ صلاحیت۔
- کمپریشن زون (L2):چینل کی گہرائی آہستہ آہستہ کم ہوتی جاتی ہے۔ زیادہ تر پگھلنا یہاں ہوتا ہے۔
- میٹرنگ زون (L3):اتلی، مسلسل چینلز۔ انجیکشن سے پہلے یکساں پگھلنے والے درجہ حرارت اور دباؤ کو یقینی بناتا ہے۔
| رال | فیڈ (L1) | کمپریشن (L2) | میٹرنگ (L3) |
|---|---|---|---|
| پی پی / پیئ | 50% | 25% | 25% |
| ABS/PC | 40% | 40% | 20% |
| پی ای ٹی | 40% | 40% | 20% |
| نایلان (PA) | 35–45% | 35-40% | 20-25% |
| پیویسی | 35% | 50% | 15% |
فیصلہ 4: سکرو بیرل میٹریل
38CrMoALA - معیاری بیس لائن
ننہائیا کے انجیکشن مولڈنگ سکرو سے تیار کیے گئے ہیں۔38CrMoALA مصر دات اسٹیل، گرمی کا علاج اور بجھایا۔ یہ بنیادی مواد معیاری تھرموپلاسٹک جیسے PE، PP، PS اور ABS کو اچھی طرح سے ہینڈل کرتا ہے، جس کی سروس لائف تقریباً10,000-20,000 گھنٹےعام آپریٹنگ حالات کے تحت.
نائٹرائڈنگ
500–560 ° C پر گیس نائٹرائڈنگ ایک نائٹرائڈ پرت بناتی ہے۔0.5–0.8 ملی میٹر موٹیکی سختی کے ساتھ950–1050 HV (~62 HRC). یہ غیر علاج شدہ اسٹیل کے مقابلے میں 30-40% تک پہننے کی مزاحمت کو بہتر بناتا ہے۔ زیادہ تر انجیکشن مولڈنگ ایپلی کیشنز کے لیے معیاری جو بھرے ہوئے یا ہلکے سے بھرے ہوئے مواد کو چلاتے ہیں۔

Nanhaiya اتپریورتی (اچانک) انجکشن مولڈنگ سکرو - PP، PE، اور نایلان جیسے کرسٹل لائن رال کے لیے موزوں ہے۔
Bimetallic — کھرچنے والی ایپلی کیشنز کے لیے
بی میٹالک بیرل میں ایک اعلی مصرع لباس مزاحم استر ہوتا ہے جو دھاتی طور پر بیرل بور سے منسلک ہوتا ہے۔ Nanhaiya کا دائمی عمل ایک حاصل کرتا ہے۔اندرونی بور کی سختی 62 HRCبیرل کے اندرونی حصے کے زیادہ پہننے والے علاقوں کے ارد گرد ہارڈ الائے سپرے ویلڈنگ کے ذریعے۔
| درخواست | سکرو مواد | بیرل کا علاج |
|---|---|---|
| PE، PP، PS (نامکمل) | 38CrMoALA نائٹرائیڈ | معیاری نائٹرائیڈ |
| ABS، PC، نایلان (نا بھرا ہوا) | 38CrMoALA نائٹرائیڈ | معیاری نائٹرائیڈ |
| PA + GF ≤30% | 38CrMoALA، بجھا ہوا + غصہ | نائٹرائیڈ یا دائمی دھات |
| GF مواد 15-50% | Bimetallic / TC پرواز کناروں | دو دھاتی |
| پیویسی / سنکنرن رال | سنکنرن مزاحم کھوٹ | دو دھاتی (CR گریڈ) |
| کاربن فائبر سے بھرا ہوا ہے۔ | ٹنگسٹن کاربائیڈ | ٹی سی اسپرے شدہ بور |
فیصلہ 5: سکرو قطر اور شاٹ سائز
آپ کا اصل شاٹ درمیان میں آنا چاہیے۔35% اور 70%سکرو کی زیادہ سے زیادہ شاٹ کی صلاحیت کا۔ 35% سے نیچے، مواد بیرل میں بہت لمبا بیٹھا ہے اور انحطاط کا خطرہ ہے۔ 70% سے اوپر، سکرو سائیکل کے اندر کافی تیزی سے ٹھیک نہیں ہو سکتا۔
ذیل میں Nanhaiya سے دستیاب عام ترتیبیں ہیں:
| انجکشن کی مقدار (g) | سکرو Ø × لمبائی (ملی میٹر) | بیرل Ø × لمبائی (ملی میٹر) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya بتدریج انجیکشن مولڈنگ سکرو - ABS، PC، اور PMMA جیسے بے ساختہ رال کے لیے بہتر ہے۔
انتباہی نشانیاں آپ کا موجودہ سکرو کام کے لیے غلط ہے۔
- سیاہ دھبے یا جلنے کے نشانات- ضرورت سے زیادہ رہائش کے وقت یا گرم جگہ کی وجہ سے مواد کو خراب کرنا۔ بیرل ٹمپریچر زونز اور سکرو کلیئرنس چیک کریں۔
- متضاد شاٹ وزن- اکثر پہنا ہوا نان ریٹرن والو یا ضرورت سے زیادہ سکرو ٹو بیرل کلیئرنس بیک فلو کی اجازت دیتا ہے۔
- سطح پر نشانات دکھائیں۔- پگھلنے میں نمی یا گیس۔ یہ ناکافی پری ڈرائینگ یا سکرو جیومیٹری کی نشاندہی کر سکتا ہے جو صحیح طریقے سے نہیں نکل رہا ہے۔
- سست بحالی / طویل سائیکل کا وقت- پلاسٹک سازی کی صلاحیت ناکافی ہے۔ سکرو کا قطر ممکنہ طور پر بڑھانے کی ضرورت ہے۔
- رنگ کی تبدیلی پر ہائی سکریپ- میٹرنگ زون میں ناقص اختلاط۔ اسکرو میں شامل ایک میڈڈاک یا رکاوٹ مکسنگ عنصر اکثر اس کو حل کرتا ہے۔
اقتباس کی درخواست کرتے وقت اپنے مینوفیکچرر کو کیا بتائیں
- مشین کا برانڈ اور ماڈل- یا غیر معیاری مشینوں کے لیے بور قطر اور فلینج کے طول و عرض
- بنیادی رال- اگر قابل اطلاق ہو تو فلر کی قسم اور فیصد شامل کریں۔
- شاٹ سائز کی حد- گرام میں کم سے کم اور زیادہ سے زیادہ
- ہدف سائیکل کا وقت
- موجودہ مسائل جن کو آپ حل کرنے کی کوشش کر رہے ہیں۔- اگر کوئی ہے
Nanhaiya سے تکنیکی سفارش حاصل کریں۔
ہم 12 گھنٹے کے اندر جواب دیتے ہیں۔ ہماری انجینئرنگ ٹیم آپ کی مشین اور رال کے لیے صحیح سکرو جیومیٹری، میٹریل گریڈ، اور طول و عرض کی وضاحت کر سکتی ہے — اس سے پہلے کہ آپ کسی اقتباس کا عہد کریں۔