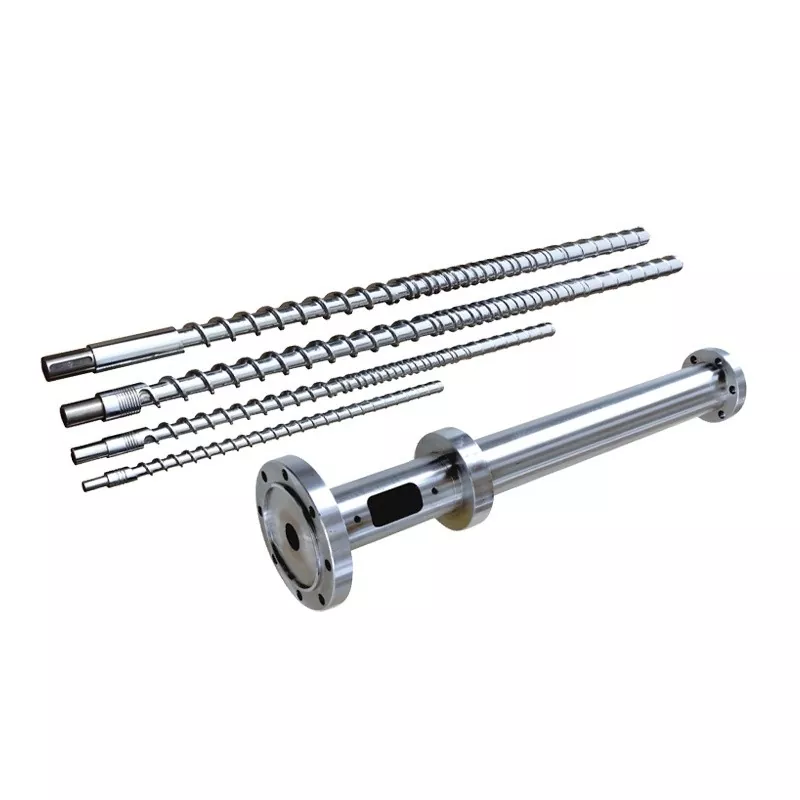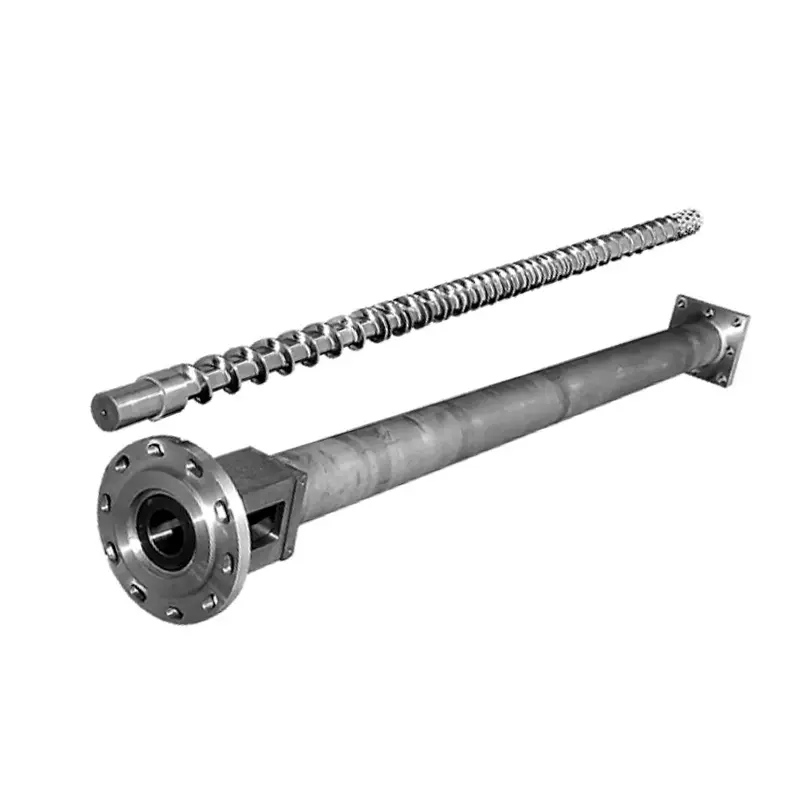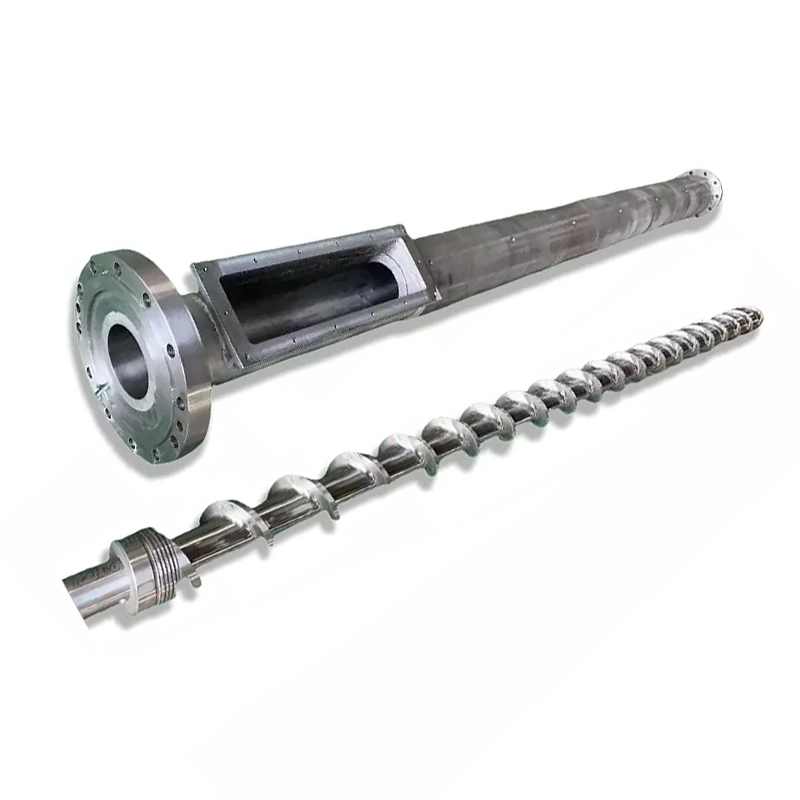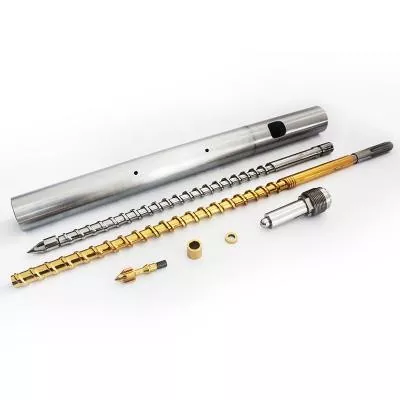
انجکشن سکرو L/D تناسبکام کرنے کی لمبائی کو سکرو قطر سے تقسیم کیا جاتا ہے، اور زیادہ تر انجیکشن اسکرو 18:1 سے 25:1 تک چلتے ہیں۔ یہ وہ ہے جو کوئی خاص شیٹ آپ کو نہیں بتاتی ہے: آپ اپنی پہلے سے موجود مشین پر L/D تبدیل نہیں کر سکتے۔ لمبائی بیرل کی طرف سے مقرر کیا جاتا ہے. آپ جو تبدیل کر سکتے ہیں وہ ہے۔سکرو قطر، اور ایک مقررہ بیرل میں کہ ایک انتخاب L/D، شاٹ کی گنجائش، اور انجیکشن پریشر کو ایک ساتھ مخالف سمتوں میں منتقل کرتا ہے۔ ایک چھوٹا سکرو ایک اعلی L/D، ایک چھوٹا شاٹ، اور زیادہ دباؤ دیتا ہے۔ اس تجارت کو اپنی رال اور اپنے حصے سے جوڑیں، اور زیادہ تر L/D سوالات کا خود جواب دیں۔
انجکشن سکرو پر L/D تناسب کا کیا مطلب ہے؟
L/D سکرو کی ورکنگ لمبائی ہے (L) کو اس کے بیرونی قطر (D) سے تقسیم کیا جاتا ہے۔ چوڑے سے 22 گنا لمبا اسکرو کا L/D 22:1 ہوتا ہے۔
تناسب سائز کے ساتھ ترازو. 22:1 پر 40 ملی میٹر اسکرو کی ورکنگ لمبائی 880 ملی میٹر ہے۔ 22:1 پر 80 ملی میٹر کا سکرو 1,760 ملی میٹر لمبا ہے۔ ایک ہی تناسب، بہت مختلف مشینیں.
تناسب دراصل بیان کرتا ہے۔کتنا رن وے سکرو کو اپنا کام کرنا ہے۔. کھانا کھلانا، پگھلنا، اور پیمائش کرنا سب اس لمبائی کے ساتھ ہوتا ہے۔ زیادہ لمبائی کا مطلب ہے زیادہ پگھلنے کی صلاحیت اور زیادہ اختلاط۔ کم لمبائی کا مطلب ہے دونوں میں سے کم، اور مواد کے گرم بیٹھنے کے لیے کم وقت۔
زیادہ تر انجیکشن اسکرو 18:1 اور 25:1 کے درمیان اترتے ہیں، جن میں 20:1 سے 22:1 عام مقصد والی مشینوں پر کامن گراؤنڈ ہوتا ہے۔ ستون گائیڈ ہماری میں مکمل تصویر کا احاطہ کرتا ہے۔انجیکشن مولڈنگ سکرو بیرل گائیڈ.
انجکشن L/D اخراج L/D سے چھوٹا کیوں ہے؟
ایکسٹروڈرز عام طور پر 25:1 سے 33:1 تک چلتے ہیں۔ انجکشن کے پیچ چھوٹے رہتے ہیں، اور اس کی وجہ سائیکل ہے، روایت نہیں۔
ایک ایکسٹروڈر سکرو مسلسل گھومتا ہے۔ مواد ایک سرے سے داخل ہوتا ہے، اس سے گزرتا ہے اور دوسرے سرے سے نکل جاتا ہے۔ کچھ بھی انتظار نہیں کرتا۔
ایک انجیکشن سکرو پھٹنے میں کام کرتا ہے۔ یہ ایک شاٹ کو پلاسٹکائز کرنے کے لیے گھومتا ہے، پیچھے ہٹتا ہے، پھر رک جاتا ہے۔ یہ انجیکشن لگاتا ہے، اور سڑنا ٹھنڈا ہوجاتا ہے۔ اس سب کے دوران، بیرل میں پہلے سے پگھل ساکن بیٹھتا ہے اور گرم رہتا ہے۔
یہ انتظار ہی سارا فرق ہے۔ ایک لمبا بیرل زیادہ پگھلتا ہے، اور ایک انجیکشن مشین پر، زیادہ پگھلنے کا مطلب ہے کہ مزید مواد زیادہ چکروں کے ذریعے انتظار کر رہا ہے۔ گرمی سے حساس رال کے لیے، اضافی لمبائی اضافی صلاحیت نہیں ہے۔ یہ اضافی تھرمل تاریخ ہے۔
لہذا انجیکشن ڈیزائن پگھلنے کی صلاحیت کو رہائش کے وقت کے مقابلے میں متوازن رکھتا ہے، جبکہ اخراج زیادہ تر صرف پگھلنے کی صلاحیت خریدتا ہے۔
وہ چیز جو آپ کو کوئی نہیں بتاتا: آپ L/D کو تبدیل نہیں کر سکتے
L/D کے بارے میں مضامین اس طرح بات کرتے ہیں جیسے آپ کو کوئی نمبر چننا پڑتا ہے۔ ایک مشین پر جو آپ پہلے سے ہی مالک ہیں، آپ نہیں کرتے۔
ایل بیرل کی طرف سے مقرر کیا جاتا ہے.بیرل ایک مشینی دباؤ والا برتن ہے جو مشین کے فریم میں بولا جاتا ہے، اس کے ہیٹر زونز، فیڈ تھروٹ، اور ایک لمبائی کے ارد گرد تعمیر ہونے والے تمام حصے ہوتے ہیں۔ کوئی بھی بیرل لمبا نہیں کرتا۔
لہذا L/D میں واحد متغیر بچا ہوا D ہے، سکرو کا قطر۔ قطر کو تبدیل کریں، اور تناسب اس کے ساتھ بدل جاتا ہے، کیونکہ لائن کے اوپر کی لمبائی کبھی بھی حرکت نہیں کرتی ہے۔
یہی وجہ ہے کہ مشین بنانے والے ایک ہی مشین کے لیے دو یا تین سکرو قطروں کی فہرست بناتے ہیں۔ وہ آپ کو تین شاٹ سائز پیش نہیں کر رہے ہیں۔ وہ آپ کو ٹریڈ آف کریو پر تین پوائنٹس پیش کر رہے ہیں، اور شاٹ سائز حرکت پذیر چیزوں میں سے صرف ایک ہے۔
سکرو قطر: وہ لیور جو ہر چیز کو حرکت دیتا ہے۔
ایک مقررہ بیرل میں، ایک انتخاب چار چیزوں کو ایک ساتھ منتقل کرتا ہے۔ اس ٹیبل کو سمجھیں اور آپ انجیکشن L/D کو سمجھتے ہیں۔
| اگر آپ ایک کا انتخاب کرتے ہیں... | چھوٹا سکرو قطر | بڑے سکرو قطر |
|---|---|---|
| L/D تناسب | اعلی(ایک ہی L، چھوٹا D) | زیریں(ایک ہی L، بڑا D) |
| شاٹ کی صلاحیت | چھوٹا(کم حجم فی ملی میٹر اسٹروک) | بڑا |
| انجیکشن پریشر دستیاب ہے۔ | اعلی(چھوٹے علاقے پر ایک ہی طاقت) | زیریں |
| پگھلنے کی صلاحیت فی شاٹ | بہتر(کم مواد کے لیے زیادہ L/D) | کم فیاض |
| دیئے گئے حصے کے لیے رہائش کا وقت | چھوٹا(شاٹ میں چھوٹے بیرل کا زیادہ استعمال ہوتا ہے) | لمبا |
| سوٹ | چھوٹے صحت سے متعلق حصے، پتلی دیواریں، زیادہ چپکنے والی اور گرمی سے حساس رال | بڑے شاٹس، اجناس کی رال، موٹی حصے |
دباؤ والی قطار کو دوبارہ پڑھیں، کیونکہ یہ لوگوں کی توقع سے زیادہ ملازمتوں کا فیصلہ کرتا ہے۔ مشین کی ہائیڈرولک یا الیکٹرک ڈرائیو سکرو کے پچھلے حصے میں ایک مقررہ قوت فراہم کرتی ہے۔ دباؤ کو رقبے کے لحاظ سے تقسیم کیا جاتا ہے۔ ایک چھوٹے سکرو میں چہرے کا رقبہ کم ہوتا ہے، اس لیے وہی قوت زیادہ پگھلنے کا دباؤ پیدا کرتی ہے۔
یہی وجہ ہے کہ پتلی دیوار اور اونچی چپکنے والے کام اکثر چھوٹے سکرو پر اترتے ہیں: یہ پگھل کر ایک تنگ گہا میں دھکیل سکتا ہے جسے بڑا پیچ نہیں بھر سکتا۔ اس کے ساتھ آنے والا اعلیٰ L/D ایک بونس ہے، اتفاق نہیں۔
اور اقامتی صف بھی پڑھیں۔ یہ وہی ہے جو خاموشی سے فیصلہ کرتا ہے کہ آیا آپ کا پی سی پیلا ہے۔

L/D شاٹ سائز کو کیسے متاثر کرتا ہے۔
سختی سے، L/D شاٹ کا سائز متعین نہیں کرتا ہے۔ قطر اور اسٹروک کرتے ہیں: شاٹ والیوم اسکرو کے کراس سیکشنل ایریا کو اس سے ضرب کیا جاتا ہے کہ یہ کتنی دور تک جاتا ہے۔
لیکن ایک حقیقی مشین پر آپ انہیں الگ نہیں کر سکتے، کیونکہ وہی قطر جو آپ کے شاٹ کو سیٹ کرتا ہے آپ کا L/D بھی سیٹ کرتا ہے۔ ایک چھوٹے سے درست حصے کے لیے چھوٹا سکرو چنیں، اور آپ نے اسی لمحے ایک اعلیٰ L/D کا انتخاب کیا ہے۔
اس کا عملی نتیجہ خوش آئند ہے۔ اسکرو جو آپ کو چھوٹا شاٹ دیتا ہے وہ آپ کو فی گرام مواد کی زیادہ پگھلنے کی لمبائی اور زیادہ انجیکشن پریشر بھی دیتا ہے۔ وہ تینوں جائیدادیں ایک جیسی ملازمتوں کے لیے موزوں ہیں، یہی وجہ ہے کہ تجارت اکثر اوقات صاف ستھرا کام کرتی ہے۔
جہاں یہ خوش ہونا روکتا ہے جب آپ کسی حصے کو غلط پیچ پر مجبور کرتے ہیں۔ بڑے قطر کے اسکرو پر ایک بہت ہی چھوٹا شاٹ چلائیں اور آپ کو دونوں میں سے سب سے زیادہ نقصان پہنچے گا: ایک کم L/D، آپ کے شاٹ کے مقابلے میں ایک بہت بڑا بیرل حجم، اور ایسا مواد جو گرمی کے ذریعے بہت زیادہ دیر تک چکر لگاتا ہے۔
رہائش کا وقت: معیار کا قاتل جس کا آپ حساب لگا سکتے ہیں۔
رہائش کا وقت یہ ہے کہ پولیمر کا دیا ہوا ٹکڑا انجیکشن لگانے سے پہلے کتنی دیر تک بیرل کے اندر گرم رہتا ہے۔ یہ انجیکشن مولڈنگ میں سب سے کم شرح شدہ نمبر ہے، اور آپ تیس سیکنڈ میں اس کا اندازہ لگا سکتے ہیں۔
رہائش کا وقت ≈ (بیرل شاٹ کی گنجائش ÷ آپ کے شاٹ کا سائز) × سائیکل کا وقت
ایک ہی یونٹوں میں دونوں کی صلاحیتیں۔ مشین کی درجہ بندی سے شاٹ کی صلاحیت لیں۔
ایک مثال کام کریں۔ ایک مشین جس کی 200 گرام شاٹ کی گنجائش ہے، جو 30 سیکنڈ سائیکل پر 20 گرام حصہ چلاتی ہے۔ تناسب 10 ہے، لہذا پگھل تقریبا دس سائیکلوں کے ذریعے بیٹھتا ہے. رہائش کا وقت تقریباً 300 سیکنڈ، یا پانچ منٹ ہے۔
پگھلنے والے درجہ حرارت پر پانچ منٹ PC، POM، PET، یا PVC کے لیے ایک طویل وقت ہے۔ آپ کی ترتیبات کے بارے میں کچھ بھی غلط نہیں ہے۔ بیرل کے لیے یہ حصہ بہت چھوٹا ہے، اور مواد پک رہا ہے جب وہ اپنی باری کا انتظار کر رہا ہے۔
اب اس کام کو ایک چھوٹے سکرو میں منتقل کریں۔ شاٹ کی صلاحیت 80 گرام تک گر جاتی ہے۔ وہی 20 g حصہ اب بیرل کا ایک چوتھائی استعمال کرتا ہے، پگھل دس کی بجائے چار چکروں میں بیٹھتا ہے، اور رہائش کا وقت تقریباً دو منٹ رہ جاتا ہے۔
آپ نے کوئی سیٹ پوائنٹ تبدیل نہیں کیا۔ آپ نے سکرو کا قطر تبدیل کر دیا، اور انحطاط کا مسئلہ اس کے ساتھ چلا گیا۔
20-80% شاٹ کیپیسیٹی بینڈ
عام طور پر صنعتی رہنمائی کا حوالہ یہ ہے کہ آپ اپنے شاٹ کو مشین کی ریٹیڈ شاٹ صلاحیت کے تقریباً 20% اور 80% کے درمیان رکھیں۔ اپنی مشین کے دستی کے خلاف بینڈ کی تصدیق کریں، لیکن اس کے پیچھے منطق ہر جگہ موجود ہے۔
بینڈ کے نیچے، رہائش کا وقت طویل چلتا ہے۔ مواد گرمی کے ذریعے بہت زیادہ سفر کرتا ہے، اور گرمی سے حساس رال کم ہو جاتی ہے۔ یہ وہ ناکامی ہے جو اوپر والا فارمولا پکڑتا ہے۔
بینڈ کے اوپر، دو چیزیں ٹوٹ جاتی ہیں۔ مناسب کشن رکھنے کے لیے کافی بیرل باقی نہیں ہے، اس لیے پیکنگ میں متضاد شاٹ ٹو شاٹ ہو جاتا ہے۔ اور سکرو کے پاس مواد کے تقریباً پورے بیرل کو پگھلانے کے لیے کم وقت اور طوالت ہوتی ہے، اس لیے پگھلنے کا معیار بالکل اسی وقت متاثر ہوتا ہے جب آپ اس میں سے زیادہ سے زیادہ مانگ رہے ہوں۔
بینڈ کے وسط میں زمین اور مشین میں کام کرنے کی گنجائش ہے۔ اگر آپ کا حصہ اس کے باہر بیٹھا ہے، تو درست درستگی مختلف اسکرو قطر، یا ایک مختلف مشین ہے، نہ کہ پراسیس سیٹنگ کا کوئی بہادر سیٹ۔
L/D پگھلنے کے معیار کو کیسے متاثر کرتا ہے۔
لمبائی پگھلنے کی صلاحیت ہے، اور پگھلنے کی صلاحیت معیار ہے۔
زیادہ L/D زیادہ مکمل پگھلنے دیتا ہے۔ٹھوس چھروں کو گرم بیرل کی دیوار کے خلاف مزید سفر کرنا پڑتا ہے، لہذا ان میں سے بہت کم پگھلنے کے طور پر زندہ رہتے ہیں۔ حصے میں سخت دھبوں اور لینس کی شکل کی شمولیت پگھلنے کی ناکامی ہے، اور لمبائی ان سے لڑتی ہے۔
زیادہ L/D زیادہ یکساں پگھل دیتا ہے۔درجہ حرارت برابر ہو جاتا ہے، رنگ اور فلر بہتر طور پر تقسیم ہوتے ہیں، اور چیک رِنگ پر پہنچنے والا پگھلنا شاٹ سے شاٹ تک زیادہ مستقل ہوتا ہے۔ یہ ایک وسیع تر عمل ونڈو کے طور پر ظاہر ہوتا ہے۔
مزید L/D زیادہ تھرمل ہسٹری بھی دیتا ہے۔وہی لمبائی جو اچھی طرح سے پگھلتی ہے وہ مواد کو زیادہ دیر تک رکھتی ہے، اور PVC، PC، POM، اور PET کے لیے، یہ قیمت ہے، فائدہ نہیں۔
تو پگھل معیار زیادہ بہتر ہے کی ایک صورت نہیں ہے. یہ ایک توازن ہے: مکمل طور پر پگھلنے کے لیے کافی لمبائی، بیرل کا حجم اتنا نہیں کہ مواد استعمال ہونے کے لیے بہت زیادہ انتظار کرے۔ جب پگھلنے کی صلاحیت آپ کی مخصوص رکاوٹ ہے، تو ایک بیریئر اسکرو اسے ایک ملی میٹر بیرل شامل کیے بغیر اٹھاتا ہے۔
رال اور حصہ کے لحاظ سے L/D اور قطر کا انتخاب کرنا
تجارت کو ایک ساتھ رکھیں اور انتخاب رال اور حصے سے باہر ہو جائے گا۔
| آپ کا حال | کی طرف جھکاؤ | کیوں |
|---|---|---|
| چھوٹے، پتلی دیواروں کے عین مطابق حصے | چھوٹا سکرو، زیادہ L/D | زیادہ انجکشن دباؤ پتلی حصوں کو بھرتا ہے؛ اچھی پگھلائی فی گرام؛ مختصر رہائش |
| حرارت سے حساس رال (PC، POM، PET، PVC) | شاٹ کے لیے چھوٹا سکرو؛ L/D بینڈ کا چھوٹا اختتام | رہائش کا وقت دشمن ہے۔ شاٹ کو بیرل کی گنجائش کے لحاظ سے بڑا رکھیں |
| ہائی viscosity انجینئرنگ رال | چھوٹا سکرو، زیادہ L/D | بھرنے کے لیے دباؤ اور اچھی طرح پگھلنے کے لیے لمبائی کی ضرورت ہے۔ |
| بڑے شاٹس، کموڈٹی رال (PE، PP، PS) | بڑا سکرو، کم L/D | صلاحیت لیڈز؛ یہ رال کم پگھلنے کی لمبائی کو برداشت کرتی ہے۔ |
| موٹی دیواروں والے حصے، سست چکر | بڑا سکرو، گھڑی رہائش گاہ | طویل سائیکل رہائش کے وقت کو ضرب دیتے ہیں۔ ارتکاب کرنے سے پہلے دوبارہ گنتی کریں۔ |
| شیشے سے بھرا ہوا یا کھرچنے والا مرکب | قطر فی حصہ؛ تبدیل کریںسطح | L/D حصہ کی پیروی کرتا ہے۔ پہننے کا جواب دو دھاتی بور ہے، مختلف لمبائی نہیں۔ |
| اعلی پیداوار پر unmelts | ایک ہی قطر؛ رکاوٹ سکرو | آپ کو پگھلنے کی صلاحیت کی ضرورت ہے، بیرل کی لمبائی نہیں۔ بیرل ویسے بھی نہیں بدل رہا ہے۔ |
آخری دو قطاریں نوٹ کریں۔ دو سب سے عام مسائل جو مولڈر ہمارے سامنے لاتے ہیں وہ L/D کے مسائل بالکل نہیں ہیں، اور ان کو حل کرنے کے لیے ایک مختلف اسکرو قطر خریدنے سے پیسہ ضائع ہوتا ہے۔
انجیکشن مولڈنگ میں عام L/D غلطیاں
- ایک اخراج L/D کاپی کرنا۔انجیکشن اسکرو پر لگائے گئے ایکسٹروڈر ٹیبل سے 30:1 نمبر رہائش کے وقت کے مسئلے کو نظر انداز کرتا ہے جو انجیکشن مولڈنگ کی وضاحت کرتا ہے۔ دونوں مشینیں مختلف کام کرتی ہیں۔
- لمبا فرض کرنا بہتر ہے۔زیادہ لمبائی زیادہ پگھلتی ہے۔اورمزید تھرمل تاریخ. گرمی سے حساس رال پر، دوسرا جیت جاتا ہے اور مواد کم ہو جاتا ہے۔
- شاٹ ٹو کیپیسٹی تناسب کو نظر انداز کرنا۔سب سے عام معیار کا مسئلہ جو ہم جیومیٹری میں دیکھتے ہیں وہ ہے ایک چھوٹا سا حصہ ایک بڑے بیرل میں پکانا۔ کوئی بھی اسے چیک نہیں کرتا، کیونکہ یہ کسی بھی سیٹنگ اسکرین پر نہیں ہے۔
- موجودہ مشین پر یقین رکھنے والا L/D تبدیل کیا جا سکتا ہے۔یہ نہیں کر سکتا۔ بیرل ایل سیٹ کرتا ہے۔ صرف قطر کا انتخاب کرنا آپ کا ہے۔
- پگھلنے کے مسئلے کے لیے L/D کو مورد الزام ٹھہرانا۔اگر غیر پگھلنے والے صرف زیادہ پیداوار پر ظاہر ہوتے ہیں، تو آپ کی پگھلنے کی صلاحیت کم ہے، آپ کی بیرل نہیں۔ ایک بیریئر اسکرو اسے اسی بیرل میں ٹھیک کرتا ہے۔
- پہننے کے مسئلے کے لیے L/D کو مورد الزام ٹھہرانا۔اسی اسکرو کی رفتار سے گرنے والی آؤٹ پٹ کو کلیئرنس پہنا جاتا ہے، جیومیٹری نہیں۔ کسی بھی چیز کو دوبارہ ڈیزائن کرنے سے پہلے اس کی پیمائش کریں۔

دائیں سکرو کو آرڈر کرنے کا طریقہ
ایک سکرو مینوفیکچرر اس چیز سے ڈیزائن کرتا ہے جو آپ انہیں بتاتے ہیں۔ یہ بھیجیں، اور قطر اور جیومیٹری کی سفارش درج ذیل ہے۔
- مشین برانڈ، ماڈل، اور موجودہ سکرو قطر.نام کی تختی والی تصویر اس میں سے زیادہ تر کا احاطہ کرتی ہے، اور یہ ہمیں بتاتی ہے کہ آپ کس بیرل کی لمبائی کے اندر کام کر رہے ہیں۔
- مشین کی شرح شدہ شاٹ صلاحیت،اگر آپ اسے جانتے ہیں، اور آپ کے اصل حصے کا وزن۔
- سائیکل کا وقت۔اوپر دیے گئے دو نمبروں سے، آپ کے لیے رہائش کے وقت کا حساب لگایا جا سکتا ہے۔
- رال، گریڈ، اور فلر مواد.یہ کمپریشن پروفائل اور سطح کے علاج کو اتنا ہی چلاتا ہے جتنا قطر۔
- آپ جس عیب کو دور کرنا چاہتے ہیں۔رہائش گاہ پر پیلے رنگ کے پوائنٹس۔ پگھلنے کی صلاحیت پر غیر پگھلتا ہے۔ دباؤ پر یا چیک کی انگوٹی پر مختصر شاٹس پوائنٹ۔ ہر ایک کا مختلف جواب ہے۔
- ایک ڈرائنگ، یا آپ کا پہنا ہوا سکرو۔یا تو ہمیں آپ کی مشین بنانے دیں۔ ایک پہنا ہوا حصہ CMM آلات پر ±0.01 ملی میٹر تک ناپا جاتا ہے اور جیومیٹری کو دوبارہ بنایا جاتا ہے۔
ننہیا کے ساتھ کیوں کام کریں۔
ہمیں حصہ کا وزن، سائیکل کا وقت، اور مشین کا ماڈل بھیجیں، اور ہم آپ کو کچھ بھی بتانے سے پہلے رہائش کے وقت کا ریاضی چلائیں گے۔ کبھی کبھی جواب ایک مختلف سکرو قطر ہے. کبھی کبھی یہ آپ کے پاس پہلے سے موجود بیرل میں رکاوٹ کا پیچ ہوتا ہے۔ کبھی کبھار ایسا ہوتا ہے کہ آپ کا کام ایک مختلف مشین پر ہے، اور ہم ایسا ہی کہیں گے۔
جب ایک نیا پیچ جواب ہے، ننھایا نے بنایا ہےانجکشن مولڈنگ پیچاور بیرل بیس سال سے زیادہ کے لیے، 38CrMoAlA، 42CrMo، SKD-61، اور سٹینلیس سٹیل میں، 2.5–3 ملی میٹر ٹنگسٹن بیئرنگ الائے پرت کے ساتھ 62 HRC تک جہاں فیڈ اس کا مطالبہ کرتی ہے۔
ہم آپ کی ڈرائنگ، مشین ماڈل، یا پہنا ہوا نمونہ بناتے ہیں۔متبادلاتبڑے مشین برانڈز کے ساتھ ہم آہنگ، ایک سیٹ کا کم از کم آرڈر، اور 12 گھنٹے کے اندر ایک اقتباس۔
پیلے رنگ، unmelts، یا مختصر شاٹس سے لڑ رہے ہیں؟ اپنی مشین کا ماڈل، حصہ کا وزن، سائیکل کا وقت، اور رال بھیجیں۔ ہم آپ کو بتائیں گے کہ آیا یہ L/D، قطر، پگھلنے کی صلاحیت، یا پہننے کا ہے، اور 12 گھنٹے کے اندر اندر کوٹ کریں۔
سکرو کی سفارش حاصل کریں۔اکثر پوچھے گئے سوالات
انجیکشن مولڈنگ سکرو کے لیے عام L/D تناسب کیا ہے؟
زیادہ تر انجیکشن سکرو 18:1 اور 25:1 کے درمیان چلتے ہیں، عام مقصد والی مشینوں پر 20:1 سے 22:1 کے درمیان کام کرتے ہیں۔ گرمی سے حساس رال چھوٹے سرے کے حق میں ہے کیونکہ مواد کم وقت گرم گزارتا ہے۔ انجینئرنگ پلاسٹک جن کو مکمل طور پر پگھلنے کی ضرورت ہوتی ہے وہ طویل اختتام کے حق میں ہیں۔
کیا میں اپنی انجیکشن مولڈنگ مشین پر L/D تناسب تبدیل کر سکتا ہوں؟
براہ راست نہیں۔ لمبائی بیرل کے ذریعہ طے کی جاتی ہے، جو مشین میں ڈالی جاتی ہے۔ جو آپ تبدیل کر سکتے ہیں وہ سکرو کا قطر ہے، اور چونکہ L ایک جیسا رہتا ہے، ایک چھوٹا قطر خود بخود زیادہ L/D دیتا ہے۔ یہ واحد انتخاب آپ کی شاٹ کی صلاحیت اور دستیاب انجیکشن پریشر کو بھی تبدیل کرتا ہے۔
کیا L/D تناسب شاٹ کے سائز کو متاثر کرتا ہے؟
بالواسطہ، اور لازم و ملزوم۔ شاٹ والیوم سکرو ڈائی میٹر اور اسٹروک سے آتا ہے، L/D سے نہیں۔ لیکن ایک مقررہ بیرل پر، قطر جو آپ کے شاٹ کو سیٹ کرتا ہے آپ کے L/D کو بھی سیٹ کرتا ہے۔ ایک چھوٹے شاٹ کے لیے ایک چھوٹا سکرو منتخب کریں، اور آپ کو ایک ہی وقت میں زیادہ L/D اور زیادہ انجیکشن پریشر ملے گا۔
میں انجیکشن مولڈنگ میں رہائش کے وقت کا حساب کیسے لگا سکتا ہوں؟
مشین کی ریٹیڈ شاٹ صلاحیت کو اپنے اصل شاٹ سائز سے تقسیم کریں، پھر سائیکل کے وقت سے ضرب کریں۔ ایک 200 گرام مشین 30 سیکنڈ سائیکل پر 20 جی کا حصہ چلانے والی تقریباً 300 سیکنڈ یا پانچ منٹ کی رہائش دیتی ہے۔ پی سی، پی او ایم، پی ای ٹی، یا پیویسی کو پگھلنے والے درجہ حرارت پر رکھنے کے لیے یہ ایک طویل وقت ہے۔
انجیکشن L/D اخراج L/D سے چھوٹا کیوں ہے؟
کیونکہ ایک انجیکشن سکرو پھٹنے میں کام کرتا ہے۔ یہ ایک شاٹ کو پلاسٹکائز کرتا ہے، پھر رک جاتا ہے جب مشین انجیکشن لگتی ہے اور مولڈ ٹھنڈا ہوتا ہے، اور بیرل میں پگھلا ہوا سارا وقت گرم رہتا ہے۔ ایک extruder مسلسل چلتا ہے اور کچھ بھی انتظار نہیں کرتا. انجیکشن مشین پر بیرل کی اضافی لمبائی اضافی تھرمل ہسٹری ہوتی ہے، نہ صرف اضافی پگھلنے کی صلاحیت، اس لیے انجکشن کے پیچ چھوٹے رہتے ہیں۔
میرے شاٹ کو بیرل کی صلاحیت کا کتنا فیصد استعمال کرنا چاہئے؟
عام طور پر حوالہ دیا گیا رہنمائی تقریباً 20% سے 80% درجہ بندی کی گئی شاٹ کی گنجائش ہے، اور آپ کا مشین مینوئل اتھارٹی ہے۔ اس بینڈ کے نیچے، رہائش کا وقت طویل ہوتا ہے اور گرمی سے حساس مواد کم ہوتا ہے۔ اس کے اوپر، مناسب کشن کے لیے کوئی جگہ نہیں ہے اور تقریباً مکمل بیرل پگھلنے کے لیے کم وقت ہے۔
کیا انجیکشن مولڈنگ کے لیے زیادہ L/D بہتر ہے؟
خود بخود نہیں۔ زیادہ لمبائی زیادہ مکمل پگھلتی ہے اور زیادہ یکساں پگھلتی ہے، جس سے معیار بہتر ہوتا ہے۔ یہ لمبے عرصے تک زیادہ مواد کو گرم رکھتا ہے، جو گرمی سے حساس رال کو کم کرتا ہے۔ صحیح L/D آپ کے مواد کو ضرورت سے زیادہ دیر تک رکھے بغیر مکمل طور پر پگھلا دیتا ہے۔
میرے حصے پیلے ہو رہے ہیں۔ کیا یہ L/D کا مسئلہ ہے؟
عام طور پر یہ رہائش کے وقت کا مسئلہ ہے، جو شاٹ سائز سے بیرل کی صلاحیت کا مسئلہ ہے۔ پہلے رہائش کا حساب کتاب چلائیں۔ اگر ایک چھوٹا سا حصہ بڑے بیرل میں پکا رہا ہے، تو درجہ حرارت کی کوئی ترتیب اور کوئی سکرو جیومیٹری اسے ٹھیک نہیں کرے گی۔ ایک چھوٹا سکرو قطر، یا ایک چھوٹی مشین، کرے گا.