ایک پائپ ڈائی ہیڈ کو برائے نام قطر سے زیادہ فٹ ہونا چاہیے۔ اسے پولیمر، فارمولیشن، پائپ اسٹینڈرڈ، آؤٹ پٹ، ایکسٹروڈر کنکشن، کیلیبریشن سسٹم اور آپریٹرز کے سائز تبدیل کرنے کے طریقے سے مماثل ہونا چاہیے۔ یہ گائیڈ ان ان پٹس کو PVC، PE، CPVC، PP اور PPR پائپ پروڈکشن کے لیے خریداری کی تفصیلات میں بدل دیتا ہے۔


خریدنا aپائپ اخراج ڈائی سر، فراہم کنندہ کو پانچ مماثل ڈیٹا سیٹ بھیجیں: مواد اور تشکیل؛ پائپ کا معیار، قطر اور دیوار کی حد؛ آؤٹ پٹ اور لائن کی رفتار؛ extruder flange اور پگھل inlet انٹرفیس؛ اور ڈاؤن اسٹریم کیلیبریٹر، ویکیوم، کولنگ اور ہول آف کا انتظام۔ ایک درخواست جو صرف "PVC پائپ، 110 mm" دیتی ہے انجینئرنگ کے لیے تیار نہیں ہے۔
معاہدہ کا سب سے اہم نکتہ قبولیت کی شرط ہے۔ اصل پروڈکشن میٹریل، پائپ کا سائز، مستحکم آؤٹ پٹ، لائن کی رفتار، حرارتی اور سینسر سیٹ اپ، قابل اجازت دیوار کی تبدیلی، بیرونی قطر، بیضوی، سطح کی حالت اور مطلوبہ پروڈکٹ ٹیسٹ کے نام بتائیں۔ ڈائی ہیڈ گرم پگھلنے کو شکل دیتا ہے، لیکن یہ خود سے حتمی ٹھنڈے پائپ کی ضمانت نہیں دے سکتا۔
پہلا فیصلہ ڈائی میٹر نہیں ہے۔
پہلا فیصلہ پیداواری لفافہ ہے۔ ایک سر قریبی سائز کا ایک گروپ چلا سکتا ہے جس میں قابل تبدیلی ڈیز اور مینڈریل ہوتے ہیں۔ ایک بہت وسیع سائز کی حد بہاؤ، رہائش کے وقت، ایڈجسٹمنٹ، سر کے دباؤ اور تبدیلی کے کام میں سمجھوتہ پیدا کر سکتی ہے۔ صحیح رینج مواد اور شرح پر منحصر ہے، نہ صرف اس پر کہ داخل ہونے والے جسمانی طور پر جسم کے اندر فٹ ہوسکتے ہیں.
ہم ہر انکوائری کو تین حدود میں تقسیم کرتے ہیں۔ پروڈکٹ کی باؤنڈری پائپ میٹریل، معیاری، قطر اور دیوار کا احاطہ کرتی ہے۔ عمل کی حد آؤٹ پٹ، رفتار، درجہ حرارت اور دباؤ کا احاطہ کرتی ہے۔ مکینیکل باؤنڈری فلینج، سینٹرلائن، ہیٹر، سینسرز، لفٹنگ اور ڈاون اسٹریم پوزیشن پر محیط ہے۔
| خریدار کا ان پٹ | یہ ڈائی ہیڈ کیوں بدلتا ہے۔ | بھیجنے کا ثبوت |
|---|---|---|
| پولیمر اور مکمل فارمولا | viscosity، گرمی کی حساسیت، پرچی، پہننے، سنکنرن کا خطرہ، رہائش کے وقت کی حد اور صفائی کا طریقہ تبدیل کرتا ہے | رال گریڈ ڈیٹا شیٹ، فارمولیشن فیصد اور نمونہ |
| پائپ معیاری اور درخواست | تیار شدہ مصنوعات کی وضاحت کرتا ہے جسے لائن کو تیار کرنا اور جانچنا ضروری ہے۔ | عین مطابق معیاری نمبر، ایڈیشن، مارکیٹ اور اندرونی ڈرائنگ |
| OD، دیوار، SDR یا شیڈول کی حد | کنڈلی بہاؤ کا علاقہ، ٹولنگ فیملی اور عملی تبدیلی کے حصے کی حد مقرر کرتا ہے۔ | کم از کم، عام اور زیادہ سے زیادہ مصنوعات کے ساتھ سائز کی میز |
| نیٹ آؤٹ پٹ اور لائن کی رفتار | بہاؤ کی رفتار، دباؤ، حرارتی بوجھ، رہائش کا وقت اور نیچے کی طرف کولنگ کی طلب کو تبدیل کرتا ہے۔ | ہر ایک اہم سائز کے لیے مستحکم قابل فروخت کلوگرام فی گھنٹہ |
| Extruder اور اڈاپٹر انٹرفیس | انلیٹ جیومیٹری، بولٹ پیٹرن، رجسٹر، مہر، مرکز کی اونچائی اور سپورٹ کا تعین کرتا ہے | موجودہ مشین کی کنٹرول شدہ ڈرائنگ کے علاوہ ماپا تصاویر |
| انشانکن اور کولنگ سسٹم | ڈرا ڈاؤن، فائنل OD، اوولٹی، وال ڈسٹری بیوشن اور اسٹارٹ اپ رویے کو متاثر کرتا ہے۔ | کیلیبریٹر ڈرائنگ، ویکیوم ٹینک کا ڈیٹا، کولنگ کی لمبائی اور ہول آف پوزیشن |
| تبدیلی کا منصوبہ | اس بات کا تعین کرتا ہے کہ کون سے حصے ہٹنے کے قابل ہیں، وہ کس طرح مرکز میں ہیں اور آپریٹرز انہیں کس طرح محفوظ طریقے سے سنبھالتے ہیں۔ | تعدد، صفائی کا طریقہ، کرین کی گنجائش اور ٹارگٹ ڈاؤن ٹائم تبدیل کریں۔ |
ہماری فیکٹری کا نظارہ:ہم برائے نام پائپ قطر کو کافی ڈائی ہیڈ تفصیلات کے طور پر نہیں مانتے ہیں۔ اگر کوئی خریدار ہمیں صرف رال کا نام اور OD دیتا ہے، تو ہم بہاؤ کا راستہ طے کرنے سے پہلے وال سیریز، فارمولہ، آؤٹ پٹ، ایکسٹروڈر انٹرفیس اور سائزنگ کا طریقہ طلب کرتے ہیں۔ گمشدہ آدانوں پر مبنی ایک تیز اقتباس عام طور پر غیر جوابی سوالات کو کمیشن میں لے جاتا ہے۔



تیار پائپ معیار کے ساتھ شروع کریں
ڈائی ہیڈ پروڈکشن ٹولنگ ہے۔ یہ پائپ سرٹیفیکیشن نہیں ہے۔ خریدار کو پروڈکٹ کے درست معیار اور ایڈیشن کی شناخت کرنی چاہیے، جبکہ سپلائر کو پائپ لفافے کو بہاؤ کے راستے، ٹولنگ سیٹ اور ایڈجسٹمنٹ کے طریقے میں ترجمہ کرنا چاہیے۔ حتمی تعمیل تیار پائپ پر اس کی مارکیٹ اور اطلاق کے لیے درکار ٹیسٹوں کے ذریعے ثابت ہوتی ہے۔
عام واٹر پائپ پروجیکٹس کے لیے، تین مفید سرکاری حوالہ جات ہیں۔ISO 1452-2:2009 PVC-U پائپوں کے لیے, ISO 4427-2:2019 برائے PE پائپاورISO 15874-2:2013 گرم اور ٹھنڈے پانی کی تنصیبات میں استعمال ہونے والے PP پائپوں کے لیے. معاہدہ تیار ہونے پر موجودہ ایڈیشن، ترامیم اور قومی اختیار کو چیک کریں۔
| پائپ فیملی | سرکاری ابتدائی حوالہ | ڈائی ہیڈ آر ایف کیو کو ابھی بھی درکار معلومات |
|---|---|---|
| PVC-U پریشر پائپ | ISO 1452-2 یا مطلوبہ قومی مساوی | پیویسی ڈرائی بلینڈ فارمولا، پائپ سیریز، برائے نام OD، وال ٹیبل، ساکیٹنگ الاؤنس، آؤٹ پٹ، لائن کی رفتار اور سطح کی ضروریات |
| پیئ پریشر پائپ | ISO 4427-2 یا مطلوبہ قومی مساوی | عین مطابق PE کمپاؤنڈ، SDR رینج، OD رینج، ٹھوس یا کو-ایکسٹروڈڈ کنسٹرکشن، پٹی یا پرت کا انتظام، آؤٹ پٹ اور کولنگ سسٹم |
| پی پی یا پی پی آر گرم اور ٹھنڈے پانی کا پائپ | ISO 15874-2 یا مطلوبہ قومی مساوی | عین مطابق پی پی گریڈ، پائپ ڈائمینشن کلاس، سروس ایپلیکیشن، پرت کی تعمیر، قطر اور دیوار کی حد، آؤٹ پٹ اور انشانکن کا طریقہ |
| بجلی کی نالی یا صنعتی نلیاں | خریدار کی قابل اطلاق قومی، صنعت یا گاہک کی تفصیلات | مادی فارمولہ، سختی یا فعال ہدف، جیومیٹری، رنگ، پرنٹ یا پٹی، ٹیسٹ پلان اور قابل اجازت سطح کے نقائص |
RFQ میں "بین الاقوامی معیار کے مطابق" نہ لکھیں۔دستاویز، حصہ، ایڈیشن اور مقامی اپنانے کا نام دیں۔ پھر اپنی تیار شدہ پائپ ڈرائنگ اور معائنہ کا منصوبہ منسلک کریں۔ اسی طرح کے برائے نام سائز میں دیوار کی مختلف حدود، ٹیسٹ کے حالات اور شناخت کے تقاضے ہو سکتے ہیں۔
ایک اور علیحدگی اہم ہے۔ پینے کے پانی کی منظوری کا تعلق پائپنگ کی تیار شدہ مصنوعات اور اس کے گیلے مواد سے ہے۔ ننہیا سے ڈائی ہیڈ آرڈر کرنے سے پینے کے پانی کی منظوری خریدار کے پائپ میں منتقل نہیں ہوتی۔ رال کی منظوری، کمپاؤنڈ کنٹرول، پروڈکشن ریکارڈز اور تھرڈ پارٹی سرٹیفیکیشن پائپ مینوفیکچرر کے کمپلائنس سسٹم کا حصہ ہیں۔
اصل فارمولہ کی وضاحت کریں، نہ صرف PVC یا PE
ننھیا کاپائپ اخراج ڈائی سرپیویسی کے لیے ایڈیٹیو، پیئ، سی پی وی سی اور پی پی کے ساتھ پیش کیا جاتا ہے۔ یہ نام مادی خاندانوں کی وضاحت کرتے ہیں۔ وہ ہمیں پگھلنے والی واسکاسیٹی، فلر لوڈنگ، سٹیبلائزر سسٹم، ری سائیکل مواد، پروسیسنگ ونڈو یا پلیٹ آؤٹ کرنے کا رجحان نہیں بتاتے ہیں۔
PVC کے لیے، وزن اور اختلاط کی حالت کے لحاظ سے مکمل خشک مرکب کی ترکیب بھیجیں۔ کیلشیم کاربونیٹ لیول اور پارٹیکل ٹریٹمنٹ، چکنا کرنے والا بیلنس، سٹیبلائزر سسٹم، امپیکٹ موڈیفائر، پروسیسنگ ایڈ، پگمنٹ اور ری ورک فی صد دیوار کی شکل، سر کے دباؤ اور ڈپازٹ کے رویے کو تبدیل کر سکتے ہیں۔
PE یا PPR کے لیے، عین مطابق کمپاؤنڈ گریڈ اور موجودہ سپلائر ڈیٹا شیٹ بھیجیں۔ پگھلنے والے بڑے پیمانے پر بہاؤ یا viscosity کی معلومات شامل کریں جیسا کہ اس گریڈ، کثافت، additives، کاربن سیاہ یا رنگ کے نظام کے لیے شائع کیا گیا ہے، ری گرائنڈ کی حد اور آیا شناختی پٹیاں یا فنکشنل پرتیں ایک ساتھ نکالی گئی ہیں۔
پیویسی اور سی پی وی سی
گرمی کی تاریخ اور رہائش کا وقت قریبی توجہ کے مستحق ہے۔ بہاؤ کا راستہ غیر ضروری ہولڈ اپ سے بچنا چاہیے، اور ہیٹنگ پلان کو کنٹرول شدہ اسٹارٹ اپ اور صفائی کی حمایت کرنی چاہیے۔ تیاری سے پہلے فارمولہ کی تبدیلیوں کا انکشاف کیا جانا چاہئے۔
PE
گریڈ، پگھلنے کی طاقت، آؤٹ پٹ اور کولنگ کی صلاحیت ایک ساتھ کام کرتی ہے۔ ایک اعلی پیداوار والے PE ہیڈ کو مستحکم طواف کے بہاؤ اور مناسب سائز کے نظام کی ضرورت ہوتی ہے، نہ کہ صرف ایک بڑے کنڈلی خلا کی۔
پی پی اور پی پی آر
عین مطابق رال اور سروس پروڈکٹ بتائیں۔ گرم اور ٹھنڈے پانی کے پائپ، صنعتی ٹیوب اور ملٹی لیئر کنسٹرکشن کے لیے مختلف ٹولنگ، کولنگ اور قبولیت کے حالات درکار ہوتے ہیں۔
ہماری فیکٹری کا نظارہ:جب ٹولنگ کی منظوری کے بعد پروڈکشن ٹیم فلر، رال گریڈ یا ری سائیکل شدہ فیصد تبدیل کرتی ہے، تو ڈائی اچانک غلط نہیں ہو جاتی ہے۔ عمل کا ان پٹ بدل گیا ہے۔ ہم حوالہ جاتی فارمولیشن کو تکنیکی معاہدے پر ریکارڈ کرتے ہیں تاکہ مستقبل میں ٹربل شوٹنگ ایک معلوم حالت سے شروع ہو۔

ڈائی اوپننگ پائپ کا آخری سائز نہیں ہے۔
ایک گرم کنارہ دار پگھلا مرنے کو نہیں چھوڑتا اور ہندسی طور پر مستحکم رہتا ہے۔ یہ باہر نکلنے پر پھول سکتا ہے، ہول آف کے نیچے نیچے آ سکتا ہے، کیلیبریٹر سے رابطہ کر سکتا ہے، ٹھنڈک کے دوران سکڑ سکتا ہے اور درجہ حرارت کے برابر ہونے پر تبدیل ہوتا رہتا ہے۔ اسی لیے برائے نام 110 ملی میٹر پائپ خود بخود 110 ملی میٹر ڈائی اوپننگ استعمال نہیں کرتا ہے۔
حتمی نتیجہ ایک نظام سے آتا ہے: ایکسٹروڈر آؤٹ پٹ، پگھلنے کا درجہ حرارت اور دباؤ، ڈائی اور مینڈریل جیومیٹری، سرمفرینشل ہیٹ بیلنس، سینٹرنگ، ایئر پاتھ، کیلیبریٹر، ویکیوم، کولنگ اور ہول آف اسپیڈ۔ اگر یہ پرزے مختلف سپلائرز سے خریدے گئے ہیں، تو خریدار کو ایک کنٹرول شدہ انٹرفیس ڈرائنگ اور ایک قبولیت ذمہ داری کا میٹرکس تفویض کرنا چاہیے۔
| کنٹرول عنصر | جو اس سے براہ راست متاثر ہوتا ہے۔ | جو یہ اکیلا ثابت نہیں کر سکتا |
|---|---|---|
| مرو اور مینڈریل بہاؤ کا راستہ | کنڈلی پگھلنے کی تقسیم، دباؤ میں کمی، رہائش کا رویہ اور ابتدائی ٹیوب کی شکل | حتمی کولڈ OD، دیوار، بیضوی یا دباؤ کی کارکردگی |
| مینڈریل سینٹرنگ ایڈجسٹمنٹ | ابتدائی محیطی فرق اور دیوار کی تقسیم کی اصلاح | ایک مستحکم نتیجہ جب درجہ حرارت، بہاؤ یا بہاو کی سیدھ میں بہتی رہتی ہے۔ |
| ہیٹر زون کا انتظام | سر کے ارد گرد اور اس کے ساتھ تھرمل کنٹرول | پیمائش کے متعین طریقہ کے بغیر پگھلنے کا اصل درجہ حرارت |
| کیلیبریٹر اور ویکیوم ٹینک | بیرونی سائز، ابتدائی کولنگ اور شکل کی حمایت | یونیفارم دیوار جب آنے والی پگھل ٹیوب غیر مستحکم ہے |
| کولنگ سسٹم | استحکام کی شرح، جہتی استحکام اور بقایا گرمی کو ہٹانا | جب پانی کا درجہ حرارت یا بہاؤ بے قابو ہو تو اچھی جیومیٹری |
| ہاول آف | لائن کی رفتار، ڈرا ڈاؤن اور مستحکم نقل و حمل | درست طول و عرض جب کھینچنے والا غلط طریقے سے منسلک ہو یا رفتار میں اتار چڑھاؤ ہو۔ |
مفید سائز کا اصول:سب سے چھوٹی اور سب سے بڑی پائپ کی وضاحت کریں، لیکن مشکل آپریٹنگ کونوں کے ارد گرد انجینئر۔ یہ اکثر ہائی آؤٹ پٹ پر سب سے بڑا پائپ، ہائی لائن اسپیڈ پر سب سے پتلی دیوار، کم آؤٹ پٹ چھوٹا سائز جو رہائش کا وقت بڑھاتا ہے، اور سب سے سخت دیوار یا سطح کی ضرورت کے ساتھ پروڈکٹ ہوتے ہیں۔


Nanhaiya اپنی پائپ ڈائی ہیڈ رینج پر ایڈجسٹ ایبل مینڈریلز، کولنگ چینل کے اختیارات اور تبدیل کیے جانے والے لائنرز پیش کرتا ہے۔ ان اختیارات کو کسی متعین وجہ کے لیے استعمال کریں۔ ایڈجسٹمنٹ مفید ہے جب آپریٹرز کے پاس دوبارہ قابل مرکز کرنے کا طریقہ ہو۔ بدلنے کے قابل لباس اجزاء اس وقت کارآمد ہوتے ہیں جب ان کا دائرہ کار، فالتو مقدار اور متبادل طریقہ کار واضح ہو۔
مشینی شروع ہونے سے پہلے ایکسٹروڈر انٹرفیس کو لاک کریں۔
پائپ ڈائی میں داخلی بہاؤ کا بہترین راستہ ہوسکتا ہے اور پھر بھی انسٹال کرنے میں ناکام رہتا ہے کیونکہ انلیٹ، رجسٹر، بولٹ پیٹرن، مہر یا مرکز کی اونچائی فرض کی گئی تھی۔ تبدیلی کے منصوبے خاص طور پر کمزور ہیں کیونکہ مشین کی ڈرائنگ پرانی، تبدیل شدہ یا دستیاب نہیں ہوسکتی ہیں۔
ہم ثبوت کی تین شکلوں کو ترجیح دیتے ہیں: اصل کنٹرول شدہ ڈرائنگ، تازہ پیمائش اور پیمانے کے حوالے سے واضح تصاویر۔ اگر تینوں متفق نہیں ہیں، تو مینوفیکچرنگ ڈرائنگ جاری ہونے سے پہلے تنازعہ کو حل کریں۔
- ایکسٹروڈر میک، ماڈل اور سکرو کنفیگریشن
- سکرو قطر اور ریٹیڈ آؤٹ پٹ رینج
- ڈسچارج یا اڈاپٹر فلانج ڈرائنگ
- قطر، گہرائی اور رواداری رجسٹر کریں۔
- بولٹ کی مقدار، دھاگہ، پچ کا دائرہ اور واقفیت
- سگ ماہی کے چہرے کی جیومیٹری اور گسکیٹ کا طریقہ
- پگھلنے-انلیٹ قطر اور منتقلی کی لمبائی
- بریکر پلیٹ یا اسکرین انٹرفیس کی ضرورت ہے۔
- پریشر سینسر پورٹ سائز اور مقام
- پگھلنے والے درجہ حرارت سینسر کی قسم اور اندراج
- ہیٹر وولٹیج، فریکوئنسی، پاور اور کنیکٹر
- تھرموکوپل کی قسم اور کنٹرولر کی مطابقت
- ڈائی ہیڈ سینٹر کی اونچائی اور بہاؤ کی سمت
- سپورٹ فریم، پہیے، ریل یا لفٹنگ پوائنٹس
- دستیاب تنصیب اور دیکھ بھال کی منظوری
- کیلیبریٹر اور سیدھ کے حوالے سے فاصلہ
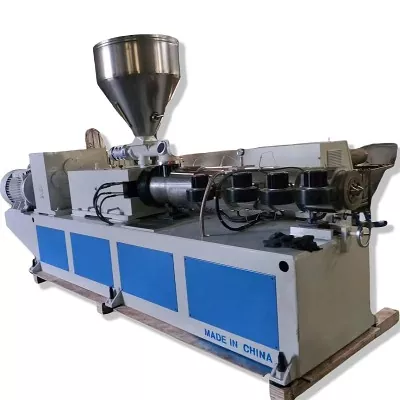
Nanhaiya اپنی مرضی کے مطابق تیار کرتا ہےبیرل flangesاور ڈائی ہیڈ کے اجزاء، لہذا اڈاپٹر کو انسٹالیشن سرپرائز کے طور پر بائیں کی بجائے سر کے ساتھ بات چیت کی جا سکتی ہے۔ مکمل لائن پروجیکٹ کے لیے، ڈائی انٹرفیس کو منتخب کے ساتھ سیدھ میں کریں۔پلاسٹک extruder مشین، کنٹرولز اور بہاو کا سامان۔
ہماری فیکٹری کا نظارہ:فلینج کی ایک فون تصویر لے آؤٹ کو سمجھنے میں ہماری مدد کرتی ہے، لیکن یہ بولٹ کے دائرے یا رجسٹر فٹ کی وضاحت نہیں کرتی ہے۔ ہم سوالات تلاش کرنے کے لیے تصویر کا استعمال کرتے ہیں۔ ہم دھات کو کاٹنے کے لیے ایک دستخط شدہ ڈرائنگ استعمال کرتے ہیں۔ یہ امتیاز انٹرفیس کی ایک چھوٹی غلطی کو پوری تنصیب میں تاخیر سے روکتا ہے۔


مواد اور صفائی ڈیوٹی کے ارد گرد تعمیر کا انتخاب کریں
ننہائیہ کا سرشار پائپ ڈائی ہیڈ سخت سطحوں کے ساتھ اعلیٰ طاقت والے الائے سٹیل کا استعمال کرتا ہے اور اسے درست CNC مشینی اور ہیٹ ٹریٹمنٹ سے تیار کیا جاتا ہے۔ اس کا جنرلنکالنے والا مرتے سرصفحہ 38CrMoAl، نائٹرائڈنگ اور HV950 سے HV1000 کی سطح کی سختی کی فہرست دیتا ہے۔
وہ قدریں مفید ابتدائی اعداد و شمار ہیں، لیکن منظور شدہ تصریح کو پھر بھی صحیح اجزاء کے مواد، علاج کی گنجائش، مکمل سختی کے معیار، بہاؤ کی سطح کی تکمیل، جہتی معائنہ اور کسی بھی سنکنرن کی ضرورت کی شناخت کرنی چاہیے۔ ایک جزو پر سختی کی قدر کو ہر فاسٹنر، ہیٹر کور یا ساختی حصے پر نقل نہیں کیا جانا چاہیے۔
| سروس کی حالت | خریداری کی تشویش | اقتباس میں کیا تعریف کرنا ہے |
|---|---|---|
| بھرا ہوا پیویسی | کھرچنے والی معدنی فلر، ذخائر اور صفائی کی فریکوئنسی | فارمولہ، فلر لیول، گیلے اجزاء کا مواد اور علاج، بدلنے کے قابل پہننے کی گنجائش اور صفائی کا طریقہ |
| CPVC یا گرمی سے حساس مرکب | تھرمل ہسٹری، ہولڈ اپ اور مادی انحطاط | پروسیسنگ ونڈو، فلو پاتھ کا تصور، ہیٹنگ زون، سینسر پوائنٹس، اسٹارٹ اپ اور شٹ ڈاؤن طریقہ کار |
| کاربن بلیک پیئ | مستحکم تقسیم، سطح کا معیار اور طویل رنز | کمپاؤنڈ گریڈ، آؤٹ پٹ رینج، پریشر ونڈو، ہیٹر کا انتظام اور صفائی تک رسائی |
| ری سائیکل مواد | آلودگی، viscosity میں تغیر اور کھرچنے والے ذرات | ماخذ، زیادہ سے زیادہ فیصد، فلٹریشن پلان، نمونہ، متوقع تغیر اور قبولیت کی حدود |
| بار بار رنگ کی تبدیلی | ہولڈ اپ، رسائی، تبدیلی کے حصے کی ہینڈلنگ اور سکریپ | رنگ کی ترتیب، صفائی کا مواد، اجازت شدہ تبدیلی کا وقت، صاف کرنے کا طریقہ کار اور ہٹنے کے قابل حصے |
مشکل ایک مکمل مادی حکمت عملی نہیں ہے۔سطح کی سختی، کیس کی گہرائی، سبسٹریٹ سختی، سنکنرن کا رویہ، ختم اور مرمت کا طریقہ جزو اور عمل کے مطابق ہونا چاہیے۔ سپلائر سے پوچھیں کہ کیا سلوک کیا جاتا ہے، اس کی تصدیق کیسے کی جاتی ہے اور کون سا معائنہ ریکارڈ آرڈر کے ساتھ آتا ہے۔


ننھایہ کا جائزہ لیں۔پیداوار کا سامان, سرٹیفکیٹاورتکنیکی خدمتسپلائر کی اہلیت کے دوران۔ تنصیب کی رہنمائی اور طویل مدتی دیکھ بھال کے مشورے کو متفقہ تعاون کے دائرہ کار میں شامل کیا جا سکتا ہے۔
سائز کی تبدیلی کو خریداری کے حساب کتاب کا حصہ بنائیں
کم ٹولنگ کی قیمت مہنگی ہو سکتی ہے اگر ہر تبدیلی کرین کو جوڑ دیتی ہے، ہیٹر کو نقصان پہنچاتی ہے یا بار بار ٹرائل اینڈ ایرر سینٹرنگ کی ضرورت ہوتی ہے۔ پوچھیں کہ ڈائی اور مینڈریل کو کیسے ہٹایا جاتا ہے، گرم پرزے کہاں رکھے جاتے ہیں، کون سے فاسٹنرز کو سنبھالا جاتا ہے، سیدھ کیسے بحال کی جاتی ہے اور کون سی مہریں یا استعمال کی اشیاء کو تبدیل کیا جاتا ہے۔
| تبدیلی کا سوال | خریدار کو کیوں خیال رکھنا چاہئے۔ | معاہدے کی پیداوار |
|---|---|---|
| کون سے سائز ایک جسم کا اشتراک کرتے ہیں؟ | سروں کی حقیقی تعداد اور تبدیلی والے حصے کے سیٹ دکھاتا ہے۔ | پائپ OD، دیوار کی حد اور مواد کے ذریعہ مطابقت کا میٹرکس |
| ہٹانے سے پہلے کیا ٹھنڈا ہونا چاہیے؟ | ڈاؤن ٹائم اور ہینڈلنگ سیفٹی کو متاثر کرتا ہے۔ | تحریری درجہ حرارت اور ہینڈلنگ کا طریقہ کار |
| ڈائی اور مینڈریل کیسے مرکوز ہیں؟ | اسٹارٹ اپ سکریپ اور دیوار کی اصلاح کو متاثر کرتا ہے۔ | ایڈجسٹمنٹ ڈایاگرام، ریفرنس پوزیشنز اور ٹریننگ |
| کون سے اوزار اور لفٹنگ آلات کی ضرورت ہے؟ | غیر محفوظ دیسی ساختہ ہینڈلنگ کو روکتا ہے۔ | ٹول لسٹ، پارٹ ویٹ، لفٹنگ پوائنٹس اور فکسچر ڈرائنگ |
| کون سے حصے معمول کے اسپیئرز ہیں؟ | دھاگے، مہر، ہیٹر یا سینسر کے نقصان کے بعد ڈاؤن ٹائم کو کم کرتا ہے۔ | دو سال کی تجویز کردہ اسپیئر لسٹ بلحاظ آئٹم |
| بہاؤ کا راستہ کیسے صاف کیا جاتا ہے؟ | لیبر، سطح کا خطرہ اور رنگ تبدیل کرنے والے سکریپ کو تبدیل کرتا ہے۔ | منظور شدہ صفائی کے اوزار، مواد اور جدا کرنے کے اقدامات |
مخلوط پروڈکٹ کے شیڈول کے لیے، تبدیلی کی لاگت کو گھنٹوں، لیبر اور اسٹارٹ اپ سکریپ کے حساب سے لگائیں۔ اگر ایک پلانٹ دو دور دراز پائپ کے سائز کے درمیان فی ہفتہ کئی بار تبدیل ہوتا ہے، تو دو مکمل سر ایک جسم سے زیادہ پیداواری وقت کی حفاظت کر سکتے ہیں جس میں کئی داخل ہوتے ہیں۔ اگر تبدیلیاں کبھی کبھار ہوتی ہیں اور رینج کمپیکٹ ہے، تو مشترکہ جسم سمجھدار ہو سکتا ہے۔
ہماری فیکٹری کا نظارہ:ہم پوچھتے ہیں کہ ٹولنگ کون تبدیل کرے گا اور لفٹنگ کا کون سا سامان دستیاب ہے۔ ایک ڈیزائن جو صاف اسمبلی بنچ پر کام کرتا ہے وہ گرم ایکسٹروڈر اور ویکیوم ٹینک کے ساتھ عجیب ہوسکتا ہے۔ آپریٹر تک رسائی ایک انجینئرنگ ان پٹ ہے، فروخت کے بعد کی تفصیل نہیں۔

ذمہ دار عمل زون کو تلاش کرنے کے لئے پائپ کی خرابیوں کا استعمال کریں
جب پائپ تصریح سے دور ہو جاتا ہے تو آپریٹرز اکثر ڈائی کو پہلے ایڈجسٹ کرتے ہیں کیونکہ اس کے سینٹرنگ بولٹ نظر آتے ہیں۔ یہ درجہ حرارت، ایکسٹروڈر یا بہاو کے مسئلے کو چھپاتے ہوئے ایک پڑھنے کو عارضی طور پر بہتر بنا سکتا ہے۔ ایک ساتھ کئی تبدیلیاں کرنے سے پہلے فریم کے ارد گرد اور پائپ کی لمبائی کے ساتھ خرابی کو ریکارڈ کریں۔
| مشاہدہ شدہ خرابی۔ | ڈائی ہیڈ چیکس | اپ اسٹریم اور ڈاون اسٹریم چیک | سبق خریدنا |
|---|---|---|---|
| ایک طرف مسلسل موٹا | مینڈریل سینٹرنگ، فلو پاتھ ڈپازٹس، نقصان، ہیٹر بیلنس اور اسمبلی الائنمنٹ | ایکسٹروڈر سرجنگ، کیلیبریٹر الائنمنٹ، ویکیوم ڈسٹری بیوشن، کولنگ اور ہول آف الائنمنٹ | قابل رسائی سینٹرنگ، ٹمپریچر زونز اور الائنمنٹ حوالہ درکار ہے۔ |
| پائپ کے ارد گرد اور اس کے ساتھ ساتھ دیوار بدل جاتی ہے۔ | ڈھیلا ایڈجسٹمنٹ، تھرمل سائیکلنگ، غیر مستحکم دباؤ یا ناہموار بہاؤ | کھانا کھلانا، سکرو آؤٹ پٹ، لائن اسپیڈ کنٹرول، ویکیوم اور پانی کے درجہ حرارت کا استحکام | ایک مستحکم آپریٹنگ ونڈو کو قبول کریں، پیمائش کا ایک مختصر سیٹ نہیں۔ |
| لمبی سطح کی لکیریں۔ | آلودگی، جمع، سکریچ یا خراب ہونٹوں کی سطح | غیر پگھلنے والے ذرات، فلٹریشن، کیلیبریٹر کو پہنچنے والے نقصان اور ہینڈلنگ کے نشانات | صفائی کے اوزار، فلٹر پلان، سطح کا معائنہ اور اسپیئر ٹولنگ کی وضاحت کریں۔ |
| پیلی، بھوری یا کالی لکیریں۔ | ڈیڈ زون، ذخائر، ضرورت سے زیادہ مقامی گرمی اور طویل رہائش کا وقت | آلودہ فیڈ، بیرل کے ذخائر، سکرو پہننے اور بند کرنے کی مشق | پرانی جیومیٹری کو کاپی کرنے سے پہلے مکمل پگھلنے والے راستے اور صفائی کے معمولات کا جائزہ لیں۔ |
| سر کا زیادہ دباؤ | محدود کنڈلی فرق، کم درجہ حرارت، رکاوٹ یا غیر موزوں بہاؤ کا راستہ | اسکرین کی پابندی، مواد کی viscosity، آؤٹ پٹ ڈیمانڈ اور سینسر کی حالت | تصریح میں دباؤ کی پیمائش کا نقطہ اور آپریٹنگ حد بیان کریں۔ |
| پائپ اوولٹی ۔ | ناہموار خارجی بہاؤ یا ابتدائی ٹیوب پوزیشن | کیلیبریٹر پہننا، ویکیوم، کولنگ بیلنس، سپورٹ اور ہول آف الائنمنٹ | حتمی اوولٹی مکمل لائن قبولیت ٹیسٹ سے تعلق رکھتی ہے۔ |
| کھردری اندرونی سطح | مینڈریل ختم، ذخائر، درجہ حرارت اور بہاؤ کے رویے | مواد کی نمی، بازی، انحطاط اور آؤٹ پٹ استحکام | نمونے کی منظوری میں اندرونی اور بیرونی سطح کے معیار دونوں شامل کریں۔ |
ایک تبدیلی کا اصول:بیس لائن کو ریکارڈ کریں، ایک کنٹرول شدہ متغیر کو تبدیل کریں، مواد کے لائن سے گزرنے کا انتظار کریں، متاثرہ پائپ کو نشان زد کریں اور دوبارہ پیمائش کریں۔ ایک ہی وقت میں درجہ حرارت، سینٹرنگ، ویکیوم اور ہول آف کی بے ترتیب ایڈجسٹمنٹ وجہ کی شناخت کے لیے درکار شواہد کو ختم کر دیتی ہے۔
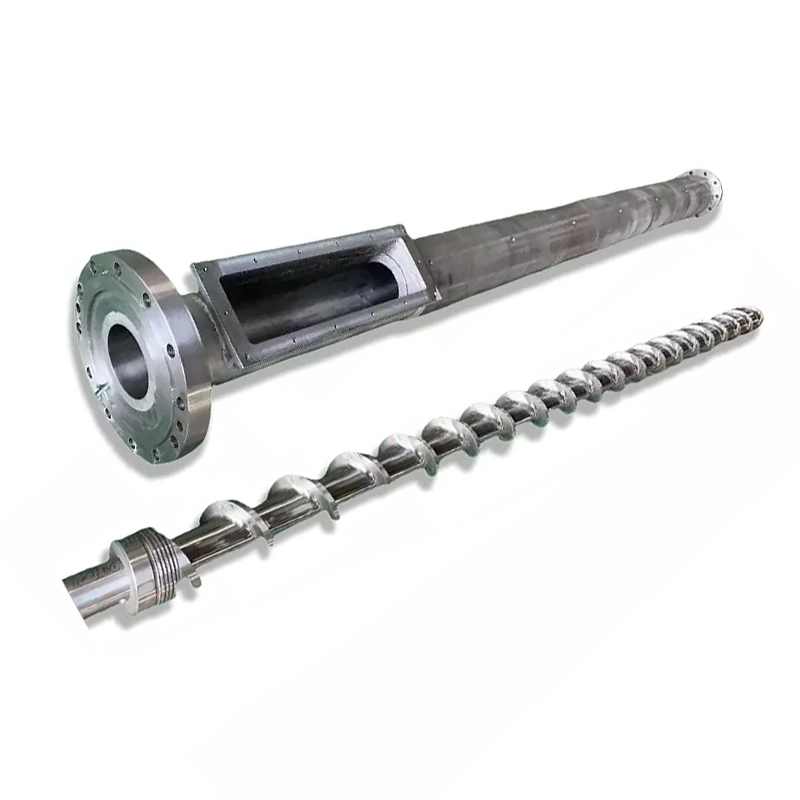
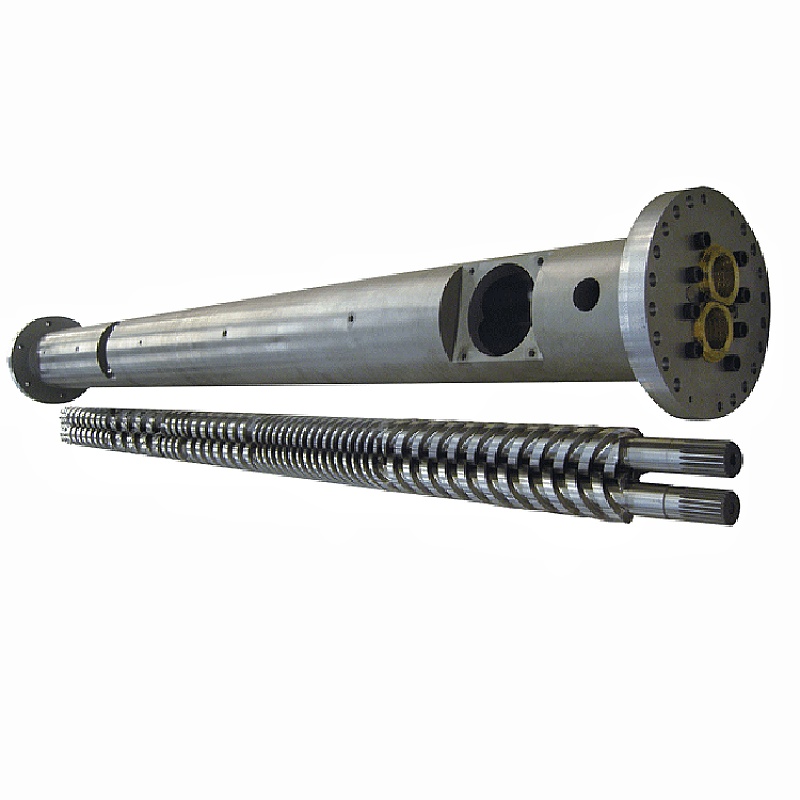
اگر سر سے پہلے آؤٹ پٹ یا پگھلنے کا دباؤ غیر مستحکم ہے، تو اسکرو اور بیرل کا بھی معائنہ کریں۔ ننھایہ سامانپیویسی پائپ سنگل پیچ, پیویسی پائپ متوازی سکرو بیرلاورپیویسی پائپ مخروطی جڑواں سکرو بیرل. پہنا ہوا یا غیر موزوں پلاسٹکائزنگ سیکشن کی تلافی کے لیے ڈائی کو دوبارہ ڈیزائن نہیں کیا جانا چاہیے۔

پائپ اخراج ڈائی ہیڈ RFQ چیک لسٹ
ایک مکمل RFQ خریدار کو کم بنیادی قیمت کا ایک جامع کوٹیشن کے ساتھ موازنہ کرنے کے بجائے انجینئرنگ کے دائرہ کار کا موازنہ کرنے دیتا ہے۔ درج ذیل آئٹمز کو ایک نظرثانی کے زیر کنٹرول پیکج میں رکھیں۔
- مصنوعات کی شناخت کریں۔ہر پائپ OD، دیوار کی حد، SDR یا شیڈول، تہہ کی تعمیر، رنگ اور اطلاق کی فہرست بنائیں۔ عام مصنوعات اور سب سے مشکل سائز کو نشان زد کریں۔
- معیار کا نام بتائیں۔درست معیار، حصہ، ایڈیشن، قومی اپنانے اور اندرونی ڈرائنگ دیں۔ تکمیل شدہ پائپ کے معائنہ کا منصوبہ منسلک کریں۔
- مواد کا انکشاف کریں۔مکمل PVC فارمولہ یا عین مطابق PE، PP یا PPR گریڈ، اضافی چیزیں، فلر، پگمنٹ، ری سائیکل مواد اور سپلائر ڈیٹا شیٹس فراہم کریں۔
- شرح کی وضاحت کریں۔ہر اہم پروڈکٹ کے لیے خالص قابل فروخت آؤٹ پٹ اور لائن اسپیڈ، نیز دستیاب کولنگ کی گنجائش اور عام آپریٹنگ شیڈول دیں۔
- ایکسٹروڈر کی وضاحت کریں۔ریاستی سنگل، متوازی جڑواں یا مخروطی جڑواں سکرو؛ سکرو قطر؛ موٹر پاور؛ عام پگھل دباؤ اور درجہ حرارت؛ اڈاپٹر لے آؤٹ؛ اور موجودہ عمل کی حدود۔
- انٹرفیس کو کنٹرول کریں۔فلینج، رجسٹر، بولٹ سرکل، سیلنگ چہرہ، پگھلنے والے انلیٹ، مرکز کی اونچائی، سینسر پورٹ اور سپورٹ ڈرائنگ منسلک کریں۔
- بجلی کی تفصیلات بتائیں۔ہیٹر کی وولٹیج اور فریکوئنسی، تھرموکوپل کی قسم، کنیکٹر کا معیار، کنٹرولر کی مطابقت، کیبل کی لمبائی اور اگر قابل اطلاق ہو تو خطرناک علاقے کی ضرورت کی فہرست بنائیں۔
- ڈاؤن اسٹریم لائن دکھائیں۔کیلیبریٹر کے طول و عرض، ویکیوم ٹینک، کولنگ کی لمبائی، سپرے یا وسرجن کا انتظام، ہول آف کی قسم، سینٹر لائن اور ڈائی ایگزٹ سے فاصلہ شامل کریں۔
- تبدیلی کی گنجائش کا انتخاب کریں۔تبدیلی کے حصے کے سیٹ، اسپیئر ہیٹر اور سینسرز، سیل، فاسٹنرز، ہینڈلنگ ٹولز، اسٹوریج ریک اور مطلوبہ سائز کی تبدیلی کے طریقہ کار کی فہرست بنائیں۔
- دستاویزات کی وضاحت کریں۔اسمبلی اور پارٹ ڈرائنگ، میٹریل کا بل، میٹریل اور ہیٹ ٹریٹمنٹ ریکارڈز، ڈائمینشنل انسپیکشن، برقی فہرست، آپریٹنگ ہدایات اور اسپیئر پارٹس کی فہرست کی درخواست کریں۔
- قبولیت کا امتحان لکھیں۔رال، فارمولہ، پائپ کا سائز، رن کا دورانیہ، آؤٹ پٹ، لائن اسپیڈ، پراسیس ریکارڈ، ڈائمینشن سیمپلنگ اور پاس/فیل کے معیار کا نام دیں۔
- حمایت کو واضح کریں۔تنصیب کی رہنمائی، کمیشن کی ذمہ داری، آپریٹر کی تربیت، ریموٹ مدد اور ڈائی ہیڈ اور مکمل لائن پرفارمنس کے درمیان حد سے اتفاق کریں۔
تبدیلی کی وارننگ:ایک پہنا ہوا ڈائی اب اپنے اصل جہتوں کو محفوظ نہیں رکھ سکتا۔ مشین کے انٹرفیس اور اچھی طرح سے رکھے ہوئے پائپ کی پیمائش کریں، کوئی اصل ڈرائنگ تلاش کریں اور وضاحت کریں کہ پرانے سر کو کیوں تبدیل کیا جا رہا ہے۔ ہر پہنے ہوئے جہت کو کاپی کرنے سے ایک ہی بہاؤ یا سیدھ کا مسئلہ دوبارہ پیدا ہوسکتا ہے۔
سکرو کی ترتیب بھی مادی ڈیوٹی سے مماثل ہونی چاہیے۔ ننھایا کو براؤز کریں۔سنگل پیچ, متوازی جڑواں پیچاورمخروطی جڑواں سکرو بیرلجب انکوائری مکمل پلاسٹکائزنگ سیکشن کا احاطہ کرتی ہے۔ لوازمات اور منسلک ٹولنگ کے لیے، استعمال کریں۔اخراج کے اسپیئر پارٹس کی حد.
آپ جس پیداواری حالت کو بیچنے کا ارادہ رکھتے ہیں اس پر سر کو قبول کریں۔
جہتی معائنہ ثابت کرتا ہے کہ تیار کردہ اجزاء ڈرائنگ سے ملتے ہیں۔ یہ ثابت نہیں کرتا کہ ایک مخصوص مرکب مکمل لائن سے کیسے گزرے گا۔ ایک صوتی قبولیت کے منصوبے کے دو حصے ہوتے ہیں: اجزاء کی تصدیق اور ایک پروڈکشن رن۔
| قبولیت کا مرحلہ | جس کی تصدیق کرنی ہے۔ | رکھنے کے لیے ریکارڈ |
|---|---|---|
| دستاویز کا جائزہ | منظور شدہ ڈرائنگ ریویژن، میٹریل کا بل، چینج پارٹ میٹرکس، ہیٹر اور سینسر لسٹ، مینوئل اور اسپیئر اسکوپ | دستخط شدہ دستاویز کا رجسٹر |
| اجزاء کا معائنہ | اہم انٹرفیس، مرتکز خصوصیات، سگ ماہی کے چہرے، بندھن، بندرگاہیں، مواد، علاج اور نظر آنے والی سطح کی حالت | ترتیب میں بیان کردہ جہتی اور مادی یا علاج کے ریکارڈ |
| اسمبلی چیک | فٹ، واقفیت، ہیٹر کی تنصیب، سینسر داخل کرنا، مرکز کی نقل و حرکت، حمایت، اٹھانا اور رسائی | تصاویر کے ساتھ اسمبلی چیک لسٹ |
| ہیٹ اپ چیک | زون کی شناخت، کنٹرولر رسپانس، سینسر ریڈنگ، کرنٹ ڈرا اور تھرمل استحکام | زون کا نقشہ اور مستحکم ریڈنگ |
| پیداوار چلانا | متفقہ مواد، پائپ کا سائز، آؤٹ پٹ، لائن کی رفتار، درجہ حرارت، پگھلنے کا دباؤ، موٹر لوڈ، ویکیوم اور کولنگ کے حالات | وقت پر مبنی عمل کی شیٹ اور برقرار رکھے ہوئے نمونے۔ |
| پائپ کا معائنہ | OD، گھڑی کی متعدد پوزیشنوں پر دیوار، بیضوی پن، ماس فی لمبائی، اندرونی اور بیرونی سطح، سیدھا پن اور مطلوبہ معیاری ٹیسٹ | معائنہ رپورٹ نمونے کی پوزیشن اور پیداوار کے وقت سے منسلک ہے۔ |
| روٹین آپریشن | سٹارٹ اپ، سینٹرنگ تصحیح، ایک عام سٹاپ، محفوظ جداگانہ یا ایک متفقہ سائز کی تبدیلی | آپریٹر سائن آف اور اوپن آئٹم کی فہرست |
جب عملی ہو تو خریدار کی نارمل فارمولیشن استعمال کریں۔ اگر کسی متبادل مواد کی ضرورت ہو تو، فرق کو ریکارڈ کریں اور جو کچھ ٹیسٹ ثابت ہوتا ہے اسے محدود کریں۔ ایک کامیاب PE رن PVC فارمولے کی توثیق نہیں کرتا ہے، اور ایک موٹی دیوار کی کم رفتار والی مصنوعات پتلی دیوار کی تیز رفتار حالت کو ثابت نہیں کرتی ہے۔
ہماری فیکٹری کا نظارہ:ہم زیادہ سے زیادہ آؤٹ پٹ پر ایک مختصر ڈسپلے پر ٹریس ایبل پیمائش کے ساتھ مستحکم رن کو ترجیح دیتے ہیں۔ دباؤ کو ٹھیک ہونا چاہئے، دیوار کی ریڈنگ قابل کنٹرول رہنا چاہئے، ہیٹر کو غیر معمولی طور پر نہیں چلنا چاہئے اور ٹھنڈا پائپ متفقہ معائنہ کے مطابق ہونا چاہئے۔ یہ نتیجہ دونوں فریقوں کو ایک مفید ہینڈ اوور پوائنٹ فراہم کرتا ہے۔


اکثر پوچھے گئے سوالات
پائپ اخراج ڈائی ہیڈ کو کوٹ کرنے کے لیے کونسی معلومات درکار ہیں؟
پولیمر گریڈ اور فارمولہ، پائپ اسٹینڈرڈ، مکمل سائز اور دیوار کی حد، ٹارگٹ آؤٹ پٹ اور لائن اسپیڈ، ایکسٹروڈر کی قسم، میلٹ انلیٹ اور فلینج ڈرائنگ، ہیٹر وولٹیج، سینسر کی ضروریات، نیچے کیلیبریشن کی تفصیلات، ترجیحی تبدیلی کے حصے اور قبولیت کا منصوبہ بھیجیں۔ موجودہ کنکشن کی تصاویر اور پیمائش شدہ ڈرائنگ بھی متبادل پروجیکٹس کے لیے مفید ہیں۔
کیا ایک پائپ ڈائی ہیڈ PVC، PE اور PPR چلا سکتا ہے؟
ایک مشترکہ بیرونی جسم تکنیکی طور پر ایک مختصر وضاحت شدہ منصوبے میں ممکن ہو سکتا ہے، لیکن PVC، PE اور PPR ایک جیسے بہاؤ، تھرمل یا سائز کے حالات پیدا نہیں کرتے ہیں۔ ہم پہلے مکمل فارمولیشن، آؤٹ پٹ، سائز کی حد، بہاؤ کے راستے کی ضروریات اور صفائی کے طریقہ کار کا موازنہ کرتے ہیں۔ علیحدہ ٹولنگ یا علیحدہ سر پیداوار کا محفوظ انتخاب ہو سکتا ہے۔
کیا پائپ ڈائی میٹر آخری پائپ قطر کے برابر ہے؟
عام طور پر نہیں. ڈائی چھوڑنے کے بعد ہاٹ ٹیوب بدل جاتی ہے کیونکہ پگھلتا ہے، نیچے کی طرف جاتا ہے، کیلیبریٹر میں داخل ہوتا ہے اور ٹھنڈا ہو جاتا ہے۔ مطلوبہ ڈائی اور مینڈریل ڈائمینشنز کو مواد، آؤٹ پٹ، لائن اسپیڈ، ویکیوم سائزنگ اور کولنگ سسٹم کے ساتھ ڈیزائن کیا جانا چاہیے، بجائے اس کے کہ پائپ سائز سے براہ راست کاپی کیا جائے۔
کیا صرف ڈائی ہیڈ پائپ کی دیوار کی موٹائی اور بیضوی پن کی ضمانت دے سکتا ہے؟
نمبر۔ ڈائی ہیڈ کنڈلی پگھلنے کی تقسیم کو قائم کرتا ہے، لیکن آخری دیوار کی موٹائی اور بیضوی پن بھی پگھلنے کے استحکام، سینٹرنگ، درجہ حرارت کے توازن، کیلیبریٹر کی حالت، ویکیوم، کولنگ، ہول آف الائنمنٹ اور لائن کی رفتار پر منحصر ہے۔ قبولیت کو مکمل آپریٹنگ لائن کی جانچ کرنی چاہئے۔
نانہائیہ ڈائی ہیڈز کو نکالنے کے لیے کون سا مواد استعمال کرتا ہے؟
Nanhaiya کے جنرل ایکسٹروڈر ڈائی ہیڈ پیج پر 38CrMoAl کی فہرست ہے جس میں نائٹرائڈنگ اور HV950 سے HV1000 کی سطح کی سختی ہے۔ سرشار پائپ اخراج ڈائی ہیڈ کو سخت سطحوں کے ساتھ الائے اسٹیل کے طور پر بیان کیا گیا ہے۔ منظور شدہ تفصیلات میں رال، اضافی اشیاء اور صفائی کے طریقہ کار کے لیے حتمی مواد، گرمی کا علاج اور گیلی سطح کی ضروریات کی تصدیق ہونی چاہیے۔
کیا مجھے ایک ڈائی ہیڈ خریدنا چاہیے جس میں کئی سائز کے داخلے ہوں یا کئی مکمل ہیڈز؟
تبدیلی کے حصوں کا استعمال کریں جب سائز کی حد، آؤٹ پٹ اور صفائی کا معمول ایک جسم کو کام کو زیادہ ایڈجسٹمنٹ کے بغیر کور کرنے کی اجازت دیتا ہے۔ جب پروڈکٹس قطر، پولیمر، آؤٹ پٹ، پرت کی ساخت یا تبدیلی کی فریکوئنسی میں بہت مختلف ہوں تو الگ ہیڈز معنی خیز ہوسکتے ہیں۔ مجموعی تبدیلی کے وقت اور پیداوار کے خطرے کا موازنہ کریں، صرف ٹولنگ کی قیمت نہیں۔
پائپ اخراج ڈائی ہیڈ کو کیسے قبول کیا جانا چاہئے؟
ڈرائنگ، میٹریل، ٹریٹمنٹ، ہیٹر، سینسر، فلینج اور فلو پاتھ چیک کے ساتھ شروع کریں۔ پھر متفقہ پیداواری مواد کو مخصوص پائپ سائز، آؤٹ پٹ اور لائن کی رفتار پر چلائیں۔ ریکارڈ درجہ حرارت، پگھلنے کا دباؤ، فریم کے ارد گرد دیوار کی ریڈنگ، بیرونی قطر، بیضوی پن، سطح کی حالت، فی لمبائی بڑے پیمانے پر اور ٹارگٹ پائپ کے معیار کے لیے درکار کوئی بھی ٹیسٹ۔
پائپ کی دیوار کا ایک رخ موٹا ہونے کی کیا وجہ ہے؟
ممکنہ وجوہات میں ڈائی یا مینڈریل کی غلط سنٹرنگ، درجہ حرارت میں عدم توازن، پگھلنے کا ناہموار بہاؤ، بہاؤ کے راستے میں جمع یا نقصان، غیر مستحکم ایکسٹروڈر آؤٹ پٹ، کیلیبریٹر کی غلط ترتیب، ناہموار ویکیوم یا کولنگ، اور ہول آف غلط ترتیب شامل ہیں۔ ڈاون اسٹریم کے مسئلے کو چھپانے کے لیے سینٹرنگ بولٹ استعمال کرنے سے پہلے رجحان کو چیک کریں۔
تکنیکی مواد جو ننہائیہ کے موجودہ پروڈکٹ، آلات اور سروس کی معلومات سے تیار کیا گیا ہے، صرف سرکاری ISO پائپ-معیاری صفحات سے تعاون یافتہ ہے۔ حتمی ڈائی جیومیٹری، مواد، علاج، طول و عرض اور قبولیت کے معیار کی تعریف منظور شدہ پروجیکٹ کی تفصیلات سے ہوتی ہے۔