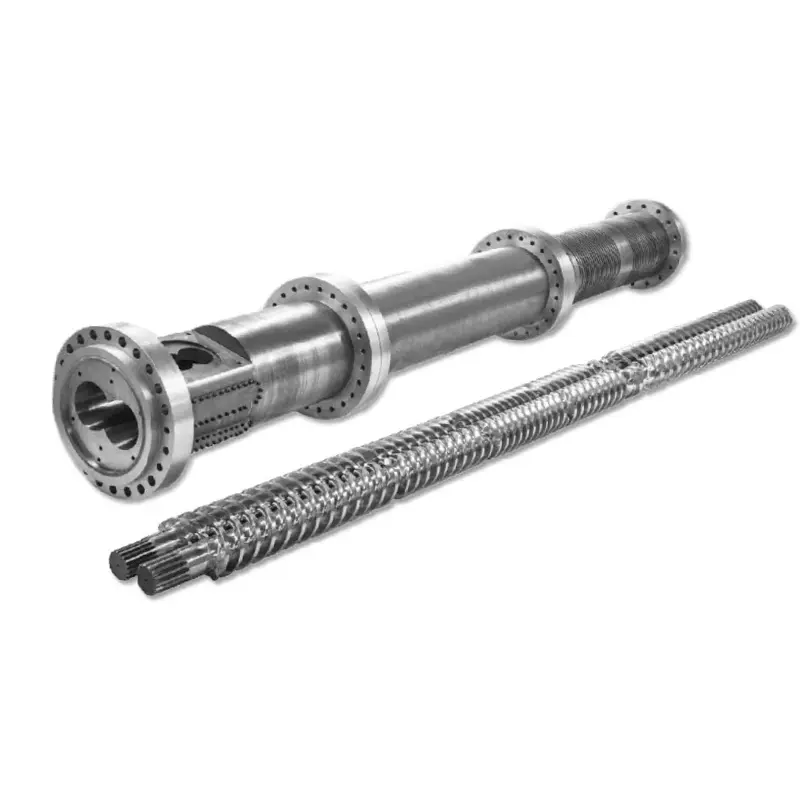
ایک بیرل فلینج اس وقت تک آسان نظر آتا ہے جب تک کہ نیا حصہ مشین تک نہ پہنچ جائے۔ پھر رجسٹر، بولٹ سرکل، سیلنگ چہرہ یا پگھل گزرنے میں ایک چھوٹی سی خرابی تنصیب کو روک سکتی ہے. یہ گائیڈ خریداری اور دیکھ بھال کرنے والی ٹیموں کو دکھاتا ہے کہ کس طرح پرانے نمونے، مشین کے انٹرفیس اور آپریٹنگ ڈیوٹی کو کنٹرولڈ فلینج تصریح میں تبدیل کیا جائے۔



فوری جواب
ایک خریدنے کے لئےextruder بیرل flangeایک کنٹرول شدہ ڈرائنگ بھیجیں جو بور، بیرونی قطر، موٹائی، لوکیشن رجسٹر، بولٹ پیٹرن، سیلنگ چہرہ، مواد، سطح کا علاج اور ملاوٹ کے حصوں کی شناخت کرے۔ اصل درجہ حرارت اور دباؤ کی بنیاد، ایکسٹروڈر یا ڈائی ہیڈ ماڈل، مقدار اور معائنہ کی ضروریات شامل کریں۔
اکیلے الفاظ "ANSI،" "DIN،" "JIS" یا "PN16" سے حسب ضرورت مشین فلینج کا آرڈر نہ دیں۔ وہ حوالہ جات معیاری پائپ فلانج کی وضاحت صرف اس صورت میں کر سکتے ہیں جب مکمل معیاری عہدہ اور سروس کی بنیاد بیان کی جائے۔ ایک ایکسٹروڈر کنکشن کو عام طور پر اس کی اپنی انٹرفیس ڈرائنگ کی ضرورت ہوتی ہے، یہاں تک کہ جب ایک طرف ایک تسلیم شدہ فلینج پیٹرن کی پیروی کرتا ہے۔
سب سے پہلے شناخت کریں کہ آپ کس قسم کا فلینج خرید رہے ہیں۔
حصولی کی غلطیاں اکثر اس وقت شروع ہوتی ہیں جب تین مختلف اجزاء کو فلینج کہا جاتا ہے۔ ایک معیاری پائپ فلانج، ایک کسٹم ایکسٹروڈر بیرل فلینج اور ایک ٹرانزیشن اڈاپٹر تصویر میں ایک جیسا نظر آ سکتا ہے۔ وہ اسی طرح متعین نہیں ہیں۔
| جزو | کیا اس کی تعریف کرتا ہے | اہم خریداری کا خطرہ |
|---|---|---|
| معیاری پائپ فلانج | عین مطابق معیاری، ایڈیشن، برائے نام سائز، کلاس یا PN، سامنا، مواد، بور اور کنکشن کی قسم | ایک مختصر لیبل جیسا کہ "DIN flange" ایک سے زیادہ جہتی اور درجہ بندی کے نظام کا حوالہ دے سکتا ہے۔ |
| اپنی مرضی کے مطابق ایکسٹروڈر بیرل فلانج | کنٹرولڈ مشین ڈرائنگ، میٹنگ بیرل یا اڈاپٹر، رجسٹر، بولٹ پیٹرن، پگھلا بور، سیلنگ فیچر اور سروس ڈیوٹی | مشینی انٹرفیس کے لیے پائپ فلینج ٹیبل کا استعمال جس میں اپنی مرضی کے مطابق لوکیشن اور بہاؤ کی خصوصیات ہیں۔ |
| ڈائی ہیڈ اڈاپٹر فلینج | دو انٹرفیس کے علاوہ اندرونی پگھلنے والی منتقلی، واقفیت، سپورٹ اور سینسر یا اسکرین پیک کی ضروریات | دونوں سرے الگ الگ فٹ ہوتے ہیں، لیکن جمع شدہ بہاؤ کا راستہ، سینٹرلائن یا بولٹ کی سمت بندی نہیں ہوتی |
ننھیا کا کرنٹبیرل flange کی حدفلینج کنکشن اور مرضی کے مطابق پورٹ سائز کے ساتھ گول اسٹیل فلینج کا احاطہ کرتا ہے۔ ANSI، DIN اور JIS پیٹرن دستیاب ہیں، پلاسٹک، کیمیکل، گرینولیشن اور مشینری ایپلی کیشنز کے لیے مکمل طور پر حسب ضرورت طول و عرض کے ساتھ۔
ہماری فیکٹری کا نظارہ:معیاری نام تکنیکی گفتگو شروع کرتا ہے۔ یہ ڈرائنگ ختم نہیں کرتا. ہم سب سے پہلے یہ پوچھتے ہیں کہ وہ حصہ کہاں بیٹھتا ہے، اس کا کیا پتہ لگاتا ہے، اسے کیا سیل کرتا ہے اور اس سے کیا گزرتا ہے۔ ایک بار جب وہ افعال واضح ہو جاتے ہیں، درست طول و عرض کو کنٹرول کرنا بہت آسان ہو جاتا ہے۔


وہ طول و عرض جو فیصلہ کرتے ہیں کہ آیا فلینج فٹ بیٹھتا ہے۔
ایک مفید ڈرائنگ سائز کو فنکشن سے الگ کرتی ہے۔ بولٹ کے سوراخ کلیمپ فورس بناتے ہیں، رجسٹر حصوں کا پتہ لگاتا ہے، چہرہ مہر رکھتا ہے اور بور پگھلنے یا پروسیس میڈیم لے جاتا ہے۔ ایک خصوصیت سے دوسرے کی تلافی کے لیے پوچھنا مشکل اسمبلی اور غیر یقینی سیلنگ پیدا کرتا ہے۔
| ڈرائنگ کی خصوصیت | یہ کیوں اہمیت رکھتا ہے۔ | خریدار کو کیا بیان کرنا چاہئے۔ |
|---|---|---|
| قطر سے باہر | ہیٹر، گارڈز یا سپورٹ کے قریب لفافے، ٹول تک رسائی اور کلیئرنس کو کنٹرول کرتا ہے۔ | برائے نام سائز، رواداری اور کوئی بھی محدود شعبہ |
| مرکزی بور یا پگھلنے والا راستہ | جوائنٹ میں بہاؤ کے تسلسل اور اندرونی قدم کو کنٹرول کرتا ہے۔ | قطر، رواداری، منتقلی کی شکل، سمت اور سطح کی ضرورت |
| مجموعی اور مقامی موٹائی | بولٹ کی مصروفیت، سختی، سیدھ اور جمع شدہ لمبائی کو متاثر کرتا ہے۔ | ڈیٹم کے چہرے، موٹائی، کاؤنٹر بورز اور حب کی لمبائی |
| رجسٹر یا سپیگوٹ کا پتہ لگانا | بولٹ ہول کلیئرنس پر انحصار کرنے کے بجائے مرتکز اسمبلی قائم کرتا ہے۔ | مرد یا عورت کی خصوصیت، قطر، گہرائی، فٹ اور لیڈ ان |
| بولٹ پیٹرن | کلیمپنگ کنکشن فراہم کرتا ہے اور کونیی واقفیت کو ٹھیک کرتا ہے۔ | مقدار، پچ دائرے کا قطر، سوراخ کا سائز، دھاگہ، گہرائی اور کونیی ڈیٹم |
| مہر لگانے والا چہرہ | گسکیٹ، انگوٹھی، نالی یا دھاتی چہرے کے ساتھ مطلوبہ رابطہ بناتا ہے۔ | قسم، طول و عرض، ختم، مہر کی تفصیلات اور قابل اجازت نقصان کا سامنا کرنا پڑتا ہے |
| جیومیٹرک کنٹرولز | بور، رجسٹر اور سیلنگ چہرے کو صحیح طریقے سے منسلک رکھیں | ڈیٹا کے علاوہ درکار چپٹا پن، کھڑا ہونا، پوزیشن، سماکشی یا رن آؤٹ |
| واقفیت کی خصوصیات | ہیٹر، سینسر پورٹس، کی ویز، گارڈز یا غیر متناسب ملن حصوں کو سیدھ میں رکھیں | ایک غیر مبہم ڈیٹم سے گھڑی کا زاویہ |
ISO 286-1 لکیری سائز کی رواداری اور فٹ ہونے کے لیے ایک بین الاقوامی نظام فراہم کرتا ہے، بشمول سلنڈر کی خصوصیات اور بنیادی سوراخ اور بنیادی شافٹ تصورات۔ ISO 1101 فارم، واقفیت، مقام اور رن آؤٹ کنٹرول کے لیے علامتی زبان فراہم کرتا ہے۔ یہ معیار ضرورت کو ظاہر کرنے میں مدد کرتے ہیں، لیکن ڈیزائنر کو پھر بھی فنکشنل ڈیٹمز اور قابل اجازت اقدار کا انتخاب کرنا چاہیے۔
بولٹ ہول کلیئرنس ایک لوکیشن سسٹم نہیں ہے۔اگر منسلک ڈائی ہیڈ یا اڈاپٹر بیرل بور کے ساتھ مرتکز ہونا ضروری ہے، تو رجسٹر یا کسی اور کنٹرول شدہ لوکیشن فیچر کی وضاحت کریں۔ دو غلط سلائیڈ شدہ بوروں کو ایک ساتھ زبردستی کرتے ہوئے بولٹ کو سخت کرنا چہرے، مہر یا بندھن کو نقصان پہنچا سکتا ہے اور نقصان دہ اندرونی قدم چھوڑ سکتا ہے۔

ANSI, DIN, JIS اور PN خریداری کی مکمل تفصیل نہیں ہیں۔
Nanhaiya ANSI، DIN اور JIS کے اختیارات یا حسب ضرورت معیار پیش کرتا ہے۔ یہ رینج اس وقت کارآمد ہوتی ہے جب کوئی فلینج قائم شدہ پلانٹ کی پائپنگ میں شامل ہو یا موجودہ علاقائی پیٹرن سے مماثل ہو۔ کوٹیشن کو ابھی بھی درست دستاویز، ایڈیشن، برائے نام سائز، درجہ بندی، چہرہ، مواد اور کسی بھی پروجیکٹ میں ترمیم کی ضرورت ہے۔
ASME B16.5، مثال کے طور پر، NPS 1/2 سے NPS 24 کے ذریعے پائپ فلینجز اور فلینجڈ فٹنگز کا عنوان ہے۔ اس کا دائرہ دباؤ درجہ حرارت کی درجہ بندی، مواد، طول و عرض، رواداری، مارکنگ اور ٹیسٹنگ پر توجہ دیتا ہے۔ یہ اپنے دائرہ کار میں اجزاء کے لیے ایک مضبوط فریم ورک ہے، لیکن اس کا عنوان ہر ایکسٹروڈر کنکشن کو B16.5 فلینج میں تبدیل نہیں کرتا ہے۔
عملی امتیاز:اگر فلینج پریشر پائپنگ باؤنڈری کا حصہ ہے، تو قابل اطلاق پائپنگ قوانین اور اہل انجینئرنگ کا جائزہ استعمال کریں۔ اگر یہ کسٹم مشین انٹرفیس ہے تو اسے منظور شدہ آلات کی ڈرائنگ اور آپریٹنگ ڈیوٹی سے کنٹرول کریں۔ اگر یہ دونوں کردار ادا کرتا ہے، تو خریداری کے پیکج کو ضروریات کے دونوں سیٹوں کو پورا کرنا چاہیے۔
معیاری پیٹرن
معیاری نمبر، سال یا ایڈیشن، سائز، کلاس یا PN، سامنا، مادی گروپ اور ملاپ کا جزو بیان کریں۔ کسی بھی انحراف کو واضح طور پر درج کریں۔
اپنی مرضی کے مطابق پیٹرن
دستخط شدہ ڈرائنگ کو اتھارٹی بنائیں۔ معیار کا حوالہ اب بھی منتخب دھاگوں، فٹ، علامتوں یا ٹیسٹ کے طریقوں کی وضاحت کر سکتا ہے۔
مخلوط انٹرفیس
دکھائیں کہ کون سا چہرہ معیار کے مطابق ہے اور کون سا چہرہ اپنی مرضی کے مطابق ہے۔ اندرونی منتقلی اور دونوں سروں کے درمیان کونیی تعلق کی وضاحت کریں۔
ہماری فیکٹری کا نظارہ:"پرانے فلانج کی طرح" مفید سیاق و سباق ہے، لیکن یہ قابل معائنہ ضرورت نہیں ہے۔ ہم ایک ڈرائنگ پر عین انٹرفیس ڈالتے ہیں اور خریدار سے اسے منظور کرنے کو کہتے ہیں۔ یہ پیداوار، معائنہ اور تنصیب ٹیموں کو ایک ہی جواب دیتا ہے جب پیمائش سے سوال کیا جاتا ہے۔
پریشر کلاس کو درجہ حرارت اور مواد سے الگ نہیں کیا جا سکتا
Nanhaiya کے بیرل فلانج صفحہ پر PN6، PN10، PN16، PN25، PN40 اور PN63 کے اختیارات درج ہیں۔ ان کا علاج دستیاب تفصیلات کے زمرے کے طور پر کریں، نہ کہ ایک عالمگیر ورکنگ پریشر بیان کے طور پر۔ قابل استعمال درجہ بندی کا انحصار حکمرانی کے معیار، مواد، درجہ حرارت، جیومیٹری، بولٹنگ، سیل اور سسٹم کے ڈیزائن پر ہوتا ہے۔
پولیمر پروسیسنگ ایسے حالات کا اضافہ کرتی ہے جو ایک چھوٹا فلینج لیبل بیان نہیں کر سکتا۔ کنکشن گرم پگھلنے، حرارتی اور کولنگ کے چکر، مشین کی کمپن، ڈائی ہیڈ ویٹ، اسمبلی کا بوجھ اور صفائی دیکھ سکتا ہے۔ عام اور زیادہ سے زیادہ حالات بیان کریں، لیکن ڈیزائن کی شرائط کو معمول کے عمل کی ترتیبات سے الگ رکھیں۔
| ڈیوٹی ان پٹ | کارخانہ دار کو اس کی ضرورت کیوں ہے۔ | منسلک کرنے کا ثبوت |
|---|---|---|
| عام اور زیادہ سے زیادہ درجہ حرارت | مادی رویے، مہر کے انتخاب، تھرمل حرکت اور درجہ بندی کی بنیاد پر اثر انداز ہوتا ہے۔ | پروسیسنگ شیٹ، ہیٹر کی ترتیبات اور پیمائش شدہ آپریٹنگ رینج |
| عام اور زیادہ سے زیادہ دباؤ | قابل اطلاق ڈیزائن کے طریقہ کار کے تحت مکینیکل اور سگ ماہی ڈیوٹی کی وضاحت کرتا ہے۔ | آلات کی حد، آپریٹنگ ریکارڈ اور ڈیزائن کی ضرورت |
| پریشر میڈیم | پگھلا ہوا پولیمر، گیس، مائع یا پلانٹ پائپنگ کے لیے مختلف ڈیزائن اور صفائی کے کنٹرول کی ضرورت پڑ سکتی ہے۔ | مواد کا نام، فارمولہ، حفاظتی ڈیٹا اور عمل کا خاکہ |
| بیرونی بوجھ | بھاری ڈائی ہیڈ یا غیر تعاون یافتہ پائپنگ فلینج پر موڑنے کا بوجھ ڈال سکتی ہے۔ | اسمبلی کا وزن، کشش ثقل کا مرکز، سپورٹ اور انسٹالیشن ڈرائنگ |
| تھرمل سائیکل | بار بار توسیع اور سکڑاؤ پری لوڈ، سیدھ اور سگ ماہی کو متاثر کر سکتا ہے۔ | فریکوئنسی کے علاوہ حرارتی اور کولنگ کی ترتیب کو شروع اور بند کریں۔ |
| قابل اطلاق کوڈ یا کسٹمر رول | حسابات، مواد کے ریکارڈ، مارکنگ، جانچ اور منظوری کی ذمہ داری کا تعین کرتا ہے۔ | عین مطابق دستاویز، ایڈیشن اور پروجیکٹ کی تفصیلات |
رساو کے لیے تنہا علاج کے طور پر اعلیٰ PN نمبر کا انتخاب نہ کریں۔رساو چہرے کو پہنچنے والے نقصان، غلط مہر، مسخ، آلودگی، خراب سیدھ، غیر موزوں بولٹنگ یا تھرمل حرکت سے آ سکتا ہے۔ کلاس کو تبدیل کرنے یا طریقہ سخت کرنے سے پہلے ناکامی کا طریقہ کار تلاش کریں۔


حقیقی ماحول کے لیے مواد اور سطح کے علاج کا انتخاب کریں۔
ننہائیا کاربن اسٹیل، سٹینلیس سٹیل اور الائے سٹیل سے بیرل فلینج تیار کرتا ہے۔ دستیاب سطح کے علاج میں سینڈ بلاسٹنگ، گیلوانائزیشن اور نکل چڑھانا شامل ہیں، اور دیگر علاج گاہک کی ضروریات کے لیے دستیاب ہیں۔ منظور شدہ ڈرائنگ میں ایک درست درجہ اور علاج کا دائرہ ہونا چاہیے، نہ صرف ایک وسیع مادی خاندان۔
| آپشن | ایک خریدار اس پر غور کیوں کر سکتا ہے۔ | منظوری سے پہلے حل کرنے کے لیے سوالات |
|---|---|---|
| کاربن سٹیل | عام مشینری کی طاقت اور اقتصادی تیاری جہاں ماحول کو کنٹرول کیا جاتا ہے۔ | عین مطابق گریڈ، سنکنرن تحفظ، ویلڈیبلٹی، درجہ حرارت کی بنیاد اور بے نقاب سطحیں۔ |
| سٹینلیس سٹیل | سنکنرن مزاحمت یا ایک واضح عمل کے ماحول کے لئے صاف کرنے والی بے نقاب سطح | عین مطابق گریڈ، کیمیکل ایکسپوژر، گیلنگ رسک، میٹنگ میٹریل اور فیبریکیشن روٹ |
| کھوٹ سٹیل ۔ | مکینیکل یا تھرمل ڈیوٹی جو ایک مخصوص مرکب اور علاج کے راستے کا مطالبہ کرتی ہے۔ | گریڈ، گرمی کا علاج، سختی، سختی، مشینی صلاحیت اور معائنہ کے ریکارڈ |
| سینڈبلاسٹڈ سطح | سطح کی تیاری یا ایک مخصوص بیرونی تکمیل | کون سے چہروں کا علاج کیا جاتا ہے اور کون سے قطعی یا مہر والے چہروں کی حفاظت ہونی چاہیے۔ |
| جستی یا نکل چڑھایا سطح | متفقہ ماحول کے لیے اضافی سطح کا تحفظ | کوٹنگ کا مواد، موٹائی کا معیار، نقاب پوش علاقے، جہتی الاؤنس اور مرمت کا طریقہ |
کوٹنگ غیر موزوں بنیادی مواد، کمزور جیومیٹری یا خراب سیلنگ چہرے کو درست نہیں کرتی ہے۔ یہ قریبی فٹنگ رجسٹر کو بھی تبدیل کر سکتا ہے اگر ڈرائنگ نقاب پوش سطحوں اور حتمی جہتوں کی وضاحت نہیں کرتی ہے۔ فیصلہ کریں کہ رواداری علاج سے پہلے لاگو ہوتی ہے یا اسمبلی کے لیے تیار حصے پر۔
ہماری فیکٹری کا نظارہ:ہم کام کرنے والے چہروں کو محفوظ بیرونی چہروں سے الگ کرتے ہیں۔ ایک مہر والی زمین، کھوجنے والے قطر یا تنگ بور کو حادثاتی طور پر کوٹنگ نہیں ملنی چاہیے۔ ڈرائنگ پر ٹریٹمنٹ کی حدود کو نشان زد کرنا مکمل پرزے آنے کے بعد ان کو حل کرنے سے کہیں زیادہ محفوظ ہے۔



متبادل بیرل فلینج کی پیمائش کیسے کریں۔
ایک پرانا حصہ قیمتی جسمانی ثبوت فراہم کرتا ہے، لیکن ہو سکتا ہے کہ یہ اب مطلوبہ جیومیٹری کی نمائندگی نہ کرے۔ ایک رجسٹر پہن سکتا ہے، مرمت کے دوران چہرے کو سکم کیا جا سکتا ہے اور گرمی پلیٹ کو بگاڑ سکتی ہے۔ اصل مشین یا اسمبلی ڈرائنگ دستیاب ہونے پر بہترین سٹارٹنگ اتھارٹی رہتی ہے۔
- نصب شدہ اسمبلی کی تصویر بنائیں۔بہاؤ کی سمت، اجزاء کی ترتیب، سینٹر لائن، سپورٹ، ہیٹر، سینسرز اور جدا کرنے سے پہلے رسائی کو ریکارڈ کریں۔
- ملاوٹ کے دونوں اجزاء کی شناخت کریں۔ہر چہرے سے جڑے ہوئے بیرل، اڈاپٹر، اسکرین چینجر، سنگم کور، گیئر باکس سائیڈ ڈھانچہ یا ڈائی ہیڈ کو نوٹ کریں۔
- ثبوت کو تبدیل کیے بغیر صاف کریں۔پولیمر اور ڈھیلے آلودگی کو دور کریں بغیر کناروں کو گول کیے یا چمکانے والے لباس کے نشانات جو ناکامی کی وضاحت کرتے ہیں۔
- ڈیٹمز قائم کریں۔ڈائمینشنز ریکارڈ کرنے سے پہلے بنیادی سیلنگ یا بڑھتے ہوئے چہرے، بور یا رجسٹر کا محور اور ایک کونیی خصوصیت کا انتخاب کریں۔
- ہر انٹرفیس کی پیمائش کریں۔بور، بیرونی قطر، موٹائی، ہر قدم اور گہرائی، بولٹ پیٹرن، دھاگے، کاؤنٹر بورز، چہرے کی خصوصیات اور واقفیت ریکارڈ کریں۔
- ملاوٹ کے حصوں کی پیمائش کریں۔ایک کاپی شدہ پہنا ہوا فلینج پرانی غلطی کو دوبارہ پیش کرسکتا ہے۔ مرد اور خواتین کے اصل رجسٹر، دستیاب بولٹ کی منگنی اور مہر کی جگہ کی تصدیق کریں۔
- نئی ڈرائنگ پر تنازعات کو حل کریں۔نمونہ، اصل ڈرائنگ اور ملاوٹ کی پیمائش کا موازنہ کریں، پھر اس طول و عرض کو منظور کریں جو مطلوبہ فنکشن کو بحال کرتا ہے۔
کم از کم تصویر سیٹ:ایک نصب شدہ جائزہ، دونوں فلینج چہرے، ایک سائیڈ ویو، بیرل یا ڈائی ہیڈ نام پلیٹ، ہر نشان یا حصہ نمبر، مہر، اور نقصان کے قریبی نظارے۔ واقفیت کے لیے حصے کے ساتھ ایک پیمانہ رکھیں، لیکن نقطہ نظر کی تصاویر سے کبھی بھی اہم جہتوں کا حساب نہ لگائیں۔
جڑواں سکرو یا کثیر اجزاء کے منصوبوں کے لیے، کونیی واقفیت کو احتیاط سے چیک کریں۔ بولٹ کا پیٹرن ہموار ہو سکتا ہے جب کہ پگھلنے والا، ہیٹر ٹرمینل، سینسر پورٹ یا سپورٹ نہیں ہے۔ اسمبلی ایک ساتھ بولٹ کر سکتی ہے اور پھر بھی اسے ناقابل استعمال پوزیشن میں گھمایا جا سکتا ہے۔
متعلقہ پروڈکٹ فیملی کا اشتراک کریں تاکہ سپلائر سسٹم کو سمجھ سکے۔ ننھایہ نے تائید کی۔واحد سکرو, متوازی جڑواں سکرواورمخروطی جڑواں سکرو بیرلایپلی کیشنز، پلسextruder سنگم کوراور اپنی مرضی کے مطابق ڈائی انٹرفیس۔
مشینی صلاحیت ڈرائنگ کی حمایت کرتی ہے، لیکن اسے تبدیل نہیں کرتی ہے۔
ننھیا کاپیداوار کا سامانصفحہ 0.02 ملی میٹر کی CNC ڈرلنگ اور ملنگ پوزیشننگ کی درستگی کی فہرست دیتا ہے۔ یہ فاسد اسکرو پروازوں اور خصوصی فلینج ڈھانچے کے لیے پانچ محور والی مشینی کی بھی نشاندہی کرتا ہے۔ یہ صلاحیتیں پیچیدہ سوراخ کے نمونوں اور فلینج کی خصوصیات سے متعلق ہیں۔
مشین کی شائع شدہ پوزیشننگ کی اہلیت خود بخود ہر تیار شدہ فلینج کی برداشت نہیں ہے۔ اصل قبولیت ڈرائنگ، پروسیسنگ روٹ، فکسچرنگ، میٹریل کنڈیشن، ہیٹ ٹریٹمنٹ یا کوٹنگ کی ترتیب اور معائنے کے متفقہ طریقہ سے حاصل ہوتی ہے۔
| مینوفیکچرنگ کا مرحلہ | کنٹرول سوال | کارآمد خریدار ریکارڈ |
|---|---|---|
| مواد کی رسید | کیا مواد آرڈر پر بیان کردہ عین درجے اور فارم سے میل کھاتا ہے؟ | مواد کا سرٹیفکیٹ جب معاہدہ میں بیان کیا گیا ہو۔ |
| ڈیٹم مشیننگ | کون سا چہرہ اور محور بعد کی خصوصیات کو کنٹرول کرے گا؟ | واضح ڈیٹم اسکیم کے ساتھ منظور شدہ ڈرائنگ |
| بور اور رجسٹر مشین | کیا ملاوٹ کے قطر، گہرائی اور فٹ درست ترتیب میں پیدا ہوتے ہیں؟ | اہم انٹرفیس خصوصیات کے لیے جہتی رپورٹ |
| سوراخ کی پیداوار | کیا پچ دائرہ، کونیی واقفیت، دھاگے اور گہرائی کا صحیح حوالہ دیا گیا ہے؟ | پیٹرن کے معائنہ کے نتائج اور دھاگے کی تصدیق |
| چہرے کی تکمیل | کیا مہر جیومیٹری، چپٹا پن اور سطح کے تقاضے محفوظ ہیں؟ | مخصوص چہرے کا معائنہ اور سطح کا ریکارڈ |
| حرارت یا سطح کا علاج | کیا علاج سے سائز، چپٹا پن، سختی یا محفوظ علاقوں میں تبدیلی آئے گی؟ | علاج کا سرٹیفکیٹ اور ضرورت کے مطابق حتمی جہتی معائنہ |
| حتمی مارکنگ اور پیکنگ | کیا پودا نظر ثانی، واقفیت اور میٹنگ اسمبلی کی شناخت کر سکتا ہے؟ | پارٹ مارکنگ، انسپکشن ریلیز اور محفوظ پیکیجنگ |



ہماری فیکٹری کا نظارہ:رواداری کی ایک وجہ اور معائنہ کا طریقہ ہونا چاہیے۔ جہاں اسمبلی کو کنٹرول کی ضرورت ہوتی ہے وہاں ہم لوکیشن، سیلنگ اور الائنمنٹ کی خصوصیات کو سخت کرتے ہیں۔ ہر جہت پر سب سے چھوٹی ممکنہ رواداری کا اطلاق صرف لاگت میں اضافہ کرتا ہے اور ان خصوصیات سے توجہ ہٹا سکتا ہے جو حقیقت میں فٹ ہونے کا فیصلہ کرتی ہیں۔
کون سے عام فلینج کے مسائل آپ کو بتا رہے ہیں۔
کنکشن کا مسئلہ شاذ و نادر ہی ایک تصویر سے تشخیص ہوتا ہے۔ جب علامت ظاہر ہوتی ہے تو ریکارڈ کریں، چاہے یہ درجہ حرارت یا دباؤ کے ساتھ تبدیل ہوتی ہے، اور بالکل کہاں سے لیک، حرکت یا نقصان شروع ہوتا ہے۔ ایک وقت میں ایک کنٹرول شدہ متغیر کو تبدیل کریں۔
| مشاہدہ شدہ مسئلہ | تحقیقات کے لیے ممکنہ وجوہات | حصولی کا سبق |
|---|---|---|
| نیا فلینج رجسٹر میں داخل نہیں ہوگا۔ | غلط قطر یا فٹ، پتہ لگانے والے چہرے پر کوٹنگ، گڑ، گندگی، تھرمل حالت یا ملن کے حصے کا بگاڑ | ریاست کے حتمی علاج شدہ طول و عرض، فٹ، لیڈ ان اور معائنہ کا درجہ حرارت |
| بولٹ کے سوراخ سیدھ میں نہیں ہوتے ہیں۔ | غلط پچ کا دائرہ، سوراخوں کی گنتی، کونیی ڈیٹام، ہاتھ کا پن، دھاگہ یا ڈرائنگ پر نظر ثانی | ایک مرئی واقفیت کی خصوصیت سے مکمل پیٹرن کو طول دیں۔ |
| ہیٹنگ کے دوران رساو ظاہر ہوتا ہے۔ | حرارتی حرکت، غیر موزوں مہر، چہرے کی مسخ، پری لوڈ کا نقصان یا منظور شدہ بنیاد سے باہر درجہ حرارت | نظام کے جائزے میں تھرمل سائیکل، مہر کی تفصیلات اور بولٹنگ کا طریقہ شامل کریں۔ |
| لیک ایک سیکٹر میں برقرار ہے۔ | چہرے کا مقامی نقصان، آلودگی، ناہموار چپٹا پن، غلط ترتیب یا بیرونی موڑنے والا بوجھ | چہرے کے کنٹرول کی وضاحت کریں اور منسلک اسمبلی کو سپورٹ کریں۔ |
| پولیمر جوڑ میں گر جاتا ہے۔ | اندرونی قدم، مردہ جیب، کچا نقصان، رساو کا راستہ یا انٹرفیس کے قریب ضرورت سے زیادہ رہائش | جمع پگھل گزرنے کو کنٹرول کریں، نہ صرف بیرونی فلینج کے طول و عرض کو |
| فاسٹنر بار بار ڈھیلے یا ناکام ہوجاتے ہیں۔ | فاسٹنر کی غلط تفصیلات، ناہموار اسمبلی، تھرمل سائیکلنگ، وائبریشن، اوورلوڈ یا مسخ شدہ چہرے | ذمہ دار انجینئر سے مکمل جوائنٹ کے لیے بولٹنگ اور سختی کی وضاحت کریں۔ |
| کنکشن پر سنکنرن شروع ہوتا ہے | نامناسب مواد، خراب کوٹنگ، پھنسے ہوئے آلودگی، غیر موافق ماحول یا جستی حالت | مواد اور علاج کے انتخاب سے پہلے اصل کیمیائی اور صفائی کے ماحول کی وضاحت کریں۔ |
زیادہ ٹارک تشخیص نہیں ہے۔ضرورت سے زیادہ سختی دھاگوں، بولٹوں، چہرے، مہروں یا منسلک آلات کو نقصان پہنچا سکتی ہے۔ مشین کو الگ تھلگ کریں اور محفوظ بنائیں، پھر اہل اہلکاروں سے مکمل جوائنٹ کا معائنہ کریں اور اسمبلی کے منظور شدہ طریقہ کار پر عمل کریں۔
اگر flange a سے جڑتا ہے۔پائپ اخراج ڈائی سر، سپورٹ اور سینٹر لائن کے ساتھ ساتھ جوائنٹ کو بھی چیک کریں۔ اگر یہ ایک کے قریب جڑتا ہے۔پلاسٹک ایکسٹروڈر گیئر باکسیا بیرل سپورٹ، تصدیق کریں کہ مشین کا ڈھانچہ انٹرفیس کو سیدھ سے باہر کرنے پر مجبور نہیں کر رہا ہے۔
ایکسٹروڈر بیرل فلانج آر ایف کیو چیک لسٹ
ایک مکمل RFQ فراہم کنندہ کو اسی حصے کا حوالہ دینے کی اجازت دیتا ہے جس کی خریدار انسٹال کرنے کی توقع رکھتا ہے۔ جب بھی ممکن ہو ایک نظرثانی کے زیر کنٹرول ڈرائنگ منسلک کریں اور ہر اس آئٹم کو نشان زد کریں جس کو ابھی بھی انجینئرنگ کی تصدیق کی ضرورت ہے۔
- فلینج فنکشن اور تنصیب کی عین مطابق پوزیشن
- مشین بنانے والا، ماڈل اور سیریل سیاق و سباق
- ملن کے اجزاء کی ڈرائنگ یا پارٹ نمبر دونوں
- قطر سے باہر اور تمام مقامی لفافے کی حدود
- مرکزی بور اور اندرونی منتقلی جیومیٹری
- مجموعی طور پر موٹائی، حبس، قدم اور رسیس
- قطر، گہرائی، فٹ اور لیڈ ان رجسٹر کریں۔
- بولٹ کی مقدار، پچ دائرہ اور کونیی ڈیٹام
- کلیئرنس ہول، کاؤنٹر بور یا دھاگے کی تفصیلات
- سیلنگ چہرہ، نالی، گسکیٹ یا مہر کی تفصیلات
- مطلوبہ فارم، واقفیت اور پوزیشن کنٹرولز
- عین مطابق مادی گریڈ اور گرمی کا علاج
- سطح کا علاج، ماسکنگ اور حتمی طول و عرض
- عمومی اور ڈیزائن درجہ حرارت کی معلومات
- عمومی اور ڈیزائن کے دباؤ کی معلومات
- میڈیم، پولیمر فارمولا اور صفائی کی نمائش
- بیرونی بوجھ، سپورٹ اور تھرمل سائیکل
- قابل اطلاق معیاری، ایڈیشن اور پروجیکٹ کے قواعد
- مقدار، اسپیئر پارٹ کی حکمت عملی اور مارکنگ
- مواد، علاج اور معائنہ کے دستاویزات
- مطلوبہ فٹ چیک یا متفقہ سسٹم ٹیسٹ
- تبدیلیوں کے لیے تصاویر اور حالت کی رپورٹ
ہماری فیکٹری کا نظارہ:تصاویر ہمیں بتاتی ہیں کہ کہاں دیکھنا ہے، نمونے ہمیں بتاتے ہیں کہ اب کیا موجود ہے اور ڈرائنگ ہمیں بتاتی ہیں کہ کیا تیار کرنا ہے۔ ایک مضبوط متبادل آرڈر دستیاب ہونے پر تینوں کو استعمال کرتا ہے۔ اگر وہ متفق نہیں ہیں، تو ہم سب سے آسان پیمائش کو منتخب کرنے کے بجائے منظوری حاصل کرنے پر روک دیتے ہیں۔
ملن انٹرفیس کے ارد گرد قبولیت کی تعمیر
معائنہ کو ڈرائنگ کے جائزے کے دوران شناخت کیے گئے خطرات پر عمل کرنا چاہیے۔ ایک سادہ فلیٹ فلاج کو ایک مختصر جہتی رپورٹ کی ضرورت ہو سکتی ہے۔ ایک پریشر باؤنڈری جزو، خصوصی اڈاپٹر یا کلوز فٹ تبدیلی کے لیے انجینئرنگ کے ذمہ دار طریقہ کار کے تحت مزید ریکارڈز، مشاہدہ شدہ معائنہ یا سسٹم ٹیسٹنگ کی ضرورت پڑ سکتی ہے۔
| قبولیت کا دروازہ | ثبوت | رہائی کا سوال |
|---|---|---|
| ڈرائنگ کی منظوری | تاریخ، طول و عرض، رواداری، مواد، علاج اور نوٹس کے ساتھ دستخط شدہ نظرثانی | کیا ڈرائنگ مفروضوں پر بھروسہ کیے بغیر مطلوبہ میٹنگ اسمبلی کو بیان کرتی ہے؟ |
| مواد اور علاج | حصہ یا پروڈکشن لاٹ سے منسلک مطلوبہ سرٹیفکیٹ | کیا ریکارڈ آرڈر پر بیان کردہ گریڈ اور علاج سے میل کھاتا ہے؟ |
| جہتی معائنہ | بور، رجسٹر، موٹائی، بولٹ پیٹرن، مہر جیومیٹری اور مخصوص جیومیٹرک کنٹرول کے نتائج | کیا تمام پروسیسنگ کے بعد فعال خصوصیات منظور شدہ حدود کے اندر ہیں؟ |
| بصری حالت | چہروں، دھاگوں، کوٹنگ، کناروں اور مارکنگ کی تصاویر اور معائنہ | کیا سطحوں کو سیل کرنا اور تلاش کرنا صاف، محفوظ اور ناقابل قبول نقصان سے پاک ہے؟ |
| ملاوٹ کی جانچ | خریدار کی طرف سے فراہم کردہ ملاوٹ کے پرزوں، گیجز یا ایک متفقہ معائنہ کے فکسچر کے ساتھ فٹ کریں۔ | کیا اسمبلی بغیر کسی زبردستی کے مطلوبہ طور پر تلاش کرتی ہے، سمت دیتی ہے اور باندھتی ہے؟ |
| سسٹم یا پریشر ٹیسٹ | متفقہ طریقہ کار، ذمہ دارانہ منظوری اور ضرورت پڑنے پر ریکارڈ شدہ نتیجہ | کیا فلانج کے اصل دائرہ کار اور حکمرانی کے قواعد کے لیے درست ٹیسٹ کیا گیا تھا؟ |
| شپنگ کی رہائی | حصہ کی شناخت، تحفظ، پیکنگ کی فہرست اور دستاویز پیک | کیا وصول کرنے والا پلانٹ درست نظرثانی کی شناخت، محفوظ اور انسٹال کر سکتا ہے؟ |
انسٹالیشن سپورٹ یا دیکھ بھال کی منصوبہ بندی کے لیے، Nanhaiya's کا جائزہ لیں۔تکنیکی خدمت. فراہم کنندہ کے انتخاب میں بھی شامل ہوسکتا ہے۔کمپنی پروفائل, پیداوار کا ساماناور موجودہسرٹیفکیٹ.
اکثر پوچھے گئے سوالات
ایکسٹروڈر بیرل فلانج کا حوالہ دینے کے لیے کونسی معلومات درکار ہیں؟
باہر کے قطر، بور، موٹائی، لوکیشن رجسٹر، بولٹ کی مقدار، بولٹ ہول یا دھاگے کا سائز، پچ کے دائرے کا قطر، سوراخ کی سمت، سگ ماہی کے چہرے اور ملاوٹ کے اجزاء کے لیے ایک کنٹرول شدہ ڈرائنگ یا واضح طول و عرض بھیجیں۔ ایکسٹروڈر ماڈل، مواد، آپریٹنگ درجہ حرارت اور دباؤ کی بنیاد، سطح کا علاج، مقدار اور مطلوبہ معائنہ کے دستاویزات شامل کریں۔
کیا ANSI، DIN یا JIS ایک بیرل فلاج کی وضاحت کرنے کے لیے کافی ہے؟
نمبر، ایک معیاری پائپ فلانج کے لیے درست معیاری نمبر، ایڈیشن، سائز، درجہ بندی، سامنا، مواد اور ملاوٹ کے اجزاء کی ضرورت ہے۔ ایک کسٹم ایکسٹروڈر یا ڈائی ہیڈ فلینج کو بھی کنٹرولڈ مشینری ڈرائنگ کی ضرورت پڑ سکتی ہے کیونکہ اس کا رجسٹر، پگھلنے کا راستہ، بولٹ اورینٹیشن اور مجموعی جیومیٹری پائپ فلینج کے معیار سے باہر ہو سکتی ہے۔
ننھایہ فلینج صفحہ پر PN6, PN10, PN16, PN25, PN40 اور PN63 کا کیا مطلب ہے؟
وہ دباؤ کے درجے کے اختیارات ہیں جو ننہائیہ بیرل فلینجز کے لیے درج ہیں۔ وہ ہر مواد اور درجہ حرارت کے لیے کام کرنے کے عالمی دباؤ کی ضمانت نہیں ہیں۔ خریداری کی تفصیلات میں منتخب PN کلاس کو درست معیار، طول و عرض، مواد، درجہ حرارت کی بنیاد، بولٹنگ، سیل اور قابل اطلاق سسٹم ڈیزائن کے اصولوں سے جوڑنا چاہیے۔
بیرل فلانج کے لیے مجھے کون سا مواد منتخب کرنا چاہیے؟
Nanhaiya کاربن سٹیل، سٹینلیس سٹیل اور الائے سٹیل کے اختیارات پیش کرتا ہے۔ انتخاب میں بوجھ، درجہ حرارت، سنکنرن کی نمائش، پولیمر یا اضافی اشیاء سے رابطہ، ویلڈنگ کی ضروریات، ملن کے حصے کا مواد، سطح کے علاج اور ڈیزائن کے انتظامی اصولوں پر غور کرنا چاہیے۔ صرف مادی خاندان کی طرف سے آرڈر کرنے کے بجائے منظور شدہ ڈرائنگ پر صحیح درجہ بیان کریں۔
میں متبادل extruder flange کی پیمائش کیسے کروں؟
بور، بیرونی قطر، مجموعی موٹائی، رجسٹر قطر اور گہرائی، بولٹ کی مقدار، سوراخ یا دھاگے کا سائز، پچ-سرکل قطر، کونیی واقفیت اور سگ ماہی کی خصوصیات کی پیمائش کریں۔ ملاوٹ کا حصہ، بہاؤ کی سمت اور اسمبلی کی پوزیشن کو ریکارڈ کریں۔ اصل مشین ڈرائنگ کے ساتھ پیمائش کا موازنہ کریں کیونکہ ہٹا دیا گیا حصہ پہنا ہوا، بگڑا ہوا یا پہلے مرمت کیا جا سکتا ہے۔
انسٹالیشن کے بعد ایکسٹروڈر فلانج کیوں لیک ہوتا ہے؟
ممکنہ وجوہات میں ایک خراب یا نامناسب سیلنگ چہرہ، غلط گسکیٹ یا مہر، فلینج کے چہرے کا بگاڑ، رجسٹر کی خراب سیدھ، آلودگی، ناہموار بولٹنگ، غیر موزوں فاسٹنرز، تھرمل حرکت یا منظور شدہ ڈیزائن سے باہر دباؤ اور درجہ حرارت کی حالت شامل ہیں۔ مزید سخت قوت لگانے سے پہلے وجہ تلاش کریں۔
کیا ایک سپلائر نمونے سے پہنا ہوا بیرل فلینج کاپی کر سکتا ہے؟
ایک جسمانی نمونہ مفید ہے، لیکن یہ صرف اختیار نہیں ہونا چاہئے. پہننا، سنکنرن، دوبارہ مشینی، مرمت اور تھرمل مسخ اہم جہتوں کو تبدیل کر سکتے ہیں۔ دستیاب ہونے پر اصل ڈرائنگ کا استعمال کریں، ملاوٹ کے اجزاء کی پیمائش کریں اور اس بات سے اتفاق کریں کہ متبادل ڈرائنگ کی منظوری سے پہلے کون سے جہتوں کو بحال کیا جائے گا۔
اپنی مرضی کے مطابق بیرل فلانج کو کیسے قبول کیا جائے؟
پہلے ڈرائنگ کو منظور کریں، پھر آرڈر کے لیے درکار مواد اور علاج کے ریکارڈ کی تصدیق کریں۔ ڈرائنگ کے خلاف بور، رجسٹر، موٹائی، بولٹ پیٹرن، سگ ماہی جیومیٹری اور مخصوص فارم یا پوزیشن کنٹرول کا معائنہ کریں۔ جب عملی ہو تو ملاوٹ کے حصوں کے ساتھ فٹ ہونے کی تصدیق کریں، اور قابل اطلاق انجینئرنگ طریقہ کار کے تحت صرف متفقہ نظام یا پریشر ٹیسٹ کریں۔
تکنیکی حوالہ جات
- ننھایہ بیرل فلانج: فریق اول کے مواد، معیارات، سطح کے علاج، پی این کے اختیارات، ایپلی کیشنز اور مصنوعات کی تصاویر۔
- ننہائیہ پروڈکشن کا سامان: فرسٹ پارٹی مشینی صلاحیتیں اور شائع شدہ سامان کی پوزیشننگ ڈیٹا۔
- ASME B16.5-2020 کا جائزہ: ASME کا آفیشل دائرہ کار اور پائپ فلینجز اور فلینجڈ فٹنگز کے لیے مواد۔
- ISO 286-1:2010: لکیری سائز اور فٹ پر رواداری کے لیے کوڈ سسٹم کی سرکاری ISO تفصیل۔
- ISO 1101:2017: فارم، واقفیت، مقام اور رن آؤٹ کے لیے ہندسی رواداری کی زبان کی سرکاری ISO تفصیل۔
معیارات کو ان کے مجاز پبلشرز کے ذریعے خریدا یا ان تک رسائی حاصل کی جانی چاہیے جب ان کی مکمل ضروریات کی ضرورت ہو۔ ذمہ دار انجینئر کو مینوفیکچرنگ یا ٹیسٹنگ سے پہلے قابل اطلاق ایڈیشن، دائرہ اختیار اور پروجیکٹ کے قواعد کی تصدیق کرنی چاہیے۔
ادارتی نوٹ: یہ گائیڈ ننہائیہ کے موجودہ پروڈکٹ کے اختیارات کو ایپلی کیشن سے متعلق انجینئرنگ کے فیصلوں سے الگ کرتی ہے۔ حتمی پریشر ڈیزائن، بولٹنگ، سیلنگ، میٹریل گریڈ، رواداری اور قبولیت کے تقاضوں کی تصدیق منظور شدہ خریداری کی تفصیلات میں ہونی چاہیے۔